一, Três grandes problemas técnicos com posicionamento estrutural complexo
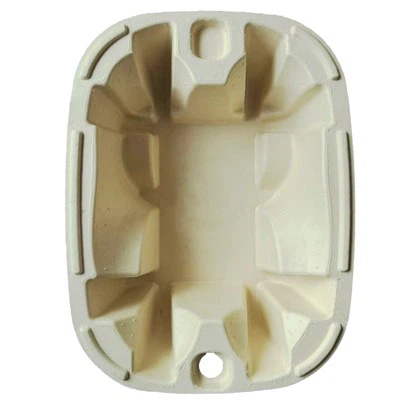
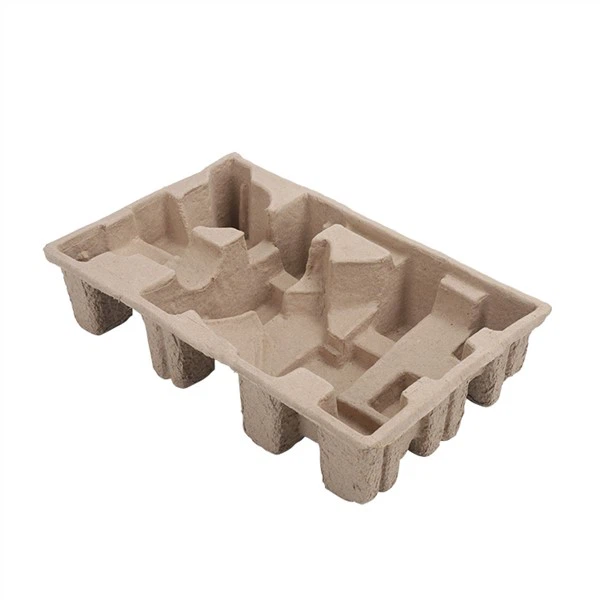
Ao embalar dispositivos eletrônicos, três coisas devem ser verdadeiras ao mesmo tempo: eles devem ser precisos no seu posicionamento, fornecer um bom amortecimento e ser fortes o suficiente para suportar o peso. Usando a tecnologia de moldagem por injeção, os plásticos tradicionais podem facilmente atingir um posicionamento de nível milimétrico. No entanto, a polpa moldada encontrará os seguintes problemas a longo prazo devido às propriedades dos materiais e aos limites do processo:
Diferentes tipos de materiais
Materiais naturais como bagaço de cana e fibra de bambu são usados para fazer celulose moldada. O comprimento, o diâmetro e a composição química das fibras mudam de acordo com o tipo de matéria-prima, de onde veio e até mesmo com a estação do ano. Por exemplo, as fibras do bagaço da cana-de-açúcar têm geralmente 1,0–1,8 mm de comprimento, mas as fibras da madeira de coníferas podem ter 2–4 mm de comprimento. Essa variação natural faz com que a eficácia da filtragem da água da polpa, a eficiência da moldagem e a resistência mecânica sejam alteradas, o que afeta diretamente a estabilidade dimensional de estruturas complexas.
Deformação do encolhimento do processo
A princípio, a polpa para moldagem é um pedaço de papel úmido que pode reter até 75–80% de água. Quando o produto seca, a água nele contida evapora, fazendo com que ele encolha de 2 a 5%. A quantidade de encolhimento varia muito de uma porção para outra. Pode ser difícil gerenciar a direção do encolhimento com métodos tradicionais, o que pode facilmente levar à deformação por torção ou empenamento e afetar a precisão da estrutura de posicionamento.
Resistência estrutural que não faz sentido
A estrutura de posicionamento deve adaptar-se precisamente à superfície do produto, enquanto a estrutura de amortecimento deve oferecer flexibilidade através de vazios e barras verticais. Se a espessura do material for aumentada apenas para torná-lo mais resistente, o desempenho do amortecimento será prejudicado. Se o projeto da cavidade for muito confiável, isso também poderá fazer com que a resistência local seja muito fraca porque as fibras não estão distribuídas uniformemente.
2,Solução inovadora: Inovação total de materiais a processos
Em resposta às questões listadas acima, a indústria fez progresso tecnológico no posicionamento de celulose moldada em estruturas complicadas através de três métodos principais: mudança de material, melhoria do processo e projeto da estrutura.
1. Mudança de material: Composto de Fibra e Tecnologia de Aditivos
Ao alterar a proporção de fibra e adicionar ingredientes úteis, o desempenho da pasta é bastante melhorado.
Tecnologia de compósitos de fibra: combinação de fibras longas (como madeira de coníferas) com fibras curtas (como bagaço de cana-de-açúcar) para tornar a estrutura mais resistente e preencher lacunas para tornar a densidade mais uniforme. Por exemplo, uma marca de eletrônicos utiliza uma mistura de 60% de fibra de madeira conífera e 40% de fibra de bagaço de cana-de-açúcar em suas embalagens. Isso torna a ranhura de posicionamento mais precisa em ± 0,2 mm.
Como usar o Enhancer: Adicionar resina termofixa ou nanocelulose para criar uma rede-reticulada durante o processo de prensagem a quente de alta-pressão torna o material mais rígido. De acordo com dados experimentais, a adição de 3% de nanocelulose à polpa moldada aumenta a resistência à flexão em 40%, mantendo a capacidade de deformação elástica em 20%.
Tratamento-à prova de umidade: a adição de sulfato de alumínio ou agente de acoplamento de silano torna as fibras menos propensas a absorver umidade e evita que seu tamanho mude muito quando a umidade muda. Em uma configuração de umidade de 90%, a taxa de alteração de tamanho da embalagem tratada-à prova de umidade caiu de 0,8% para 0,3%.
2. Otimização de processos: melhor controle e automação
Novas ideias para o processo de prensagem úmida: ele é rapidamente movido para o molde para extrusão de alta-pressão e secagem após ser formado. Este "método-de uma etapa" reduz a deformação durante o processo de transferência do tarugo úmido. Uma determinada empresa fabrica um forro para embalagem de telefones celulares utilizando tecnologia de prensagem úmida. A tolerância de profundidade da ranhura de colocação é ajustada em ± 0,15 mm.
Na tecnologia de secagem por prensagem a quente do molde, elementos de aquecimento são incorporados ao molde para acelerar a evaporação da água, transferindo calor por meio do contato. Ao mesmo tempo, uma pressão de 0,5 a 1,5 MPa é aplicada para interromper a deformação por contração. Esta abordagem reduz a quantidade de energia necessária para secar as coisas em 35% e torna o teor de humidade dos produtos mais uniforme, dentro de ± 1,5%.
Sistema automatizado de posicionamento: adição de módulos de servoacionamento e sensores de alta{0}}precisão para alterar a localização do molde em tempo real. Por exemplo, um método patenteado permite alterar o molde fixo para dentro de um micrômetro usando trilhos deslizantes e blocos de posicionamento ajustáveis. Isso reduz o tempo necessário para instalar e alinhar o molde de 10 minutos para 2 minutos.
3. Projeto da estrutura: Trabalhando em conjunto para projetar o reforço oco, vertical e a superfície curva
O design biomimético e a otimização da topologia podem ser usados para construir uma estrutura integrada que "posiciona, armazena em buffer e carrega".
Coordenação entre a cavidade e o reforço: na área de colocação utiliza-se reforço denso para tornar a estrutura mais rígida, enquanto na área de amortecimento são utilizadas cavidades em favo de mel ou onduladas para absorver o impacto. Por exemplo, um laptop vem com barras verticais de 0,5 mm de espessura ao redor da ranhura de posicionamento. Estas barras tornam a resistência à compressão local três vezes mais forte e distribuem a força de impacto por toda a embalagem através da cavidade.
Design para ajuste de superfície: Para fazer superfícies assimétricas, copie o formato da superfície do produto e use restrições geométricas para obter a posição exata. Um tipo especial de embalagem de fone de ouvido emprega tecnologia de digitalização 3D para fazer um modelo do produto e, em seguida, reverte o design da superfície do revestimento interno para fazer com que o fone de ouvido e a embalagem toquem 50% mais. O erro de posicionamento é inferior a 0,1 mm.
Compensação estrutural-baseada em processo: crie curvas de compensação para deformação por contração e use pré-deformação reversa para compensar alterações de tamanho que ocorrem durante a secagem. Por exemplo, reserve 0,3% da tolerância de encolhimento do lado longo para garantir que o tamanho do produto final atenda às especificações do projeto.
3, Uso na indústria: do laboratório à fabricação em massa
As inovações em tecnologia tornaram a celulose moldada uma escolha popular para embalagens elétricas.
O Huawei Mate 60 Pro é um celular-de última geração que possui forro de polpa de papel moldado e um design oco que mantém o espaço entre a tela e o corpo em 2 mm e 3 mm, respectivamente. Ao mesmo tempo, a resistência geral à compressão da embalagem chega a 15kPa, o que é suficiente para passar nos critérios de teste de transporte. Isto se deve à estrutura vertical das costelas.
Proteção de acessórios de precisão: A embalagem do gimbal do drone DJI possui um design multicamadas. A camada superior mantém o corpo do cardan no lugar com ranhuras curvas, enquanto a camada inferior protege o motor e o sensor com uma estrutura em favo de mel. Isso reduz a taxa de danos ao produto de 0,8% para 0,2%.
Embalagem para dispositivos vestíveis: a caixa da embalagem do Apple Watch Series 9 tem uma estrutura de polpa moldada de-camada dupla. A camada externa foi projetada para tornar a caixa mais resistente com um design ondulado, e a camada interna possui uma microcavidade que mantém o corpo do relógio e a pulseira no lugar para que não balancem durante o transporte.