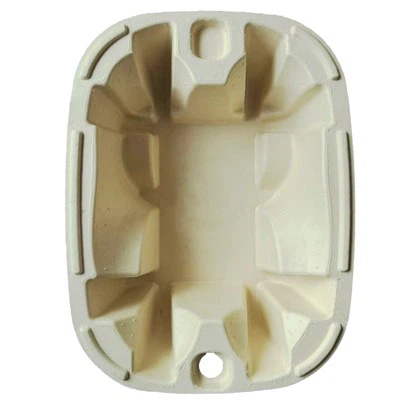
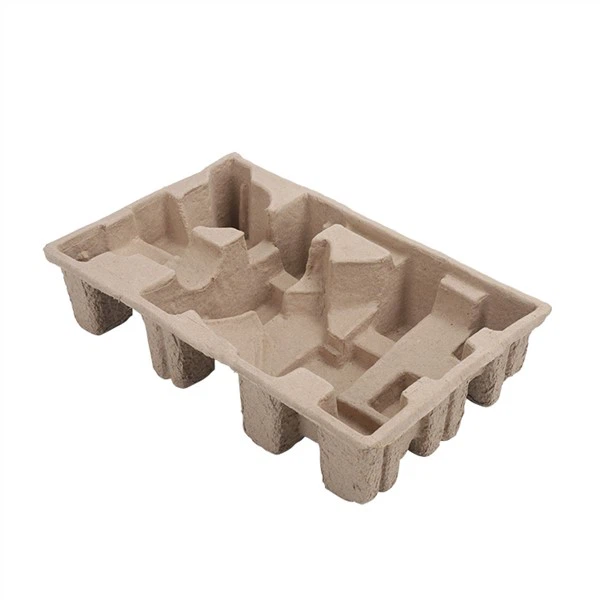
Os produtos de embalagem industrial em moldes de papel são produtos ecologicamente corretos que surgiram nos últimos anos. Seus principais processos de produção são: processo de batimento, processo de conformação, processo de secagem e processo de prensagem e conformação a quente. Entre os quatro principais processos, os resíduos gerados pelo processo de prensagem e conformação a quente representam cerca de 80% do desperdício total de toda a linha de produção. Em resposta a este fenómeno, com base na experiência acumulada no trabalho quotidiano, falarei sobre as causas e contramedidas dos resíduos.
1. A superfície do molde plástico de prensagem a quente feito não é lisa e há muitas bolhas, que afetam a qualidade do produto. Deve-se atentar para a compra de materiais de alumínio de alta{2}}qualidade para lixar, e os moldes acabados devem ser alisados com lixa fina.
2. O molde processado possui distância de fixação irregular entre os moldes superior e inferior, e o produto é fácil de ser triturado pela modelagem. O molde deve ser processado estritamente de acordo com a escala especificada, e a distância de fixação entre o molde superior e o molde inferior deve ser igual.
3. Ao instalar o molde na máquina de moldagem, os moldes superior e inferior não ficam paralelos, causando sérios atritos no molde. Deve haver uma pessoa dedicada para instalar o molde, sendo melhor usar um instrumento para medir se os moldes superior e inferior estão paralelos.
4. A qualidade das matérias-primas adquiridas é instável, a taxa de encolhimento do produto após a secagem não corresponde ao processo de suco original e a taxa de descarte é alta durante a modelagem. É melhor escolher a borda do papel ondulado e o papelão cinza cortado pela fábrica de papelão designada.
5. A proporção de mistura inadequada da pasta batida resulta em alta taxa de danos ao produto. Diferentes fórmulas de pasta devem ser selecionadas de acordo com as diferentes estruturas do molde de papel.
6. O mesmo conjunto de moldes de água produz produtos em diferentes modelos de máquinas formadoras, e existem certas diferenças entre sua produção, o que leva a um aumento na taxa de sucata durante o processo subsequente de remodelagem. O molde de água deve ser fixado tanto quanto possível para produzir produtos no mesmo tipo de máquina de moldagem.
7. O produto de secagem deforma-se muito, o que afeta a qualidade geral. Ressalta-se que quando as pessoas liberam produtos úmidos, devem ter cuidado e compreender o ângulo de descarga dos diferentes produtos, e controlar a curva de secagem de acordo com os diferentes produtos.
8. A umidade do produto úmido moldado não é bem controlada durante a secagem, resultando em uma alta taxa de resíduos plásticos. A melhor temperatura de secagem para diferentes produtos deve ser controlada, e a umidade dos produtos secos geralmente deve ser de 15 a 18%.
9. Há um grande acúmulo de produtos após a secagem, longa-secagem ao ar-, baixo teor de umidade do produto, encolhimento excessivo e alta taxa de rejeição durante a modelagem. Um acúmulo-de longo prazo de produtos secos deve ser evitado, e o controle de recuperação de umidade deve ser realizado em produtos mais secos antes da modelagem.
10. Experiência operacional insuficiente na modelagem de trabalhadores, técnicas de modelagem imprecisas e alta taxa de rejeição. É necessário fortalecer a formação empresarial, melhorar continuamente o seu nível de trabalho e adotar diferentes métodos de pressionar, pressionar, beliscar e puxar diferentes produtos para melhorar a qualidade do produto.