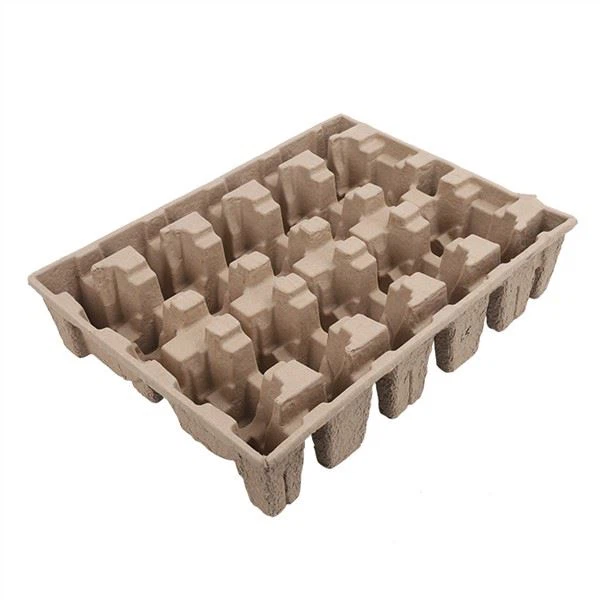
Quando os engenheiros falam sobre embalagens de celulose moldada, muitas vezes se concentram no óbvio - são feitas de papel, são recicláveis e são mais baratas que o plástico em muitas aplicações. Mas por trás dessas observações-no nível da superfície está uma história surpreendentemente complexa da ciência dos materiais, e grande parte dela gira em torno da formação de espuma. A estrutura de espuma dentro da polpa moldada é o que confere ao material sua combinação única de leveza, capacidade de amortecimento e resistência à compressão. A compreensão dessa estrutura no nível do material ajuda a explicar por que a polpa moldada tem o desempenho que apresenta e onde estão seus limites.
A estrutura da espuma da polpa moldada no nível microscópico
Para entender a formação de espuma de polpa moldada, é útil pensar no material como uma espuma-reforçada com fibra, e não como um produto de papel. No nível microscópico, a polpa moldada consiste em uma rede de fibras de celulose interligadas - normalmente com 1 a 3 milímetros de comprimento e 20 a 40 micrômetros de largura - que foram depositadas em um molde de formação e depois secas. Os espaços entre essas fibras criam uma estrutura porosa, semelhante a uma espuma-que confere ao material suas propriedades características.
A porosidade da polpa moldada normalmente varia de 70 a 90 por cento, dependendo do tipo de produto e do processo de fabricação. Essa alta porosidade é o que torna o material tão leve - as densidades normalmente ficam entre 0,15 e 0,45 g/cm³, em comparação com 1,0 a 1,2 g/cm³ para papelão sólido e 0,02 a 0,05 g/cm³ para espuma de poliestireno expandido (EPS). A própria rede de fibra proporciona resistência à tração e ao rasgo, enquanto a estrutura de espuma porosa proporciona amortecimento compressivo e absorção de energia.
O que é interessante do ponto de vista dos materiais é que a estrutura da espuma não é uniforme. Perto da superfície do produto, especialmente em produtos de prensagem-úmida, as fibras ficam mais densamente compactadas, criando uma camada de pele mais lisa e mais forte. No centro, a estrutura é mais aberta e porosa, proporcionando amortecimento. Essa estrutura gradiente - pele densa, núcleo poroso - é semelhante à que você vê em espumas projetadas e compósitos sanduíche, e é parte do que faz a polpa moldada funcionar tão bem para embalagens protetoras.
Como os parâmetros do processo de fabricação moldam a estrutura da espuma
A estrutura de espuma da polpa moldada não é algo que acontece simplesmente - ela é projetada através do controle cuidadoso dos parâmetros de fabricação. Cada estágio do processo afeta a estrutura final da espuma de maneiras previsíveis, e compreender essas relações é fundamental para uma qualidade consistente do produto.
Preparação de fibras.O tipo e o comprimento das fibras utilizadas afetam diretamente a estrutura da espuma. Fibras mais longas - de papelão ondulado ou papel kraft - criam uma rede mais aberta e interconectada com melhor resistência à tração, mas suavidade superficial ligeiramente menor. Fibras mais curtas - de papel jornal ou bagaço - compactam-se com mais força, criando uma estrutura mais densa com superfícies mais lisas, mas com resistência ao rasgo ligeiramente menor. A maioria dos produtos comerciais usa uma mistura, normalmente de 50 a 70% de fibras longas e 30 a 50% de fibras curtas, para equilibrar a resistência e a qualidade da superfície.
Formando consistência.A proporção de fibra-para{1}}água durante a formação determina a quantidade de fibra que se deposita no molde, o que, por sua vez, afeta a espessura e a densidade do produto final. Maior consistência (mais fibra por unidade de água) leva a produtos mais pesados e densos. Uma consistência mais baixa leva a produtos mais leves e porosos. O ponto ideal para a maioria dos produtos{5}moldados por transferência é de 0,5 a 1,0 por cento de consistência; para produtos de prensagem-úmida-de parede fina, geralmente é menor, em torno de 0,3 a 0,6 por cento.
Pressão e temperatura de pressão.É aqui que a estrutura da espuma é definida de forma mais dramática. Na moldagem por transferência, a prensagem é relativamente leve - apenas o suficiente para remover a água superficial - e a estrutura resultante é altamente porosa, com densidades em torno de 0,15 a 0,25 g/cm³. Na prensagem úmida, a combinação de alta pressão (50 a 150 bar) e alta temperatura (180 a 220 graus Celsius) colapsa significativamente a estrutura da fibra, criando um produto muito mais denso (0,3 a 0,45 g/cm³) com uma superfície lisa. O estágio de prensagem é essencialmente uma etapa de compressão de espuma - você controla quanto da estrutura porosa entra em colapso e quanto resta para amortecimento.
Condições de secagem.Após a prensagem, o processo de secagem define a estrutura final da espuma. A secagem rápida em alta temperatura pode causar descamação da superfície, retendo a umidade em seu interior e criando vazios internos ou bolhas. A secagem mais lenta em temperatura moderada permite uma remoção de umidade mais uniforme e uma estrutura de espuma mais consistente. A temperatura de secagem e a taxa de fluxo de ar também afetam o teor de umidade final do produto, que normalmente atinge de 6 a 10 por cento para a maioria das aplicações. Um teor de umidade muito alto leva ao crescimento de mofo e à redução da resistência; muito baixo leva à fragilidade.
Desempenho mecânico: o que a estrutura de espuma oferece
A estrutura de espuma da polpa moldada confere-lhe um perfil de desempenho mecânico distinto, diferente tanto dos produtos de papel sólido quanto das espumas plásticas. A compreensão dessas propriedades ajuda os engenheiros a especificar o material certo para uma determinada aplicação.
Resistência à compressão e amortecimento.É aqui que a estrutura de espuma da polpa moldada realmente brilha. Sob carga compressiva, a rede de fibra porosa se deforma gradualmente, absorvendo energia em uma faixa de deslocamento relativamente longa - semelhante ao funcionamento da zona de deformação de um carro. O módulo de compressão da polpa moldada normalmente varia de 0,5 a 3 MPa, dependendo da densidade e do tipo de fibra. Isto é inferior ao do cartão sólido (500 a 1000 MPa), mas superior ao da espuma EPS (0,02 a 0,1 MPa), o que significa que a pasta moldada proporciona mais suporte estrutural do que o EPS, ao mesmo tempo que oferece um amortecimento significativo.
Resistência à tração e ao rasgo.A rede de fibras interligadas proporciona à polpa moldada uma resistência à tração razoável - normalmente de 1 a 5 MPa - e boa resistência ao rasgo. Isso é importante para produtos que precisam manter seu formato durante o manuseio e envio e para recursos como seções de dobradiças e fechos de encaixe-de encaixe. A resistência à tração é altamente dependente do comprimento e da orientação da fibra; fibras mais longas e alinhadas proporcionam maior resistência à tração.
Absorção de energia.Uma das propriedades mais úteis da polpa moldada para embalagens protetoras é a sua capacidade de absorção de energia. Durante o impacto, a estrutura de espuma colapsa progressivamente, absorvendo energia cinética e protegendo o produto embalado. Testes de queda padrão mostram que inserções de celulose moldadas adequadamente projetadas podem proteger os produtos contra quedas de 1 a 1,5 metros no concreto, dependendo do peso do produto e do design da embalagem. Isto é comparável à espuma EPS para muitas aplicações, com a vantagem adicional de ser reciclável e compostável.
Sensibilidade à umidade.Esta é a principal limitação da pasta moldada do ponto de vista dos materiais. Por ser feito de fibras de celulose, absorve a umidade do ambiente e suas propriedades mecânicas degradam-se significativamente em condições de alta umidade. A 80% de umidade relativa, a resistência à compressão pode cair de 30 a 50% em comparação com condições secas. É por isso que revestimentos-resistentes à umidade - cera, acrílico, PLA - são frequentemente usados para produtos que serão expostos a alta umidade ou contato com líquidos. É também por isso que a polpa moldada normalmente não é usada para embalagens primárias de produtos úmidos sem alguma forma de tratamento de barreira.
Polpa Moldada vs. Espuma EPS: Uma Comparação de Materiais
Como a celulose moldada é frequentemente posicionada como uma alternativa sustentável à espuma EPS, vale a pena comparar as duas do ponto de vista da ciência dos materiais. As diferenças são significativas e ajudam a explicar porque cada material é adequado para diferentes aplicações.
A espuma EPS é uma espuma de polímero-de células fechadas feita de esferas de poliestireno. Possui baixíssima densidade (0,02 a 0,05 g/cm³), excelente isolamento térmico e altíssima absorção de energia por unidade de peso. Mas é feito de petróleo, não é facilmente reciclável na maioria dos sistemas municipais e persiste no ambiente durante centenas de anos. Também tende a quebrar-se em pequenos grânulos que são difíceis de conter e podem tornar-se poluição microplástica.
A polpa moldada, por outro lado, é uma espuma de fibra-de células abertas feita de celulose reciclada. É mais denso (0,15 a 0,45 g/cm³), portanto é mais pesado para o mesmo volume, mas é totalmente reciclável em fluxos de papel padrão e compostável em instalações de compostagem industrial. Não persiste no meio ambiente - se decompõe em 30 a 90 dias em condições de compostagem. Possui isolamento térmico inferior ao EPS, mas melhor suporte estrutural em densidade comparável e não libera microplásticos.
Para aplicações onde o peso ultra{0}}leve e o isolamento térmico são essenciais, - o transporte de frutos do mar frescos, por exemplo, ou o isolamento de produtos sensíveis à temperatura-- EPS ainda tem vantagens. Para a maioria das aplicações de embalagens protetoras - eletrônicos, cosméticos, bens de consumo, componentes industriais - a polpa moldada fornece proteção comparável ou melhor com impacto ambiental drasticamente menor. À medida que as marcas consideram cada vez mais o custo ambiental do-fim-da vida útil em suas decisões de embalagem, essa compensação está transferindo mais aplicações para a celulose moldada.
Pesquisas emergentes e direções futuras
A ciência dos materiais da espuma de celulose moldada é uma área ativa de pesquisa, e diversas direções emergentes poderão expandir as capacidades do material nos próximos anos.
O reforço com nanocelulose é uma área promissora. Ao adicionar nanofibrilas de celulose (CNF) ou nanocristais de celulose (CNC) à pasta de fibra, os pesquisadores demonstraram melhorias de resistência de 20 a 40 por cento sem ganho de peso significativo. Isso poderia permitir produtos de celulose moldada mais finos e leves, que ainda atendem aos requisitos de resistência, reduzindo ainda mais o uso de material e o peso do transporte.
Outra área são os revestimentos de barreira de base biológica que mantêm a reciclabilidade. Os revestimentos tradicionais de cera e plástico melhoram a resistência à umidade, mas tornam o produto mais difícil de reciclar. Novos revestimentos-à base de água e-de base biológica -, incluindo goma-laca, formulações à base de amido-e ceras-derivadas de plantas - oferecem resistência à umidade enquanto permanecem compatíveis com fluxos de reciclagem de papel. Isso pode abrir novas aplicações para polpa moldada em ambientes de alta-umidade, onde atualmente não é prático.
A tecnologia de fibra moldada a seco também está avançando rapidamente. Ao formar produtos a partir de mantas de fibra pré-formadas em vez de pasta de água, os processos de prensagem a seco usam 40% menos energia e podem atingir paredes mais finas e tolerâncias mais restritas do que a moldagem úmida tradicional. À medida que essa tecnologia amadurece e se expande, ela poderá tornar a celulose moldada competitiva com o plástico termoformado em aplicações-de paredes finas, como tampas, conchas e recipientes descartáveis.
Considerações finais
A tecnologia de formação de espuma por trás da polpa moldada é mais sofisticada do que parece à primeira vista. O que parece ser um simples produto de papel é na verdade uma espuma de fibra projetada com uma estrutura porosa controlada, densidade gradiente e propriedades mecânicas previsíveis. A compreensão desta ciência de materiais ajuda a explicar por que a celulose moldada funciona tão bem para embalagens protetoras, onde residem suas limitações e onde a pesquisa em andamento está expandindo suas capacidades.
À medida que a sustentabilidade se torna um fator cada vez mais importante nas decisões de embalagem, as vantagens da ciência dos materiais da celulose moldada - matérias-primas renováveis, reciclabilidade, compostabilidade e ausência de derramamento de microplásticos - provavelmente impulsionarão o crescimento contínuo da adoção. Combinada com melhorias contínuas na tecnologia de formação de espuma, revestimentos de barreira e fabricação de prensas a seco, a celulose moldada está posicionada para assumir uma participação crescente no mercado de embalagens protetoras nos próximos anos.Entre em contato com a equipe de engenharia da Heshengse você quiser discutir como a tecnologia de espuma de polpa moldada pode ser aplicada ao seu desafio específico de embalagem.