Você decidiu substituir a espuma EPS por polpa moldada. Talvez seja porque sua cidade ou estado proibiu a espuma. Talvez seja porque seus clientes estão pedindo embalagens sustentáveis. Talvez seja porque o seu CEO estabeleceu uma meta de redução do plástico. Ou talvez seja porque você fez as contas e percebeu que a polpa moldada é, na verdade, mais barata com base no-custo total. Seja qual for o motivo, agora você enfrenta a questão prática: como fazer a mudança? Substituir a espuma por polpa moldada não é tão simples quanto trocar um material por outro - os dois materiais têm características, restrições de projeto, processos de fabricação e perfis de desempenho diferentes. Um projeto que funciona para espuma pode não funcionar para polpa moldada e vice-versa. Feito da maneira certa, a mudança pode reduzir custos, melhorar a sustentabilidade e melhorar a percepção da marca. Feito de maneira errada, pode causar danos ao produto, reclamações de clientes e atrasos dispendiosos. Neste artigo, fornecemos um guia prático de implementação-passo a-passo para substituir a espuma EPS por polpa moldada - abrangendo avaliação de viabilidade, projeto e prototipagem, testes e validação, aumento de produção-, análise de custos, armadilhas comuns e-estudos de caso do mundo real. Quer você seja um engenheiro de embalagens, um gerente de produtos, um profissional de compras ou um gerente de sustentabilidade, este guia deve fornecer o conhecimento e as ferramentas para fazer a mudança com sucesso.
Etapa 1: Avaliação de viabilidade - A celulose moldada é adequada para sua aplicação?
Antes de investir tempo e dinheiro em design e prototipagem, é importante avaliar se a polpa moldada é um substituto viável para sua aplicação específica. Nem toda aplicação de espuma pode ser substituída por polpa moldada - e tentar forçar um ajuste onde não existe levará à frustração e ao desperdício de recursos. Veja como realizar uma avaliação de viabilidade.
1.1 Defina sua embalagem atual e seus requisitos.Comece documentando detalhadamente sua embalagem de espuma atual:
- Informações do produto:O que você está embalando? Dimensões, peso, material, fragilidade, valor, quaisquer características especiais (sensível-à estática,-sensível à temperatura, contato-com alimentos, bordas afiadas)?
- Design de embalagem atual:Como é a inserção de espuma? Dimensões, densidade, espessura da parede, layout da cavidade, quaisquer recursos especiais (dobradiças, intertravamentos, formatos personalizados)?
- Requisitos de desempenho:O que a embalagem precisa fazer? Requisitos de teste de queda (ISTA 3A? 2A? Personalizado?), requisitos de vibração, requisitos de compressão/pilha, faixa de temperatura, faixa de umidade, requisitos de ESD?
- Volume e cronograma:Qual é o seu volume anual? Quantidade inicial do pedido? Quando você precisa da primeira entrega de produção?
- Custo atual:Qual é o seu custo atual de embalagem por unidade? Custo de ferramentas? Custo de envio? Custo de descarte? (Você precisará disso para comparar custos posteriormente.)
1.2 Avalie as capacidades da polpa moldada em relação às suas necessidades.Depois de documentar seus requisitos, avalie se a polpa moldada pode atendê-los:
- Proteção:A polpa moldada pode fornecer a proteção necessária contra quedas, vibrações e compressão? Para a maioria dos produtos (até 5-10kg), a resposta é sim – quando projetados adequadamente. Para produtos muito pesados (20kg+), produtos muito frágeis (por exemplo, instrumentos de precisão) ou produtos com requisitos de amortecimento muito específicos, a polpa moldada pode precisar ser combinada com outros materiais (por exemplo, insertos corrugados, almofadas de ar) ou pode não ser adequada.
- ESD:Se o seu produto for sensível-à estática, a polpa moldada-segura contra ESD pode fornecer o nível de resistência necessário? Para a maioria dos eletrônicos (resistência de superfície 10^6-10^9 ohms), sim. Para componentes muito sensíveis (Classe 0, < 250 V), você pode precisar de proteção ESD adicional (por exemplo, um saco à prova de ESD dentro da bandeja de polpa moldada).
- Umidade:A embalagem será usada em ambientes-de alta umidade ou entrará em contato com água? Nesse caso, você precisará de revestimentos resistentes-à umidade ou de resinas resistentes à umidade - que aumentam o custo, mas estão disponíveis. Para aplicações com umidade extrema (por exemplo, embalagens de frutos do mar, contato com gelo), a polpa moldada pode não ser adequada.
- Temperatura: Will the packaging be exposed to extreme temperatures? Molded pulp handles a wide range (-40 to +220 degrees Celsius), so this is rarely a constraint - but if your application involves very high temperatures (>220C) ou mudanças de temperatura muito rápidas, verifique com o fabricante.
- Contato com alimentos:Se a embalagem entrar em contato com os alimentos, a polpa moldada pode atender aos regulamentos de segurança alimentar (FDA, EFSA, GB)? Sim, - com fibras e aditivos-de qualidade alimentar. Verifique se o fabricante pode fornecer a documentação de conformidade necessária.
- Estética:Qual nível de acabamento superficial e qualidade de impressão você precisa? Para embalagens premium/de consumo-, você precisará de polpa moldada termoformada (prensada-a quente) com superfície lisa. Para embalagens industriais/protetoras (não vistas pelos consumidores), a polpa moldada por transferência padrão-é suficiente.
1.3 Faça uma comparação preliminar de custos.Embora uma análise detalhada de custos venha posteriormente (Etapa 5), vale a pena fazer uma comparação preliminar na fase de viabilidade para garantir que a celulose moldada esteja dentro do seu orçamento:
- Ferramentas:Ferramentas de polpa moldada (US$ 1.500-US$ 12.000) são normalmente mais baratas que ferramentas de espuma (US$ 3.000 a US$ 15.000) - mas verifique seu projeto específico.
- Custo-de material por unidade:A polpa moldada é normalmente 10-30% mais cara por unidade do que a espuma EPS para o mesmo produto, mas isso varia de acordo com o volume, a complexidade do projeto e o tipo de material.
- Custo total de propriedade:Quando você leva em consideração ferramentas, transporte (a celulose moldada é aninhada, reduzindo o volume), descarte (a espuma pode incorrer em taxas de aterro ou impostos) e taxas de EPR (a espuma tem taxas de EPR mais altas), a celulose moldada costuma ser comparável ou mais barata que a espuma com base no-custo total.
- Limite de volume:A celulose moldada tem uma quantidade mínima de pedido (MOQ) de normalmente 1.000-5.000 unidades. Se o seu volume estiver abaixo disso, a polpa moldada pode não ser-econômica (o custo por unidade será alto devido aos custos de configuração).
1.4 Identifique potenciais obstáculos.Por fim, identifique quaisquer requisitos potenciais - que a polpa moldada simplesmente não consegue atender, não importa quão bem projetada:
- Requisitos de amortecimento muito elevados em baixa densidade:A estrutura de células fechadas-da espuma EPS oferece excelente amortecimento em densidade muito baixa. Para produtos que exigem amortecimento ultra-macio (por exemplo, instrumentos muito delicados, óptica de precisão), a polpa moldada pode não ser capaz de igualar o desempenho de amortecimento da espuma.
- Isolamento térmico:A espuma EPS é um excelente isolante térmico (usado em refrigeradores e contêineres isolados). A polpa moldada não é um bom isolante térmico - se sua aplicação exigir isolamento térmico (por exemplo, envio de produtos sensíveis à temperatura-como produtos farmacêuticos ou alimentos), a polpa moldada por si só pode não ser suficiente. Pode ser necessário combiná-lo com outros materiais isolantes (por exemplo, papelão ondulado, isolamento de celulose) ou usar um material diferente.
- Produtos muito grandes:As máquinas formadoras de polpa moldada têm limites de tamanho - normalmente 600x800mm para a área de formação. Se o seu produto for maior que isso (por exemplo, móveis grandes, eletrodomésticos), pode ser necessário usar vários componentes de polpa moldada (por exemplo, protetores de canto, protetores de borda) em vez de uma única inserção - ou usar um material diferente.
- Paredes muito finas com alta precisão:Embora a polpa moldada termoformada possa atingir paredes finas (1 mm) e tolerâncias restritas (±0,2 mm), ela não pode se igualar à precisão do plástico-moldado por injeção (±0,05 mm) ou às paredes ultra-finas do plástico termoformado (0,2 mm). Se sua aplicação exigir precisão ultra-alta ou paredes ultra{8}}finas, a polpa moldada pode não ser adequada.
Se nenhum desses obstáculos se aplicar à sua aplicação, a polpa moldada provavelmente será um substituto viável - e você poderá prosseguir para o estágio de projeto.
Etapa 2: Projeto e prototipagem - Criando um projeto de celulose moldada que funcione
Depois de confirmar a viabilidade, o próximo passo é projetar a inserção de celulose moldada e criar protótipos. Este é o estágio mais crítico - uma inserção bem-projetada fornecerá excelente proteção e será econômica-; um projeto mal projetado causará danos ao produto e retrabalho dispendioso.
2.1 Escolha o tipo correto de polpa moldada.A primeira decisão de projeto é escolher entre os dois principais processos de celulose moldada:
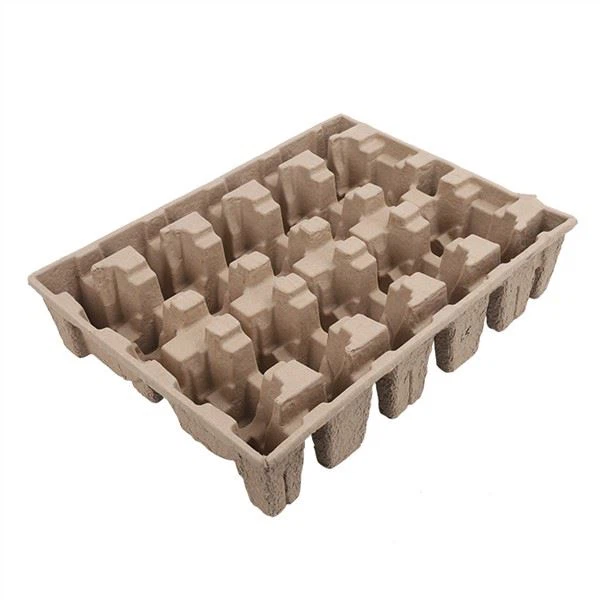
- Transferência-moldada (padrão):Superfície texturizada, tolerâncias mais flexíveis (±0,5-1mm), paredes mais espessas (1,5-3mm), menor custo. Melhor para embalagens industriais/protetoras onde a estética não importa.
- Termoformado (prensado-quente):Superfície lisa, fosca,-aveludada, tolerâncias mais restritas (±0,2-0,5mm), paredes mais finas (1-2mm), custo mais alto. Melhor para embalagens voltadas ao consumidor/premium onde a estética é importante.
Para a maioria das aplicações de substituição de espuma (em que a inserção de espuma estava dentro de uma caixa de remessa e não era vista pelos consumidores), a polpa moldada por transferência-geralmente é suficiente - e mais econômica-. Se o encarte for visto pelos consumidores (por exemplo, embalagens de varejo, embalagens para presentes, desembalagem de DTC), o termoformado é a melhor escolha.
2.2 Projeto do processo de polpa moldada.A polpa moldada possui restrições específicas de projeto que diferem da espuma. Um projeto que funcione para espuma pode não ser fabricado em polpa moldada. Principais considerações de design:
- Ângulos de calado:A polpa moldada requer ângulos de inclinação mínimos de 3 a 5 graus (5 a 7 graus para estampagens profundas) para permitir que o produto se solte do molde. Paredes verticais pontiagudas (comuns em espuma) são difíceis ou impossíveis de desmoldar em polpa moldada. Se o seu projeto atual de espuma tiver paredes verticais, você precisará adicionar ângulos de inclinação.
- Espessura da parede:A polpa moldada-de transferência padrão tem espessura de parede mínima de 1,5 mm; termoformado tem mínimo de 1mm. A espuma pode atingir paredes muito mais finas (0,5 mm). Se o seu projeto de espuma tiver paredes muito finas, pode ser necessário engrossá-las para obter polpa moldada -, o que aumenta o uso e o custo do material.
- Cortes inferiores:Rebaixos (características que impedem que o produto se solte do molde) são difíceis na polpa moldada. A espuma pode acomodar cortes inferiores com moldes de{1}ação lateral, mas a polpa moldada normalmente não. Se o seu projeto de espuma tiver cortes inferiores, você precisará modificar o projeto para eliminá-los ou usar um conjunto de polpa moldada com várias-peças.
- Raios de canto:A polpa moldada requer cantos arredondados (raio mínimo de 2 mm) - cantos afiados são difíceis de formar e podem causar concentrações de tensão. A espuma pode atingir cantos mais nítidos. Se o seu design de espuma tiver cantos afiados, você precisará adicionar raios.
- Proporção-por{1}}largura:Embutimentos muito profundos (proporção-por{1}}largura > 1:1) podem ser desafiadores em polpa moldada - a fibra pode não se depositar uniformemente em cavidades profundas e estreitas. Se o seu projeto de espuma tiver cavidades muito profundas, talvez seja necessário modificar o projeto ou usar uma montagem de várias-peças.
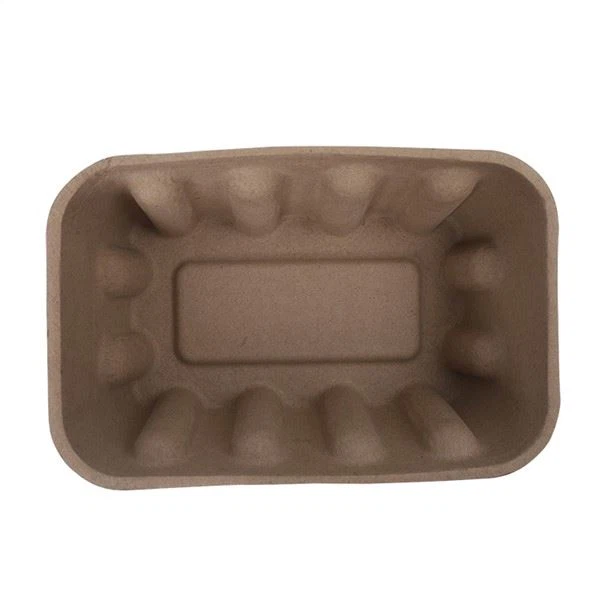
- Nervuras e ondulações:Ao contrário da espuma (que tem densidade uniforme), a polpa moldada depende de nervuras e ondulações para obter resistência. As nervuras estratégicas podem aumentar significativamente a resistência e a capacidade de empilhamento da bandeja sem aumentar a espessura da parede. Trabalhe com o fabricante para otimizar o padrão de nervuras de acordo com seus requisitos de produto e carga.
2.3 Otimize para proteção.Uma vez estabelecido o projeto básico, otimize-o para proteção:
- Ajuste personalizado:Projete as cavidades para um ajuste seguro, mas não excessivamente apertado - uma folga de 0,2-0,5 mm (termoformado) ou 0,5-1 mm (moldado por transferência) entre o produto e a parede da cavidade é típica.
- Espessura de parede variável:Use paredes mais espessas em áreas de alta-tensão (sob o produto, ao redor de componentes frágeis) e paredes mais finas em áreas de baixa-tensão (entre cavidades, nas bordas). Isto otimiza o uso e o custo do material, ao mesmo tempo que fornece proteção direcionada.
- Zonas de amortecimento:Projete zonas de amortecimento específicas em torno de áreas frágeis (por exemplo, uma área rebaixada ao redor da tela de um smartphone, nervuras extras ao redor do gargalo de uma garrafa de vidro). Essas zonas fornecem absorção adicional de energia onde ela é mais necessária.
- Projeto de empilhamento:Inclui recursos de alinhamento de empilhamento (postes de canto, bordas elevadas, recursos de intertravamento) para garantir que as bandejas sejam empilhadas com segurança e que a carga seja transferida através das partes mais fortes da bandeja (não através das cavidades).
2.4 Crie protótipos e itere.Assim que o projeto estiver finalizado em papel (ou em CAD), crie protótipos físicos para teste e avaliação:
- Métodos de protótipo:Os protótipos de celulose moldada são normalmente feitos usando o molde de produção real (já que a impressão 3D não reproduz bem o processo de celulose moldada). Isso significa que você precisará investir em ferramentas antes de obter protótipos funcionais. Alguns fabricantes oferecem "ferramentas suaves" (moldes-de vida útil mais curta e mais barata) para prototipagem - pergunte sobre esta opção.
- Cronograma do protótipo:O conjunto de ferramentas normalmente leva de 2 a 4 semanas, e a amostragem de protótipos leva de 1 a 2 semanas - totalizando 3 a 6 semanas desde a aprovação do projeto até os primeiros protótipos.
- Quantidade de protótipo:Solicite de 20 a 50 peças de protótipo para teste e avaliação.
- Iteração:Espere de 1 a 3 rodadas de revisões de design com base em testes de protótipo. As revisões comuns incluem: ajuste do tamanho da cavidade para melhor ajuste, adição de nervuras para maior resistência, modificação da espessura da parede para amortecimento ideal, ajuste dos ângulos de inclinação para facilitar a desmoldagem. Cada revisão normalmente leva de 1 a 2 semanas (modificação do molde + novos protótipos).
2.5 Trabalhe com um fabricante experiente.A fase de projeto e prototipagem é onde vale a pena trabalhar com um fabricante experiente de celulose moldada. Um bom fabricante irá: (a) revisar seu projeto quanto à capacidade de fabricação e sugerir melhorias; (b) otimizar o projeto para seus requisitos específicos de produto e proteção; (c) fornecer orientação de projeto sobre ângulos de inclinação, espessura de parede, nervuras e outras considerações específicas-de polpa moldada; (d) criar ferramentas e protótipos de alta-qualidade; (e) iterar rapidamente com base em seu feedback. Na Hesheng, temos uma equipe de engenheiros de projeto experientes especializados em projeto de celulose moldada - e trabalhamos em estreita colaboração com nossos clientes em todas as etapas do processo de projeto e prototipagem.
Etapa 3: teste e validação - comprovando que a nova embalagem funciona
Depois de ter protótipos com a aparência correta, a próxima etapa são testes e validação rigorosos. É aqui que você prova que a embalagem de celulose moldada oferece proteção adequada para o seu produto - antes de iniciar a produção total. Pular ou apressar esta etapa é um dos erros mais comuns (e caros) em projetos de substituição de espuma.
3.1 Defina seus critérios de teste.Antes de testar, defina critérios claros de aprovação/reprovação com base no produto e nos requisitos de envio:
- Teste de queda:Qual altura de queda? Quais orientações (faces, arestas, cantos)? Quantas gotas? Qual é a taxa de dano máxima aceitável? (Típico: quedas de 1,2 m em todas as faces, bordas, cantos; 0% de dano catastrófico,<2% minor damage.)
- Teste de vibração:Qual perfil de vibração? Qual duração? Qual é o movimento ou abrasão máximo aceitável do produto? (Típico: vibração aleatória ISTA 3A, 0,5-100 Hz, 60+ minutos; sem movimento do produto, sem danos por abrasão.)
- Teste de compressão/pilha:Qual carga? Qual duração? Qual é a deformação máxima aceitável? (Típico: 2x a carga de pilha esperada, 24 horas;<5% deformation, no collapse.)
- Teste de temperatura/umidade:Qual faixa de temperatura? Qual umidade? Qual duração? (Típico: -10 a +40 graus Celsius, 30-80% UR, 72 horas; sem degradação no desempenho.)
- Teste ESD (se aplicável):Qual faixa de resistência superficial? Qual o tempo de decaimento da carga? (Típico: 10 ^ 6-10 ^ 9 ohms,<2 seconds charge decay.)
- Teste de segurança alimentar (se aplicável):Quais regulamentos? Quais limites de migração? (Típico: FDA 21 CFR, EFSA 10/2011 ou GB 4806; nenhuma migração acima dos limites especificados.)
3.2 Realizar testes laboratoriais.Realize os testes em um laboratório de testes de embalagens qualificado (ou internamente-se você tiver o equipamento):
- Teste de queda:Use um testador de queda (ou gotas manuais para testes preliminares). Embale o produto no inserto de polpa moldada (em sua caixa de remessa) e solte-o da altura especificada em todas as orientações. Inspecione o produto quanto a danos após cada queda. Registre a aceleração máxima (força g-) usando um acelerômetro, se disponível.
- Teste de vibração:Utilize uma mesa vibratória (shaker) com o perfil de vibração especificado. Embale o produto e execute o teste de vibração durante o período especificado. Após o teste, inspecione o produto quanto a movimentos, abrasão e danos.
- Teste de compressão:Use um testador de compressão (ou pesos de pilha) para aplicar a carga especificada durante o período especificado. Meça a deformação antes, durante e depois do teste. Inspecione quanto a colapso ou deformação permanente.
- Teste de temperatura/umidade:Use uma câmara ambiental para expor o produto embalado à temperatura e umidade especificadas durante o período especificado. Após o teste, realize um teste de queda para verificar se a embalagem ainda oferece proteção adequada (a umidade pode amolecer a polpa moldada e reduzir a resistência).
- Teste ESD:Meça a resistência da superfície usando um megôhmetro ou medidor de resistência de superfície. Meça o tempo de queda de carga usando um monitor de placa de carga. Verifique se os resultados estão dentro do intervalo especificado.
- Teste de segurança alimentar:Envie amostras para um laboratório qualificado de testes de segurança alimentar para testes de migração e verificação de conformidade.
3.3 Realizar testes de campo.Os testes de laboratório são importantes, mas não conseguem replicar totalmente as condições-de envio reais. Realize testes de campo enviando pedidos reais através de sua cadeia de distribuição:
- Tamanho do teste:Comece com um pequeno teste (50-200 remessas) para alguns destinos representativos (locais, regionais, de longa distância, internacionais).
- Monitoramento:Incluir dispositivos de monitoramento (por exemplo, indicadores ShockWatch, registradores de temperatura/umidade) em algumas remessas para medir as tensões reais sofridas durante o transporte.
- Inspeção:Inspecione as remessas na chegada - verifique se há danos no produto, na embalagem e quaisquer problemas. Colete feedback dos destinatários (se possível).
- Comparação:Compare os resultados dos testes de campo com os resultados atuais das embalagens de espuma (taxa de quebra, taxa de danos, reclamações de clientes). Se os resultados da polpa moldada forem comparáveis ou melhores que os da espuma, você estará pronto para a produção. Caso contrário, identifique os problemas e revise o design.
3.4 Validar com as partes interessadas.Antes de prosseguir para a produção, valide a nova embalagem com todas as partes interessadas relevantes:
- Equipe de operações/armazém:Eles podem embalar o produto de forma eficiente com o novo encarte? Há algum problema com velocidade de embalagem, ergonomia ou compatibilidade com equipamentos existentes?
- Equipe de qualidade:A nova embalagem atende aos padrões de qualidade? Há algum problema de qualidade (defeitos, inconsistências, contaminação)?
- Equipe de atendimento ao cliente:Houve alguma reclamação de clientes sobre a nova embalagem durante o teste de campo?
- Equipe de sustentabilidade:A nova embalagem atende às metas de sustentabilidade? Os benefícios ambientais podem ser quantificados e comunicados?
- Equipe de marketing:A nova embalagem pode ser usada como diferencial de marketing? Existem oportunidades de branding ou mensagens?
Depois que todas as partes interessadas assinarem, você estará pronto para a produção.
Etapa 4: Aumento da produção-Aumento - da escala de teste para produção total
Com protótipos validados e aprovação das partes interessadas-, você está pronto para passar para a produção completa. Mas não pule direto de 200 unidades de teste para 200.000 unidades de produção - um aumento gradual-reduz o risco e permite detectar problemas antes que eles se tornem caros.
4.1 Fase 1: Pequena produção (1.000-5.000 unidades).Comece com uma pequena produção para validar o processo de fabricação:
- Propósito:Verifique se o fabricante pode produzir a pastilha de forma consistente com qualidade de produção; identificar quaisquer problemas de fabricação (defeitos, inconsistências, variações de processo); validar a embalagem no volume de produção.
- Linha do tempo:2 a 4 semanas desde o pedido até a entrega (dependendo da carga de trabalho atual do fabricante).
- Inspeção:Realize a inspeção de qualidade de entrada em toda a produção - verifique dimensões, peso, qualidade da superfície, defeitos e funcionalidade. Se a taxa de defeitos estiver acima do seu limite (normalmente<2%), work with the manufacturer to identify and correct the root cause before proceeding.
- Uso em campo:Use a pequena tiragem de produção para remessas reais - continue monitorando as taxas de quebra e o feedback dos clientes.
4.2 Fase 2: Produção média (10.000-50.000 unidades).Uma vez validada a pequena tiragem de produção, aumente para uma tiragem média:
- Propósito:Validar a capacidade e consistência do fabricante em maior volume; otimizar o processo de produção em termos de eficiência e custo; construir inventário para a transição completa.
- Linha do tempo:3-6 semanas desde o pedido até a entrega.
- Otimização de processos:Trabalhe com o fabricante para otimizar o processo de produção - ajustar parâmetros de conformação, tempo de secagem, corte e acabamento para reduzir defeitos, melhorar a consistência e aumentar a taxa de produção.
- Otimização de custos:À medida que o volume aumenta, o custo por{0}}unidade deve diminuir (economias de escala). Trabalhe com o fabricante para identificar oportunidades de otimização de custos - redução de materiais, otimização de processos, ajustes de design.
4.3 Fase 3: Produção total (50,000+ unidades).Assim que o médio prazo for validado, faça a transição para a produção total:
- Propósito:Substituir totalmente a espuma por polpa moldada na linha de produtos.
- Linha do tempo:Contínuo - estabeleça um cronograma de produção regular com base em sua previsão de demanda.
- Gestão de fornecedores:Estabeleça um programa regular de monitoramento de qualidade - inspeção de entrada em cada lote, auditorias periódicas nas instalações do fabricante, revisões regulares de desempenho (qualidade, entrega, custo, capacidade de resposta).
- Melhoria contínua:Continue a otimizar o projeto e o processo - procure oportunidades para reduzir o uso de materiais, melhorar a proteção, reduzir custos e aumentar a sustentabilidade. Estabeleça um ciclo de revisão regular (trimestral ou semestral-anual) para avaliar o desempenho e identificar oportunidades de melhoria.
4.4 Gerenciar o período de transição.Durante a transição da espuma para a polpa moldada, você provavelmente terá ambos os materiais em estoque - gerencie isso com cuidado:
- Planejamento de estoque:Planeje a transição para minimizar o excesso de estoque de espuma (com o qual você ficará preso) e evitar rupturas de estoque de celulose moldada (o que pode atrasar os envios). Trabalhe com seu fornecedor de espuma para reduzir ou interromper pedidos e trabalhe com seu fornecedor de celulose moldada para garantir o fornecimento adequado.
- Comunicação:Comunique a mudança aos seus clientes (se a embalagem estiver visível) - muitos clientes apreciarão a melhoria da sustentabilidade, mas alguns poderão ter dúvidas ou preocupações. Prepare um breve FAQ ou pontos de discussão para sua equipe de atendimento ao cliente.
- Documentação:Atualize suas especificações de embalagem, padrões de qualidade, instruções de trabalho e acordos com fornecedores para refletir a mudança. Arquive as especificações antigas de espuma para referência.
Etapa 5: análise de custos - Compreendendo o verdadeiro custo da mudança
O custo geralmente é o fator decisivo em uma troca de espuma-para{1}}moldada-de celulose - e é importante entender o custo real, não apenas o custo por-material unitário. Um erro comum é comparar apenas o-custo unitário do material e concluir que a celulose moldada é mais cara - quando, na verdade, com base no-custo-de{10}}propriedade total, a celulose moldada é muitas vezes comparável ou mais barata que a espuma.
5.1 Custos-únicos.
- Projeto e engenharia:Se você fizer o projeto-internamente, esse será seu custo interno de mão de obra. Se você usar os serviços de design do fabricante, eles poderão ser incluídos no custo do ferramental ou cobrados separadamente (US$ 200 a US$ 1.000 para projetos simples, US$ 1.000 a US$ 5.000 para projetos complexos).
- Ferramentas:US$ 1.500-US$ 6.000 para moldados por transferência, US$ 3.000 a US$ 12.000 para termoformados. Compare isso com o custo atual de ferramentas de espuma (US$ 3.000 a US$ 15.000).
- Teste e validação:Testes de laboratório (US$ 500 a US$ 5.000, dependendo do tipo de teste e do laboratório), testes de campo (custo de envio de unidades de teste, dispositivos de monitoramento, inspeção), mão de obra interna.
- Custos de transição:Baixa de estoque-(excesso de estoque de espuma), treinamento (equipe de operações), atualizações de documentação, custos de comunicação.
5.2 Custos recorrentes (por{1}}unidade).
- Material e fabricação:O-custo unitário da inserção de polpa moldada - normalmente é de US$ 0,05 a US$ 3,00, dependendo do tamanho, complexidade, volume e tipo de material. Compare isso com seu custo atual de espuma por unidade.
- Envio:A celulose moldada normalmente é enviada aninhada ou empilhada, reduzindo o volume de remessa em 30-50% em comparação com a espuma (que não pode ser aninhada com eficiência). Isso reduz o custo do frete de entrada por unidade. Para envio de saída (produto embalado), a diferença de peso (a polpa moldada é mais pesada que a espuma) pode aumentar o custo do frete - mas para a maioria dos produtos, a diferença de peso é pequena (5-15g por inserção) e o impacto no custo do frete é mínimo.
- Armazenar:O formato aninhado/empilhado da polpa moldada também reduz os requisitos de espaço de armazenamento em 30-50% em comparação com a espuma, reduzindo os custos de armazenamento.
- Disposição:A espuma pode incorrer em taxas de despejo em aterro (US$ 30 a US$ 80/tonelada), taxas especiais de manuseio ou custos de reciclagem (se você tiver um programa de reciclagem de espuma). A celulose moldada é reciclável em fluxos de papel padrão e compostável, portanto os custos de descarte são próximos de zero para a maioria das empresas.
- Taxas de EPR:As taxas de Responsabilidade Estendida do Produtor (EPR) são baseadas no tipo de material - a espuma tem as taxas de EPR mais altas (porque é difícil de reciclar e tem baixas taxas de reciclagem), enquanto a polpa moldada (papel) tem as mais baixas. Para uma marca que envia 1 milhão de unidades/ano, a diferença da taxa EPR entre espuma e polpa moldada pode ser de US$ 50.000 a US$ 200.000 anualmente.
- Impostos sobre embalagens plásticas:Se você estiver em uma jurisdição com um imposto sobre embalagens plásticas (por exemplo, £ 210,82/tonelada no Reino Unido), a mudança para celulose moldada elimina totalmente esse imposto.
- Custos de qualidade e danos:Se a polpa moldada fornecer melhor proteção (menor taxa de quebra/danos), você economizará na substituição do produto, nas devoluções e na compensação do cliente. Se fornecer proteção pior, você incorrerá em custos adicionais - e é por isso que o teste e a validação (Etapa 3) são tão importantes.
5.3 Cálculo do ROI.Depois de estimar todos os custos, calcule o retorno do investimento (ROI) da mudança:
- Custo total-único:Soma dos custos de design, ferramentas, testes e transição.
- Economia anual de custos recorrentes:(Custo anual da espuma) - (Custo anual da celulose moldada), incluindo todas as categorias de custos recorrentes (material, envio, armazenamento, descarte, EPR, impostos, qualidade).
- Período de retorno:Custo total-único/economia anual de custos recorrentes. Um período de retorno < 1 ano é excelente; 1-2 anos é bom; 2-3 anos é aceitável para a maioria das empresas.
- VPL (valor presente líquido):Para uma análise mais sofisticada, calcule o VPL da mudança ao longo de 3 a 5 anos, usando a taxa de desconto da sua empresa. Um VPL positivo significa que a mudança é financeiramente benéfica.
5.4 Exemplo de cálculo de ROI.Vejamos um exemplo simplificado para uma marca de eletrônicos de consumo que envia 200.000 unidades/ano:
- Custos únicos-:Design (US$ 1.000) + Ferramentas (US$ 5.000) + Teste (US$ 2.000) + Transição (US$ 3.000)=US$ 11.000
- Custo anual da espuma:Material (US$ 0,45/unidade x 200,000=US$ 90.000) + Frete (US$ 10.000) + Armazenamento (US$ 5.000) + Descarte (US$ 3.000) + EPR (US$ 15.000) + Imposto sobre plástico (US$ 8.000)=US$ 131.000
- Custo anual da polpa moldada:Material (US$ 0,52/unidade x 200,000=US$ 104.000) + Frete (US$ 6.000) + Armazenamento (US$ 3.000) + Descarte (US$ 500) + EPR (US$ 3.000) + Imposto sobre plástico (US$ 0)=US$ 116.500
- Economia anual: $131,000 - $116,500 = $14,500
- Período de retorno:US$ 11.000/US$ 14,500=0.76 anos (cerca de 9 meses)
Neste exemplo, embora o-custo unitário do material da celulose moldada seja maior (US$ 0,52 vs. US$ 0,45), o custo anual total é menor - e a troca se paga em menos de um ano. Este é um resultado típico para interruptores de espuma-para{7}}moldados-de polpa - o custo por-material unitário pode ser um pouco maior, mas o custo total de propriedade é menor.
Armadilhas comuns e como evitá-las
Com base em nossa experiência com centenas de interruptores de espuma-para{1}}moldada-de polpa, aqui estão as armadilhas mais comuns - e como evitá-las.
Armadilha 1: copiar o design da espuma.O erro mais comum é tentar usar exatamente o mesmo design para polpa moldada e espuma. Os dois materiais têm características diferentes - ângulos de saída, espessura da parede, cortes inferiores, raios de canto, proporções de profundidade-para{3}}largura, todos diferentes. Um projeto que funcione para espuma pode não ser fabricado em polpa moldada ou pode não fornecer proteção adequada.Como evitar:Trabalhe com um fabricante experiente de celulose moldada para redesenhar a inserção para o processo de celulose moldada - não copie apenas o design da espuma.
Armadilha 2: Ignorar testes e validação.Outro erro comum é pular ou apressar os testes e a validação - presumindo que, como o protótipo "parece bem", ele funcionará na produção. Isso pode levar a danos dispendiosos ao produto, reclamações de clientes e reprojetos emergenciais.Como evitar:Realize testes de laboratório rigorosos e testes de campo antes da produção total. Defina critérios claros de aprovação/reprovação e não prossiga até que a embalagem os atenda.
Armadilha 3: Subestimar o cronograma de transição.Muitas empresas subestimam o tempo necessário para mudar de espuma para polpa moldada - presumindo que seja um processo de 4-6 semanas, quando na verdade leva de 3 a 6 meses (incluindo design, ferramentas, prototipagem, testes e ramp-up). Isso pode levar a prazos perdidos e decisões precipitadas.Como evitar:Planeje um cronograma de transição de 3 a 6 meses. Comece cedo, crie um tempo de reserva e comunique o cronograma a todas as partes interessadas.
Armadilha 4: Escolher o fabricante mais barato.O custo é importante, mas escolher o fabricante de celulose moldada mais barato sem considerar a qualidade, as capacidades e o serviço pode ser mais caro no longo prazo. Um fabricante que economiza na qualidade pode produzir produtos defeituosos (custando-lhe tempo, dinheiro e satisfação do cliente), pode não ter capacidade para atender às suas necessidades ou pode não fornecer suporte adequado.Como evitar:Avalie os fabricantes com base no valor total - qualidade, capacidades, serviço e custo - e não apenas no preço. Peça referências, amostras e certificações. Visite a instalação, se possível.
Armadilha 5: Ignorar a sensibilidade à umidade.A polpa moldada absorve umidade - e em ambientes-de alta umidade, isso pode amolecer a fibra e reduzir a resistência. As empresas que mudam para celulose moldada sem considerar a sensibilidade à umidade podem enfrentar falhas de embalagem em climas úmidos ou durante o transporte marítimo.Como evitar:Avalie o ambiente de envio (temperatura, umidade, duração). Se a umidade for uma preocupação, use revestimentos-resistentes à umidade, resinas resistentes à umidade ou produtos termoformados mais densos. Realize testes de umidade como parte de sua validação.
Armadilha 6: Não comunicar a mudança aos clientes.Se a embalagem estiver visível para os clientes (por exemplo, desembalagem DTC, embalagem de varejo), deixar de comunicar a mudança pode causar confusão ou feedback negativo - os clientes podem pensar que a nova embalagem é “mais barata” ou de “qualidade inferior” se não compreenderem a lógica de sustentabilidade.Como evitar:Comunique a mudança aos clientes - explique por que você está mudando (sustentabilidade, benefícios ambientais), o que está mudando (o material) e o que não está mudando (a proteção, o produto). Use a mudança como uma oportunidade para reforçar o compromisso de sustentabilidade da sua marca.
Armadilha 7: Excesso de-engenharia no design.Algumas empresas-projetam excessivamente a inserção de polpa moldada - usando paredes muito grossas, nervuras excessivas e mais material do que o necessário - para "ser seguro". Isto aumenta o custo, o peso e o tempo de secagem (e o custo de produção) sem necessariamente melhorar a proteção.Como evitar:Trabalhe com o fabricante para otimizar o projeto - use o material mínimo necessário para atender aos seus requisitos de proteção, com base em testes e experiência. Uma inserção bem-projetada e otimizada é melhor (e mais barata) do que uma-projetada demais.
Estudos de caso-reais
Estudo de caso 1: Marca de eletrônicos de consumo.Uma marca de{0}eletrônicos de consumo de médio porte estava usando inserções de espuma EVA personalizadas em um fone de ouvido premium (com envio de 150.000 unidades/ano). Eles mudaram para pastilhas de celulose moldada termoformada como parte de seu compromisso de sustentabilidade. O processo: (1) Avaliação de viabilidade - confirmou que a polpa moldada poderia atender aos requisitos de teste de queda (ISTA 3A) e fornecer uma experiência de desembalagem premium; (2) Projeto e prototipagem - 8 semanas, 2 rodadas de revisões (ajustando o tamanho da cavidade para melhor ajuste, adicionando nervuras para empilhamento); (3) Teste - testes de queda e vibração ISTA 3A aprovados com 0% de danos ao produto; o teste de campo de 500 unidades mostrou uma taxa de quebra comparável à da espuma; (4) Aumento gradual da produção--ao longo de três meses. Resultados: custo de embalagem por{21}}unidade reduzido em 18% (US$ 0,65 vs. US$ 0,79), economia anual de US$ 21.000; utilização de plástico reduzida em 12 toneladas/ano; pegada de carbono reduzida em 65%; o feedback dos clientes sobre a nova embalagem foi extremamente positivo (muitos clientes mencionaram especificamente a embalagem sustentável como positiva).
Estudo de caso 2: Distribuidor de Food Service.Um distribuidor regional de serviços de alimentação estava usando conchas de espuma EPS para refeições para viagem (enviando 2 milhões de unidades/ano) quando seu estado implementou uma proibição de espuma. Eles tiveram 6 meses para mudar para uma alternativa. O processo: (1) Avaliação de viabilidade - avaliou celulose moldada, bagaço e alumínio; escolheu celulose moldada por custo e desempenho; (2) Design e prototipagem - 6 semanas, trabalhando com 2 fabricantes para comparar qualidade e custo; (3) Teste - teste de resistência a graxa (verificado se o revestimento pode lidar com alimentos oleosos), teste de micro-ondas (segurança verificada de micro-ondas), teste de pilha (empilhamento verificado para transporte); (4) - aumento rápido-da produção (2 meses) para cumprir o prazo de proibição da espuma. Resultados: cumpriu com êxito o prazo de proibição da espuma, sem interrupção do fornecimento; o custo-por unidade aumentou 12% (US$ 0,085 vs. US$ 0,076), mas isso foi parcialmente compensado pela eliminação dos custos de descarte de espuma (US$ 15.000/ano); o feedback dos clientes foi positivo (muitos clientes preferiram a embalagem "mais ecológica-); o distribuidor usou a mudança como uma oportunidade de marketing, promovendo seu compromisso de "sem espuma" com os clientes.
Estudo de caso 3: Fornecedor de componentes automotivos.Um fornecedor automotivo de nível 1 estava usando bandejas de espuma EPS para enviar componentes de motor para uma fábrica de montagem OEM (enviando 500.000 unidades/ano). O OEM estabeleceu a exigência de que todos os fornecedores usassem embalagens 100% recicláveis até 2025. O fornecedor mudou para bandejas de celulose moldadas com-paredes grossas. O processo: (1) A avaliação de viabilidade - confirmou que a polpa moldada de parede-espessa poderia suportar os componentes pesados (3-5 kg cada) e atender às especificações de embalagem do OEM; (2) Projeto e prototipagem - 10 semanas, 3 rodadas de revisões (otimizando a espessura da parede para capacidade de carga, adicionando recursos de empilhamento para transporte, ajustando o tamanho da cavidade para manuseio automatizado); (3) Testes - testes de compressão (verificada capacidade de carga da pilha de 500 kg), testes de vibração (verificada estabilidade dos componentes durante o transporte do caminhão), testes ESD (verificada dissipação estática para componentes eletrônicos); (4) Aumento gradual da produção--ao longo de seis meses, com auditorias regulares de qualidade pelo OEM. Resultados: atendeu ao requisito de embalagem 100% reciclável do OEM; custo por unidade reduzido em 22% (US$ 1,20 vs. US$ 1,54), principalmente devido ao menor custo de ferramentas e redução de taxas de EPR; o fornecedor foi reconhecido pelo OEM como um “líder em sustentabilidade” e, como resultado, recebeu negócios adicionais.
O resultado final
A substituição da espuma EPS por polpa moldada é um processo de várias-etapas que requer planejamento, projeto, testes e execução cuidadosos -, mas os benefícios são substanciais: menor custo total de propriedade (na maioria dos casos), redução dramática de carbono (40-90% vs. espuma), total reciclabilidade e compostabilidade, conformidade regulatória (proibições de espuma, impostos sobre plástico, EPR) e valor da marca (preferência do consumidor por embalagens sustentáveis). A chave para uma mudança bem-sucedida é: (1) realizar uma avaliação de viabilidade completa para garantir que a polpa moldada seja adequada para sua aplicação; (2) redesenho do processo de polpa moldada (não copie apenas o desenho da espuma); (3) realizar testes e validação rigorosos (ensaios de laboratório + testes de campo) antes da produção total; (4) usar um aumento gradual da produção-(pequeno → médio → total) para reduzir o risco; (5) analisar o custo total de propriedade (não apenas o custo unitário do material); (6) trabalhar com um fabricante experiente de celulose moldada; (7) comunicar a mudança aos clientes e partes interessadas.
Na Hesheng, ajudamos dezenas de marcas e fabricantes a substituir com sucesso a espuma por polpa moldada - nos setores de eletrônicos de consumo, serviços de alimentação, automotivo, cosméticos, médico e industrial. Oferecemos suporte-de ponta a- - avaliação de viabilidade, projeto e engenharia, ferramentas, prototipagem, suporte a testes, produção de transferência-moldada e termoformada, formulações seguras contra ESD-, revestimentos seguros-para alimentos, cores personalizadas, impressão, gravação em relevo e controle de qualidade - e estamos comprometidos em tornar seu troca de espuma-para{10}}moldada-de polpa da maneira mais suave e bem-sucedida possível.
Se você está pensando em substituir espuma por polpa moldada em suas embalagens,entre em contato com a equipe de Hesheng- teremos prazer em realizar uma avaliação de viabilidade gratuita, fornecer amostras e estimativas de custos e orientá-lo em todas as etapas do processo de implementação. A mudança da espuma para a polpa moldada é uma das ações de sustentabilidade de maior-impacto que uma marca pode realizar - e, com o parceiro certo, também pode ser uma das mais tranquilas. Não espere pela proibição da espuma ou por uma ordem do cliente - comece sua transição hoje.