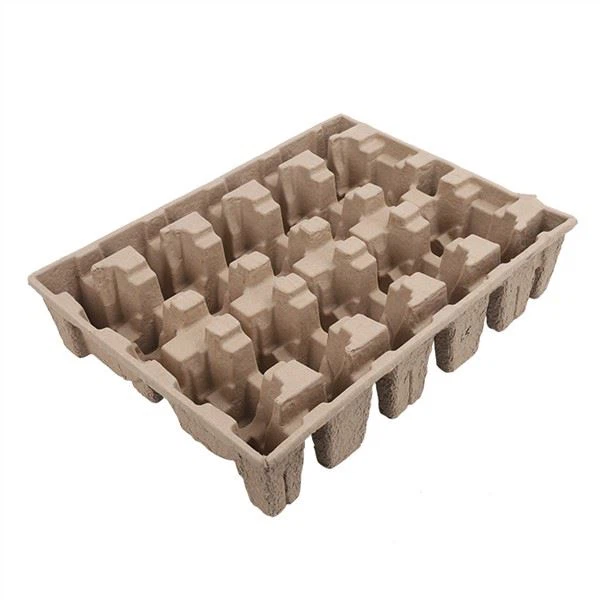
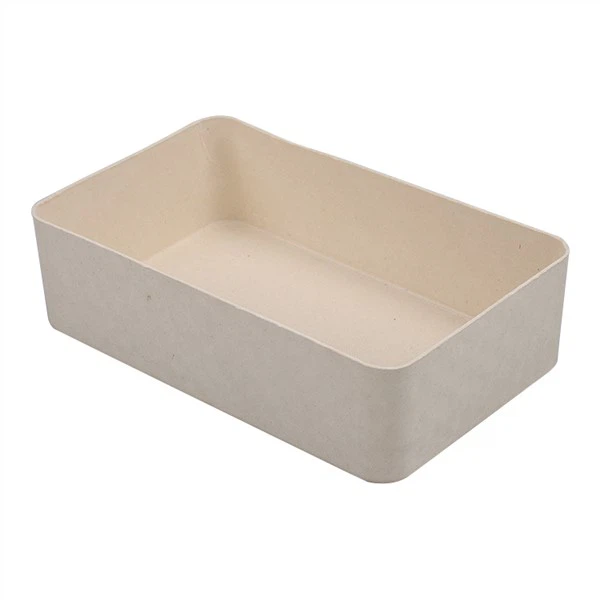
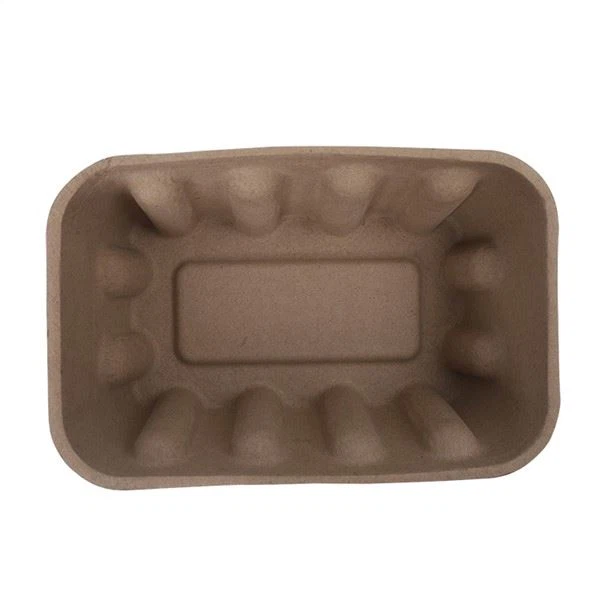
A prensa úmida (termoformada) e a seca (moldada por transferência) são os dois principais processos de fabricação de embalagens de celulose moldada - e escolher entre eles é uma das decisões mais críticas no desenvolvimento de produtos de celulose moldada. Cada processo produz produtos distintos: a prensa úmida produz peças suaves, densas e de precisão com estética premium - ideais para cosméticos, eletrônicos e embalagens de luxo; a prensa a seco produz peças mais ásperas, mais absorventes e de menor{3}}custo -, ideais para serviços de alimentação, embalagens protetoras e produtos descartáveis-de alto volume. A escolha afeta tudo, desde o desempenho e a estética do produto até o custo, prazo de entrega, investimento em ferramentas e estratégia da cadeia de suprimentos. Neste artigo, fornecemos uma comparação técnica completa de celulose moldada por prensagem úmida versus prensagem a seco em 2026 - cobrindo a tecnologia e o fluxo do processo de cada método, uma comparação detalhada de desempenho dimensão-por{11}}dimensão (acabamento de superfície, tolerâncias dimensionais, resistência, densidade, espessura de parede, respirabilidade, capacidade de impressão, resistência à umidade/graxa), análise de custos (custo de ferramentas, custo unitário, velocidade de produção, eficiência de material), guia de aplicação (quais produtos usam qual processo - e por que), uma estrutura de decisão prática para escolher o processo certo, tecnologias híbridas e emergentes (prensa semi-úmida, calibração de prensa quente, ferramentas impressas-3D, revestimento de-moldes), estudos de caso de marcas (Apple, L'Oréal, McDonald's, Just Salad, fabricantes de dispositivos médicos e muito mais) e tendências futuras. Quer você seja um engenheiro de embalagens, designer de produto, profissional de compras ou proprietário de uma marca avaliando celulose moldada, este guia oferece a profundidade técnica para fazer a escolha certa do processo para o seu produto.
Compreendendo os dois processos
1. Prensa a seco (moldada por transferência) - O carro-chefe tradicional
Visão geral:A prensa a seco - também chamada de moldagem por transferência, moldagem convencional ou polpa moldada padrão - é o processo de fabricação de celulose moldada original e mais comum. Ele foi desenvolvido na década de 1920-1930 (originalmente para caixas de ovos) e continua sendo o processo dominante para aplicações sensíveis a alto-volume e custo-. A prensa seca é responsável por cerca de 70-80% da produção global de celulose moldada em volume – principalmente para caixas de ovos, transportadores de bebidas, bandejas de alimentos e embalagens de proteção.
Fluxo do processo:
- Preparação da polpa:A fibra (papel reciclado, bagaço ou misturas) é transformada em polpa, refinada e diluída até uma consistência de sólidos de aproximadamente 0,5-1,5%. Aditivos (resinas de resistência a úmido, aditivos de resistência a seco, agentes de colagem, corantes) podem ser misturados.
- Formação (deposição a vácuo):Um molde de formação poroso (alumínio ou aço inoxidável, coberto com uma tela de malha fina - normalmente malha 40-60) é mergulhado na pasta de polpa. O vácuo é aplicado por trás do molde - puxando água através do molde e depositando fibras na superfície do molde. O molde é mantido na pasta por um tempo definido (normalmente 2-10 segundos - dependendo da espessura de parede desejada) - e depois retirado, com uma teia de fibra úmida ("pré-forma") aderindo à superfície do molde.
- Transferir:A pré-forma úmida é transferida do molde de formação para um molde de secagem (ou transportador). A transferência normalmente é feita invertendo o vácuo (soprando ar por trás do molde de formação) para liberar a pré-forma - e depois transferindo-a para um molde de secagem ou correia transportadora. Alguns processos de prensagem a seco usam um "molde de transferência" que corresponde ao formato do molde de formação - para manter a forma durante a transferência e a secagem.
- Secagem:A pré-forma úmida (contendo ~60-75% de umidade) é seca - normalmente em um forno de convecção ou secador de túnel (ar quente a 150-250 graus). O tempo de secagem é normalmente de 5 a 30 minutos - dependendo da espessura do produto, da temperatura do secador e do fluxo de ar. O produto seco tem um teor de umidade de aproximadamente 5-10%.
- Acabamento:O produto seco pode passar por corte (corte para remover rebarbas/bordas), revestimento (para resistência à umidade/gordura), impressão e inspeção de qualidade. Os produtos prensados a seco normalmente têm um "padrão de malha" de um lado (o lado que fica contra a tela do molde de formação) e um "lado de fibra" do outro (mais áspero, mais fibroso).
Características principais:(a) Padrão de malha -dois lados - de um lado, fibroso do outro. (b) Menor densidade (~150-300 kg/m³). (c) Maior absorção (porosa, respirável). (d) Menor precisão (tolerâncias ±1-3mm). (e) Menor custo (alta velocidade, baixo custo de ferramentas). (f) Maior capacidade de volume (produção contínua, tempos de ciclo rápidos).
2. Prensa úmida (termoformada) - A alternativa premium
Visão geral:A prensa úmida - também chamada de termoformagem, prensagem a quente ou moldagem de precisão - é um processo de polpa moldada mais avançado desenvolvido na década de 1970-1980 (principalmente no Japão e na Europa) para aplicações premium de alta-precisão. A prensa úmida produz peças lisas, densas e de precisão com estética comparável ao plástico ou papelão - e tem sido rapidamente adotada para cosméticos, eletrônicos, serviços de alimentação de luxo e dispositivos médicos. A prensa úmida representa cerca de 20-30% da produção global de celulose moldada em volume - mas cerca de 40-50% em valor (devido aos preços unitários mais elevados).
Fluxo do processo:
- Preparação da polpa:Semelhante à prensagem a seco -, mas normalmente usa fibras de-qualidade superior (bagaço, bambu, kraft branqueado ou recicladas de alta-qualidade) para melhor acabamento superficial e resistência. O refino da fibra é mais preciso - para obter fibrilação e suavidade de superfície ideais. Os aditivos são cuidadosamente controlados - para contato com alimentos, aplicações médicas ou premium.
- Formação (deposição a vácuo):Semelhante à prensa a seco -, um molde de formação poroso é mergulhado na pasta de polpa e o vácuo deposita fibras na superfície do molde. No entanto, os moldes de formação por prensa úmida normalmente usam telas de malha mais fina (80-malha 120 - vs. 40-60 malha para prensagem a seco) - para uma superfície mais lisa. O tempo de formação pode ser um pouco mais longo - para uma deposição de fibra mais uniforme.
- Prensagem úmida (calibração de prensagem a quente):Esta é a etapa definidora da prensa úmida. A pré-forma úmida (ainda com aproximadamente 60-70% de umidade) é transferida para um par de moldes de metal polidos e aquecidos (macho e fêmea - correspondentes ao formato do produto). Os moldes são aquecidos a 150-250 graus (normalmente 180-220 graus) - e prensados juntos sob alta pressão (normalmente 50-200 bar ou 5-20 MPa). A prensagem a quente simultaneamente: (a) compacta as fibras (aumentando a densidade de ~150-300 kg/m³ para ~300-650 kg/m³), (b) remove a água (através de evaporação e compressão mecânica - reduzindo a umidade de ~60-70% para ~15-25%), (c) cria uma superfície lisa em ambos os lados (as superfícies polidas do molde transferem seu acabamento liso para a polpa), (d) define a forma (o calor e a pressão permanentemente define a estrutura da fibra - mantendo dimensões precisas) e (e) melhora a resistência (a compactação e a ligação da fibra aumentam a resistência à tração, ao rasgo e à compressão). A etapa de prensagem úmida normalmente leva de 10 a 60 segundos - dependendo da espessura do produto, temperatura do molde e pressão.
- Secagem final (opcional):Após a prensagem úmida, o produto pode ter aproximadamente 15-25% de umidade - e pode exigir secagem adicional (em um forno de convecção ou através de uma segunda prensa quente) para atingir a umidade final de aproximadamente 5-10%. Alguns processos avançados de prensagem úmida combinam a prensagem úmida e a secagem final em uma única etapa (usando temperaturas de molde mais altas e tempos de prensagem mais longos), eliminando a necessidade de uma etapa de secagem separada.
- Acabamento:Os produtos de prensagem úmida normalmente exigem corte mínimo (a prensagem a quente precisa produz bordas limpas - com pouca ou nenhuma rebarba). O acabamento pode incluir: revestimento (para resistência à umidade/gordura - embora os produtos de prensagem úmida sejam naturalmente menos absorventes devido à maior densidade), impressão (offset, flexografia, digital, tela - a superfície lisa permite impressão de alta-qualidade), gravação/debossing (pode ser feito durante a prensagem úmida - gravando o molde), hot stamping (foil stamping para efeitos premium) e inspeção de qualidade (100% ou inspeção AQL para produtos premium).
Características principais:(a) Superfície-lisa em ambos os lados - lisa e aveludada-em ambos os lados (sem padrão de malha). (b) Maior densidade (~300-650 kg/m³). (c) Menor absorção (mais denso, menos poroso). (d) Maior precisão (tolerâncias ±0,2-0,5mm). (e) Custo mais elevado (tempos de ciclo mais lentos, custo mais elevado de ferramentas, mais energia). (f) Menor capacidade de volume (produção em lote ou semicontínua - tempos de ciclo mais lentos).
3. Visão geral da comparação de processos
| Característica | Prensa a Seco (Moldada por Transferência) | Prensa úmida (termoformada) |
|---|---|---|
| Também conhecido como | Moldagem por transferência, moldagem convencional, polpa moldada padrão | Termoformagem, prensagem a quente, moldagem de precisão |
| Etapa de definição | Formação a vácuo + secagem por convecção | Formação a vácuo + calibração de prensa quente (moldes aquecidos, alta pressão) |
| Acabamento de superfície | Padrão de malha de um lado, fibroso do outro | Suave, aveludado-em ambos os lados |
| Densidade | 150-300 kg/m³ | 300-650kg/m³ |
| Tolerâncias dimensionais | ±1-3mm | ±0,2-0,5 mm |
| Faixa de espessura da parede | 1,5-5,0 mm (típico) | 0,8-3,0 mm (típico) |
| Absorção | Alto (poroso, respirável) | Baixo (denso, menos poroso) |
| Resistência (tração/rasgo/compressão) | Moderado | Alto (prensa seca 2-3x para a mesma espessura) |
| Imprimibilidade | Razoável (flexo, tela - superfície áspera) | Excelente (offset, flexo, digital, tela - superfície lisa) |
| Gravação/gravação | Limitado (somente pós{0}}processamento) | Excelente (no-molde durante a prensagem a quente) |
| Custo de ferramentas | Baixo (US$ 1.000 a US$ 5.000 por molde) | Alto (US$ 5.000 a US$ 30,000+ por conjunto de moldes) |
| Tempo de ciclo | Rápido (2-10 segundos de formação + 5-30 minutos de secagem - contínuo) | Mais lento (2-10 segundos formando + 10-60 segundos pressionando - lote/semi-contínuo) |
| Custo unitário | Baixo (US$ 0,05 a US$ 0,50 típico) | Alto ($0,30-$3.00+ típico) |
| Quantidade mínima de pedido (MOQ) | Baixo (1.000-10.000 unidades) | Alto (10.000-50,000+ unidades) |
| Participação no volume de produção | ~70-80% (por volume) | ~20-30% (por volume) |
| Participação no valor da produção | ~50-60% (por valor) | ~40-50% (por valor) |
| Aplicações típicas | Caixas de ovos, porta-bebidas, bandejas de alimentos, embalagens protetoras, serviços de alimentação descartáveis | Cosméticos, eletrônicos, serviços de alimentação de luxo, dispositivos médicos, conjuntos de presentes premium, remessa DTC |
Comparação detalhada de desempenho
1. Acabamento superficial e estética
Prensa a seco:Os produtos prensados a seco têm uma superfície distinta-de dois lados: (a) O "lado da malha" - o lado que estava contra a tela do molde de formação - tem um padrão de malha fina (malha 40-60) impresso na superfície. Este padrão de malha é visível e tátil - e é frequentemente considerado uma “característica” da polpa moldada (algumas marcas o adotam como uma estética “eco”). (b) O "lado da fibra" - o lado afastado do molde - é mais áspero, mais fibroso e menos uniforme - com feixes de fibras visíveis e pequenas irregularidades. O lado da fibra tem um aspecto mais “cru” ou “industrial”. Nenhum dos lados é suave o suficiente para impressão-de alta qualidade ou estética premium, embora flexografia ou serigrafia possam ser aplicadas (com detalhes e cores vibrantes limitados).
Prensa úmida:Os produtos de prensagem úmida têm uma superfície lisa, semelhante a veludo-(ou "semelhante a couro-") em AMBOS os lados - obtida por prensagem a quente entre moldes de alumínio polido. A superfície lisa é uniforme, consistente e livre de padrões de malha ou irregularidades de fibra. A qualidade da superfície é comparável à de papelão premium, plástico moldado-por injeção ou até mesmo plástico veludo/flocado. As superfícies de impressão úmida podem ser: (a) fosca (padrão - lisa, não{8}} reflexiva), (b) texturizada (gravando a textura no molde - por exemplo, linho, couro, grão de madeira), (c) brilhante (usando moldes altamente polidos ou aplicando um revestimento), (d) gravada/gravada (gravando logotipos/padrões no molde) e (e) impressa (offset, flexografia, digital, tela - com detalhes finos e cores vibrantes, comparáveis à impressão em papelão). A superfície lisa e premium é o principal motivo pelo qual as marcas escolhem a prensa úmida para cosméticos, eletrônicos, produtos de luxo e serviços de alimentação premium - onde a estética e a percepção da marca são essenciais.
Visão principal:O acabamento superficial é a diferença mais visível e impactante entre a prensa úmida e a seca. Para produtos em que a embalagem é visível para o consumidor (embalagens de varejo, conjuntos para presentes, experiências de desembalagem), a prensa úmida é quase sempre preferida - porque sua superfície lisa e premium transmite qualidade e valor da marca. Para produtos onde a embalagem é funcional/protetora (cartilhas de transporte, caixas de ovos, porta-bebidas), a prensagem a seco é suficiente - e sua superfície mesh/fibrosa pode até ser desejável (transmitindo posicionamento "eco" ou "natural").
2. Tolerâncias Dimensionais e Precisão
Prensa a seco:Os produtos prensados a seco têm tolerâncias dimensionais mais flexíveis - normalmente ±1-3mm. Isso se deve a: (a) encolhimento da fibra durante a secagem (a pré-forma úmida encolhe cerca de 5-15% à medida que seca - e o encolhimento pode não ser uniforme), (b) secagem por convecção (os produtos podem deformar ou distorcer durante a secagem - especialmente se não for adequadamente restringida), (c) processo de transferência (a pré-forma pode esticar ou deformar durante a transferência do molde de formação para o molde de secagem) e (d) malha de formação (a tela de malha pode causar pequenas irregularidades na superfície e variações dimensionais). Para aplicações que exigem ajustes precisos (por exemplo, inserção em uma caixa, fixação de um formato específico de produto), a prensagem a seco pode exigir margem de projeto adicional (cavidades maiores, ajustes mais soltos) para acomodar variações dimensionais.
Prensa úmida:Os produtos de prensagem úmida têm tolerâncias dimensionais restritas - normalmente ±0,2-0,5mm (comparável ao plástico-moldado por injeção ou plástico termoformado). Isso se deve a: (a) Calibração da prensa a quente (os moldes aquecidos definem com precisão as dimensões - o produto assume a forma exata da cavidade do molde), (b) Encolhimento controlado (a etapa de prensagem a quente controla e minimiza o encolhimento - ajustando a estrutura da fibra sob calor e pressão), (c) Sem distorção de secagem por convecção (o produto é restringido no molde durante a fase crítica de endurecimento - evitando empenamento), e (d) Formação de malha fina (malha 80-120 - produzindo uma teia de fibra mais uniforme com menos irregularidades de superfície). Para aplicações que exigem ajustes precisos (por exemplo, cavidades personalizadas para produtos específicos, linhas de embalagem automatizadas, tampas/fechos bem ajustados), a prensa úmida é essencial - sua precisão garante encaixes consistentes e confiáveis.
Visão principal:A precisão dimensional é crítica para: (a) cavidades de produtos personalizados (contendo produtos específicos - por exemplo, um frasco de perfume específico, dispositivo eletrônico ou instrumento médico - onde um ajuste preciso é necessário para proteção e apresentação), (b) linhas de embalagem automatizadas (coleta-e-colocação robótica, alimentadores de revistas - onde dimensões consistentes são necessárias para uma operação confiável), (c) Tampas/fechos (onde um ajuste preciso é necessário para a vedação adequada e função) e (d) montagens de múltiplos-componentes (onde múltiplas peças de polpa moldadas devem se encaixar com precisão). Para essas aplicações, a prensa úmida é quase sempre necessária - as tolerâncias da prensa seca são muito frouxas para um desempenho confiável e consistente.
3. Resistência, Densidade e Desempenho Estrutural
Prensa a seco:Os produtos prensados a seco têm densidade mais baixa (~150-300 kg/m³) e resistência moderada. A densidade mais baixa significa: (a) Maior absorção (estrutura mais porosa permite a penetração de água/ar), (b) Melhor amortecimento (a menor-densidade, estrutura mais porosa fornece melhor absorção de choque - como uma espuma), (c) Menor rigidez/rigidez (o produto é mais flexível e menos rígido) e (d) Menor resistência à tração/rasgo (a estrutura de fibra menos-densa tem menos ligações de fibra-a{8}}fibra). Para aplicações de embalagens protetoras (amortecendo itens frágeis durante o transporte), a densidade mais baixa e o amortecimento mais alto da prensa seca são, na verdade, vantagens - ela fornece excelente absorção de choque a baixo custo. No entanto, para aplicações que exigem alta rigidez,{11}}capacidade de carga ou resistência à perfuração, a prensagem a seco pode ser insuficiente, exigindo paredes mais espessas, nervuras ou reforços de projeto.
Prensa úmida:Os produtos de prensagem úmida têm densidade mais alta (~300-650 kg/m³) e alta resistência - normalmente 2-3x a resistência à tração/rasgo/compressão da prensagem a seco para a mesma espessura de parede. A densidade mais alta significa: (a) Menor absorção (estrutura mais densa e menos porosa resiste à penetração de água/ar - proporcionando resistência natural à umidade), (b) Maior rigidez/rigidez (o produto é mais rígido e estrutural - pode suportar cargas mais pesadas e manter a forma), (c) Maior resistência à tração/rasgo (a estrutura de fibra mais densa tem mais ligações de fibra-a-fibra - resultando em ligações mais fortes, mais material-resistente a rasgos) e (d) Possibilidade de paredes mais finas (a maior resistência permite paredes mais finas - 0.8-1.5mm vs. 1.5-3.0mm para prensagem a seco - reduzindo o uso e o custo do material, mantendo a resistência). Para aplicações que exigem alta resistência, rigidez, capacidade de carga-ou projeto de parede fina, a prensa úmida é preferida - seu desempenho estrutural é comparável ao plástico ou papelão.
Visão principal:A compensação resistência/densidade é importante para o design do produto: (a) Para aplicações de amortecimento/proteção (absorção de choque, amortecimento de vibração), a densidade mais baixa e o amortecimento mais alto da prensa seca são vantagens - ela fornece melhor proteção com menor custo. (b) Para aplicações estruturais/de suporte-de carga (suporte de produtos pesados, manutenção de forma, projeto de parede-fina), a maior densidade e resistência da prensa úmida são vantagens - ela fornece desempenho estrutural comparável ao plástico. (c) Para aplicações sensíveis- à umidade (alimentos, eletrônicos, médicos), a menor absorção da prensa úmida é uma vantagem - ela fornece resistência natural à umidade (reduzindo a necessidade de revestimentos pesados). (d) Para aplicações que exigem respirabilidade- (produtos, flores, produtos que necessitam de ventilação), a maior absorção/respirabilidade da prensa seca é uma vantagem - pois permite a circulação de ar (reduzindo condensação e mofo).
4. Espessura da parede e eficiência do material
Prensa a seco:Os produtos prensados a seco normalmente têm espessuras de parede de 1,5-5,0 mm -, sendo 2,0-3,0 mm o mais comum. As paredes mais espessas são necessárias porque: (a) menor densidade/resistência requer mais material para um desempenho adequado, (b) o processo de formação (deposição a vácuo) produz naturalmente paredes mais espessas (a deposição de fibras é menos precisa) e (c) as tolerâncias mais frouxas exigem mais margem de material (para garantir espessura mínima em todas as áreas). A eficiência do material prensado a seco é moderada - aproximadamente 60-80% da polpa utilizada acaba no produto final (o restante é perdido em água branca, aparas ou sucata).
Prensa úmida:Os produtos de prensagem úmida normalmente têm espessuras de parede de 0,8-3,0 mm -, sendo 1,0-2,0 mm o mais comum. As paredes mais finas são possíveis porque: (a) Maior densidade/resistência requer menos material para desempenho adequado, (b) A etapa de prensagem a quente compacta o material - reduzindo a espessura enquanto aumenta a resistência, (c) O controle preciso do processo permite paredes mais finas e uniformes, e (d) As tolerâncias mais restritas exigem menos margem de material. A eficiência do material de prensagem úmida é alta - ~80-90% da polpa usada acaba no produto final (menos aparas/sucata devido à prensagem a quente precisa). Para produtos de alto volume, a economia de material proveniente de paredes mais finas pode compensar parcialmente o custo mais elevado de processamento da prensa úmida – tornando a prensa úmida mais competitiva em termos de custo do que parece à primeira vista.
Visão principal:A espessura da parede afeta tanto o custo quanto o desempenho: (a) Paredes mais espessas (prensa a seco)=mais uso de material, custo mais alto, melhor amortecimento, mas menor precisão/estética. (b) Paredes mais finas (prensa úmida)=menos uso de material, menor custo de material, maior resistência/rigidez, melhor precisão/estética, mas maior custo de processamento. Para produtos em que o custo do material representa uma parcela significativa do custo total (produtos de alto-volume e grande-tamanho), a economia de material com as paredes mais finas da prensa úmida pode ser significativa - e pode compensar o custo de processamento mais alto. Para produtos onde o custo de processamento domina (produtos de baixo-volume, pequeno-tamanho e formato-complexo), o menor custo de processamento da prensa a seco pode ser mais importante.
5. Absorção, respirabilidade e resistência à umidade/graxa
Prensa a seco:Os produtos prensados a seco são altamente absorventes e respiráveis - devido à sua menor densidade e estrutura mais porosa. Isso é uma vantagem para: (a) Embalagens de produtos/alimentos (a respirabilidade permite a circulação de ar - reduzindo a condensação e prolongando o frescor), (b) Aplicações absorventes (caixas de ovos absorvem a umidade dos ovos, bandejas de alimentos absorvem o excesso de gordura/umidade), (c) Amortecimento (a estrutura porosa fornece absorção de choque) e (d) Compostabilidade (a estrutura porosa permite acesso microbiano mais rápido - acelerando a compostagem). No entanto, a alta absorção é uma desvantagem para: (a) alimentos úmidos/gordurosos (a embalagem pode absorver umidade/gordura - causando empapamento e enfraquecimento), (b) produtos sensíveis à umidade- (eletrônicos, dispositivos médicos, produtos farmacêuticos - a embalagem pode absorver umidade do ambiente - potencialmente danificando o produto), (c) bebidas quentes/fria (a condensação pode penetrar na embalagem) e (d) aplicações que exigem contenção de líquidos (tigelas, copos, recipientes - líquidos podem vazar). Para essas aplicações, a prensagem a seco requer revestimentos (alternativas livres de-acrílico à base de água, amido, PLA, PFAS-) para fornecer resistência à umidade/gordura - aumentando custos e potencialmente afetando a compostabilidade.
Prensa úmida:Os produtos de prensagem úmida têm baixa absorção e respirabilidade limitada - devido à sua maior densidade e estrutura mais compacta. Isso é uma vantagem para: (a) alimentos úmidos/gordurosos (a estrutura mais densa resiste à penetração de umidade/gordura - reduzindo a umidade e o enfraquecimento; com um revestimento leve, a prensa úmida pode lidar com a maioria das aplicações de alimentos), (b) produtos sensíveis à umidade- (eletrônicos, dispositivos médicos, produtos farmacêuticos - a estrutura mais densa resiste à absorção de umidade do ambiente - protegendo o produto), (c) bebidas quentes/fria (a condensação é menos provável para absorver), (d) Aplicações que exigem contenção de líquidos (tigelas, copos, recipientes - líquidos têm menos probabilidade de vazar) e (e) Estética premium (a superfície mais lisa e menos porosa proporciona uma aparência mais premium). No entanto, a baixa absorção/respirabilidade é uma desvantagem para: (a) produtos agrícolas/alimentos frescos (a respirabilidade limitada pode causar condensação - reduzindo o frescor; micro-perfurações podem ser necessárias), (b) aplicações absorventes (a prensa a seco é melhor para absorver o excesso de umidade/gordura), (c) amortecimento (a estrutura mais densa fornece menos absorção de choque - embora ainda possa fornecer proteção adequada com design adequado) e (d) velocidade de compostagem (a estrutura mais densa pode compostar um pouco mais lentamente - embora ainda dentro dos prazos padrão para compostagem industrial). Para aplicações que exigem respirabilidade, a prensa úmida pode ser projetada com micro-perfurações, orifícios de ventilação ou zonas respiráveis - para fornecer respirabilidade direcionada enquanto mantém a integridade estrutural geral.
Visão principal:Absorção/respirabilidade é uma consideração importante do projeto - e a escolha entre prensa úmida e prensa seca depende das necessidades do produto: (a) Para produtos que necessitam de respirabilidade (produtos, flores, alimentos frescos), a prensa seca é preferida (ou prensa úmida com micro-perfurações). (b) Para produtos que necessitam de resistência à umidade/gordura (alimentos quentes/gordurosos, eletrônicos, médicos, farmacêuticos), a prensa úmida é preferida (resistência natural + revestimentos mais leves necessários). (c) Para produtos que necessitam de absorção (caixas de ovos, bandejas para alimentos gordurosos), a prensagem a seco é preferida. (d) Para produtos que necessitam de contenção de líquidos (tigelas, copos, recipientes), prefere-se a prensa úmida (com revestimento apropriado). Em muitos casos, a escolha não é absoluta - a prensa úmida pode ser projetada com recursos de ventilação, e a prensa seca pode ser revestida para resistência à umidade - mas as propriedades do material base ainda influenciam o desempenho e o custo.
6. Capacidade de impressão, recursos decorativos e marca
Prensa a seco:Os produtos prensados a seco têm capacidade de impressão limitada - devido à sua superfície áspera, fibrosa e com padrão de malha-. As opções de impressão incluem: (a) Impressão flexográfica (mais comum para impressão a seco - pode imprimir gráficos simples, texto e cores sólidas; detalhes limitados e vibração de cores devido à superfície áspera), (b) Serigrafia (pode imprimir camadas de tinta mais espessas - melhor cobertura em superfícies ásperas; mais lenta e mais cara que flexografia), (c) Tampografia (para superfícies pequenas, curvas ou irregulares; limitada a gráficos pequenos) e (d) Impressão digital (surgindo para impressão a seco - mas ainda limitada devido à rugosidade da superfície e absorção de tinta). A impressão a seco normalmente é limitada a 1-4 cores - com detalhes finos, gradientes ou qualidade fotográfica limitados. Para a marca, os produtos prensados a seco normalmente dependem de: (a) Logotipos/texto simples (flexo ou serigrafados), (b) Cor (por meio do-tingimento da polpa - proporcionando uma cor uniforme e resistente a arranhões-), (c) Formato/forma (o próprio formato do produto pode ser um elemento da marca) e (d) Etiquetas/inserções (aplicação de etiquetas de papel ou inserções impressas ao produto de polpa moldada). A impressão a seco geralmente não é adequada para aplicações de marcas premium que exigem impressão de alta qualidade, detalhes finos ou imagens fotográficas.
Prensa úmida:Os produtos de impressão úmida têm excelente capacidade de impressão - devido à sua superfície lisa, densa e uniforme (comparável ao papelão premium). As opções de impressão incluem: (a) Impressão offset (mais alta qualidade - detalhes finos, gradientes, qualidade fotográfica, ampla gama de cores; adequada para marcas premium), (b) Impressão flexográfica (alta-velocidade, boa qualidade - adequada para produção de alto-volume; pode imprimir detalhes finos e múltiplas cores), (c) Impressão digital (dados variáveis, pequenas tiragens, alta qualidade - adequada para produtos personalizados/premium; sem custos de configuração), (d) Serigrafia (camadas espessas de tinta, efeitos especiais (metálico, fluorescente, texturizado); adequado para aplicações premium/decorativas) e (e) Hot stamping/foil stamping (efeitos metálicos/holográficos - ouro, prata, ouro rosa, holográfico; adequado para marcas de luxo/premium). A impressão úmida pode atingir 4-8+ cores - com detalhes finos, gradientes, qualidade fotográfica e efeitos especiais (comparáveis à impressão em papelão ou plástico). Para branding, os produtos de impressão úmida oferecem: (a) Impressão de alta-qualidade (qualidade fotográfica offset/digital -, detalhes finos), (b) Gravação/debossing (no-molde durante a prensagem a quente - tátil, logotipos/padrões premium), (c) Hot stamping (folha metálica/holográfica - efeitos de luxo), (d) Cores personalizadas (através de-tingimento de cores - cores de marca uniformes e resistentes a arranhões-), (e) Superfícies texturizadas (linho, couro, veios de madeira - por gravação no molde) e (f) Acabamentos brilhantes/foscos (por polimento de molde ou revestimento). A prensa úmida é a escolha preferida para aplicações de marcas premium - cosméticos, eletrônicos, produtos de luxo, serviços de alimentação premium, conjuntos para presentes e experiências de desembalagem DTC - onde a estética da embalagem e a percepção da marca são essenciais.
Visão principal:A capacidade de impressão e a capacidade decorativa costumam ser o fator decisivo para marcas premium. A superfície lisa da prensa úmida permite impressão, relevo, hot stamping e texturas personalizadas de alta-qualidade, - permitindo que as marcas criem embalagens premium-diferenciadas que transmitem qualidade e valor. A superfície áspera da prensa seca limita a impressão a gráficos simples - tornando-a adequada para embalagens funcionais/protetoras onde a marca é mínima ou feita por meio de etiquetas/inserções. Para marcas onde a embalagem é um ponto de contato chave (varejo, conjuntos para presentes, unboxing), a prensa úmida é quase sempre a escolha certa - apesar do custo mais elevado. Para marcas onde a embalagem é funcional/protetora (transporte, industrial, serviços de alimentação descartáveis), a prensagem a seco é suficiente - e mais econômica-.
Análise de Custos - Ferramentas, Custo Unitário e Velocidade de Produção
1. Custo de ferramentas
Prensa a seco:As ferramentas de prensagem a seco são relativamente baratas - normalmente US$ 1.000-US$ 5.000 por molde (molde de formação + molde de secagem/molde de transferência). O custo mais baixo se deve a: (a) Projeto de molde mais simples (molde de formação de um- lado com tela de malha - sem necessidade de moldes macho/fêmea de encaixe preciso), (b) Menores requisitos de material de molde (alumínio ou aço inoxidável - sem necessidade de superfícies de alto polimento ou tolerâncias estreitas), (c) Fabricação de molde mais rápida (projeto mais simples, menos usinagem, sem polimento) e (d) Menor complexidade do molde (sem elementos de aquecimento, resfriamento canais ou recursos de alinhamento de precisão). O prazo de entrega das ferramentas de prensagem a seco é normalmente de 2 a 4 semanas.
Prensa úmida:As ferramentas de prensagem úmida são significativamente mais caras - normalmente US$ 5.000-US$ 30,000+ por conjunto de molde (molde macho + molde fêmea, com elementos de aquecimento, alinhamento de precisão e superfícies polidas). O custo mais alto se deve a: (a) Projeto complexo do molde (moldes macho/fêmea correspondentes com dimensões de cavidade precisas - devem corresponder perfeitamente para prensagem uniforme), (b) Maiores requisitos de material do molde (alumínio-de alta qualidade ou aço ferramenta - com superfícies de alto-polimento para acabamento liso do produto), (c) Aquecimento do molde (elementos de aquecimento ou canais de óleo quente devem ser integrados aos moldes - para manutenção 150-250 graus durante a prensagem), (d) Usinagem de precisão (tolerâncias estreitas ±0,05 mm - para dimensões precisas do produto), (e) Polimento (superfícies de molde com alto polimento - para acabamento suave do produto; texturização/gravação adiciona custo) e (f) Fabricação de molde mais longa (projeto complexo, mais usinagem, polimento, testes). O prazo de entrega das ferramentas de prensagem úmida é normalmente de 4 a 8 semanas (ou mais para projetos complexos/intrincados).
Visão principal:O custo do ferramental é um investimento inicial significativo - e afeta o volume-de equilíbrio para prensas úmidas versus prensas secas. Para produtos-de baixo volume (por exemplo,<10,000 units/year), the high tooling cost of wet press may not be justified - dry press's lower tooling cost makes it more cost-effective. For high-volume products (e.g., >50.000 unidades/ano), o custo do ferramental é amortizado em muitas unidades - e o custo mais alto do ferramental da prensa úmida torna-se uma parcela menor do custo total. Para produtos com alterações frequentes de projeto ou ciclos de vida curtos, o custo mais baixo de ferramentas da prensa seca permite iterações de projeto mais rápidas e baratas - enquanto o custo mais alto de ferramentas da prensa úmida desencoraja mudanças frequentes. Alguns fornecedores oferecem "ferramentas compartilhadas" ou "ferramentas padrão" para formatos de produtos comuns (por exemplo, tamanhos de tigelas padrão, designs de bandejas padrão) - reduzindo ou eliminando custos de ferramentas para esses produtos padrão.
2. Custo Unitário
Prensa a seco:Os custos unitários da prensagem a seco normalmente são baixos - US$ 0,05-US$ 0,50 por unidade (dependendo do tamanho, complexidade, material e volume). O menor custo unitário se deve a: (a) Menor custo de ferramentas (amortizado sobre a produção), (b) Tempos de ciclo mais rápidos (produção contínua - alto rendimento por máquina por dia), (c) Menor uso de energia (a secagem por convecção consome menos energia- por unidade do que a prensagem a quente - embora a secagem ainda exija muita energia-), (d) Menores requisitos de qualidade do material (pode usar fibras recicladas de menor-custo) e (e) Maior eficiência de material em alto-volume (a produção contínua minimiza o desperdício). A prensa a seco é a opção-com melhor custo-benefício para produtos de alto-volume, padrão e sensíveis ao custo (caixas de ovos, porta-bebidas, bandejas descartáveis para alimentos, embalagens protetoras).
Prensa úmida:Os custos unitários da prensa úmida são normalmente mais altos - US$ 0,30-$3.00+ por unidade (dependendo do tamanho, complexidade, material, acabamento e volume). O custo unitário mais alto se deve a: (a) Maior custo de ferramentas (amortizado sobre a produção), (b) Tempos de ciclo mais lentos (lote/semi{5}}contínuo - menor produção por máquina por dia), (c) Maior uso de energia (prensagem a quente a 150-250 graus sob alta pressão - energia-intensiva), (d) Maiores requisitos de qualidade de material (frequentemente usa fibras de bagaço/bambu/branqueadas de maior qualidade-para melhor acabamento superficial), (e) Mais mão de obra/controle de qualidade (produtos premium exigem mais inspeção e manuseio) e (f) Acabamento adicional (revestimento, impressão, gravação em relevo, hot stamping - adiciona custo). No entanto, as paredes mais finas da prensa úmida (0,8-2,0 mm versus. 1.5-5.0mm da prensa seca) reduzem o uso de material - compensando parcialmente o custo mais alto de processamento. Para produtos simples e de alto volume, o custo unitário da prensa úmida pode se aproximar de 1,5-2x da prensa seca - enquanto para produtos premium, complexos e de baixo volume, o custo unitário da prensa úmida pode ser de 3-10x da prensa seca.
Visão principal:A comparação do custo unitário não é simples - depende do volume, tamanho/complexidade do produto, material e acabamento. Para produtos simples e de alto-volume (por exemplo, bandejas de alimentos padrão, transportadores de bebidas), a prensagem a seco é significativamente mais barata - e a prensagem a úmido pode não ser justificada-em termos de custo, a menos que uma estética premium seja necessária. Para produtos premium de médio-volume (por exemplo, inserções de cosméticos, embalagens de eletrônicos), a prensa úmida pode ser-competitiva em termos de custo ao considerar: (a) economia de material com paredes mais finas, (b) custos reduzidos de revestimento (resistência natural à umidade), (c) maior valor do produto (embalagens premium podem justificar preços mais altos do produto) e (d) valor da marca (embalagens premium impulsionam a percepção da marca e a fidelidade do cliente). Para produtos personalizados de baixo-volume (por exemplo, edições limitadas, conjuntos para presentes), os altos custos unitários e de ferramentas da prensa úmida podem ser proibitivos - a prensa seca ou materiais alternativos (papelão, papelão ondulado) podem ser mais econômicos-. Ao avaliar o custo, sempre considere o custo total de propriedade (TCO) - incluindo ferramentas, custo unitário, frete (peso/volume), EPR/impostos sobre plástico, gerenciamento de resíduos e valor da marca - não apenas por-custo unitário de material.
3. Velocidade e capacidade de produção
Prensa a seco:A produção da prensa seca é rápida e contínua - com tempos de ciclo de 2-10 segundos para conformação (mais 5-30 minutos para secagem -, mas a secagem é contínua/paralela, portanto não limita a produção). Uma linha de produção típica de prensa seca pode produzir 1.000-10000+ unidades por hora - dependendo do tamanho e da complexidade do produto. A prensa a seco é adequada para produção de volumes muito elevados (milhões de unidades por ano) - com múltiplas linhas de produção funcionando 24 horas por dia, 7 dias por semana. Os prazos de entrega para a produção de prensas a seco são normalmente de 2 a 6 semanas (após a conclusão do ferramental) - dependendo do volume e da capacidade do fornecedor.
Prensa úmida:A produção de prensas úmidas é mais lenta e em lote/semi{0}}contínua - com tempos de ciclo de 10-60 segundos para prensagem a quente (mais tempo de conformação e secagem final opcional). Uma linha de produção típica de prensa úmida pode produzir 500-3.000 unidades por hora - dependendo do tamanho do produto, da complexidade e do tempo de prensagem. A prensa úmida é adequada para produção de volume médio-a{15}}alto (dezenas de milhares a milhões de unidades por ano) -, mas geralmente não para os volumes mais altos (mais de 10 milhões de unidades/ano), onde a velocidade mais alta da prensa seca é necessária. Os prazos de entrega para a produção de prensas úmidas são normalmente de 4 a 10 semanas (após a conclusão do ferramental), dependendo do volume, da complexidade e da capacidade do fornecedor. A capacidade de prensas úmidas também é mais limitada globalmente - há menos fabricantes de prensas úmidas do que fabricantes de prensas secas, e as máquinas de prensas úmidas são mais caras/complexas - portanto, as restrições de capacidade podem afetar os prazos de entrega e as quantidades mínimas de pedidos.
Visão principal:A velocidade e a capacidade de produção afetam: (a) os prazos de entrega (prensagem a seco=mais rápida, prensa úmida=mais lenta), (b) quantidades mínimas de pedido (prensagem a seco=MOQ menor, prensa úmida=MOQ mais alta - devido a maior configuração/ferramentas e produção mais lenta), (c) escalabilidade (prensagem a seco=mais fácil de escalar para volumes muito altos, prensa úmida=capacidade mais limitada globalmente) e (d) resiliência da cadeia de suprimentos (seco prensa=mais fornecedores globalmente, prensa úmida=menos fornecedores - concentrados na China, Japão, Europa). Para produtos com requisitos de volume muito altos (por exemplo, mais de 10 milhões de unidades/ano), a prensa seca é quase sempre a escolha prática - a capacidade da prensa úmida pode não ser suficiente e o custo mais alto seria proibitivo. Para produtos com volume médio (por exemplo, 50 mil-5 milhões de unidades/ano) e requisitos premium, a prensa úmida é viável e a capacidade está geralmente disponível. Para produtos com baixo volume (por exemplo,<10K units/year), dry press is more practical - wet press's high tooling/MOQ may not be justified.
Guia de aplicação - Quais produtos usam qual processo
1. Aplicações de prensagem a seco
Caixas e bandejas de ovos:A clássica aplicação de prensagem a seco - caixas de ovos exige alta absorção (para absorver a umidade dos ovos), bom amortecimento (para proteger os ovos contra quebra), baixo custo e volume muito alto (bilhões de caixas anualmente). A prensagem a seco é ideal - sua absorção, amortecimento, baixo custo e alta{3}}velocidade de produção atendem perfeitamente aos requisitos. A prensa úmida seria um exagero (e muito cara) para esta aplicação.
Porta-bebidas e porta-copos:Outra aplicação clássica de prensagem a seco - transportadores de bebidas (2-xícaras, 4 xícaras) exigem resistência moderada, alguma absorção (para condensação), baixo custo e alto volume. A prensagem a seco é padrão - embora algumas cadeias de café premium (por exemplo, Starbucks, cafés especializados) tenham adotado porta-bebidas de prensagem úmida para uma estética premium e melhor resistência à umidade.
Serviços de alimentação descartáveis (pratos, bandejas e tigelas - sensíveis ao custo-):Para serviços de alimentação-descartáveis sensíveis ao custo (por exemplo, fast food, serviços de alimentação institucionais, eventos), a prensa seca é padrão - seu baixo custo, alta absorção (para bandejas de alimentos) e alto-volume de produção atendem aos requisitos. No entanto, para alimentos quentes/gordurosos ou serviços de alimentação premium, a prensa úmida (com revestimento) pode ser preferida - para melhor resistência à umidade/gordura e estética premium.
Embalagem protetora e bulas de transporte:Para embalagens protetoras (amortecendo itens frágeis durante o transporte), a prensagem a seco é padrão - sua menor densidade e maior amortecimento proporcionam excelente absorção de choque a baixo custo. As aplicações incluem: encartes de remessa de eletrônicos (para produtos-de custo mais baixo), proteção de vidro/cerâmica, embalagens de peças industriais e preenchimento de vazios em geral. Para eletrônicos premium (por exemplo, smartphones, laptops, áudio-de última geração), a prensa úmida pode ser usada - para uma experiência de desembalagem premium e formulações seguras-de ESD.
Produtos e embalagens de alimentos frescos:Para produtos agrícolas (bagas, cogumelos, ervas, frutas cortadas), a prensagem a seco é frequentemente preferida - sua respirabilidade permite a circulação de ar, reduzindo a condensação e prolongando o frescor. Bandejas de produtos prensados a seco são comuns em supermercados e mercados agrícolas - embora algumas marcas premium usem prensas úmidas (com micro-perfurações) para melhor estética e integridade estrutural.
Embalagem de peças industriais e automotivas:Para peças industriais/automotivas (componentes de motores, peças elétricas, fixadores), a prensagem a seco é padrão - seu baixo custo, bom amortecimento e alto-volume de produção atendem aos requisitos. Para peças de alto-valor ou precisão, a prensa úmida pode ser usada - para melhor proteção (cavidades precisas), maior resistência e aparência mais limpa.
Produtos de viveiro e horticultura:Para vasos de plantas, bandejas de mudas e produtos hortícolas, a prensa seca é padrão - sua absorção, respirabilidade e baixo custo atendem aos requisitos. Os vasos de plantas prensados a seco são biodegradáveis/compostáveis - podem ser plantados diretamente no solo (reduzindo o choque do transplante).
2. Aplicações de prensa úmida
Cosméticos e cuidados pessoais:O maior segmento de prensas úmidas - inserções, bandejas e caixas de cosméticos exigem estética premium (superfície lisa, impressão de alta-qualidade, relevo, estampagem a quente), dimensões precisas (para cavidades de produtos personalizados) e diferenciação de marca. A prensa úmida é padrão para cosméticos premium (cuidados com a pele, fragrâncias, maquiagem, cuidados com os cabelos) - substituindo inserções de plástico aveludado/flocado. Marcas como L'Oréal, Estée Lauder, Sephora, Glossier e muitas marcas independentes usam polpa moldada por prensa úmida para experiências premium de desembalagem.
Eletrônicos de consumo:Um segmento de-crescimento rápido de prensas úmidas - embalagens de eletrônicos (smartphones, laptops, tablets, dispositivos de áudio, acessórios) exige estética premium, dimensões precisas (para cavidades de produtos personalizados), proteção ESD (para componentes eletrônicos) e diferenciação de marca. A prensa úmida é cada vez mais usada por marcas como Apple, Samsung, Google, Sony e muitas marcas de eletrônicos DTC - substituindo pastilhas de plástico (EPS, PS, PET) por polpa moldada premium e sustentável. Formulações de prensa úmida-seguras contra ESD (com carbono ou aditivos condutores) estão disponíveis para componentes eletrônicos.
Serviço de alimentação e catering premium:Para serviços de alimentação premium (jantares sofisticados, catering, eventos, cafés especiais), a prensa úmida é cada vez mais usada - para melhor resistência à umidade/gordura, estética premium e diferenciação da marca. As aplicações incluem: caixas de hambúrgueres premium, saladas (para cadeias de saladas sofisticadas), recipientes de sobremesas, menus de degustação, catering para eventos e serviços de cafés especiais. Marcas como Sweetgreen, Just Salad (locais premium), Eataly e muitas empresas de restaurantes/catering finos usam polpa moldada por prensa úmida para serviços de alimentação premium.
Dispositivos médicos e cuidados de saúde:Um segmento emergente de prensas úmidas - embalagens de dispositivos médicos (instrumentos cirúrgicos, implantes, equipamentos de diagnóstico, dispositivos de saúde domiciliar) exige dimensões precisas (para cavidades personalizadas), compatibilidade de barreira estéril (como um componente de bandeja com Tyvek/filme), baixo teor de partículas (para ambientes de salas limpas) e proteção ESD (para dispositivos médicos eletrônicos). A prensa úmida é cada vez mais usada para embalagens médicas premium/não{2}}estéreis - e está sendo validada para aplicações de barreira estéril (ISO 11607). Marcas como Medtronic, Johnson & Johnson, Philips e Siemens Healthineers estão adotando polpa moldada por prensa úmida para embalagens de dispositivos médicos.
Bens de luxo e varejo premium:Para produtos de luxo (relógios, joias, artigos de couro, moda de grife, bebidas destiladas premium), a prensa úmida é usada para caixas de presente premium e inserções - que exigem a mais alta estética (superfície lisa, relevo, hot stamping, cores personalizadas), dimensões precisas e diferenciação de marca. A polpa moldada por prensagem úmida proporciona uma experiência de desembalagem luxuosa e{2}} ecologicamente correta - substituindo inserções de veludo, seda ou plástico. Marcas de luxo como Rolex, Tiffany, Louis Vuitton (explorando) e marcas de destilados premium estão adotando polpa moldada por prensa úmida para embalagens premium.
Conjuntos de presentes e edições limitadas:Para conjuntos de presentes de fim de ano, edições limitadas, colaborações de marcas e embalagens promocionais, a prensa úmida é frequentemente usada - para estética premium, design personalizado e diferenciação de marca. A prensa úmida permite formas personalizadas, gravação em relevo, hot stamping e impressão de alta-qualidade - criando experiências de desembalagem memoráveis e compartilháveis. Marcas de beleza (calendários do advento de feriados, conjuntos de presentes), marcas de alimentos (latas de Natal, conjuntos de presentes) e marcas de consumo (edições limitadas, colaborações) usam polpa moldada por prensa úmida para embalagens premium para presentes.
Caixas de envio e assinatura DTC (direto-ao-consumidor):Para marcas DTC e caixas de assinatura, a prensa úmida é cada vez mais usada - para experiências premium de desembalagem, cavidades de produtos personalizadas e diferenciação de marca. As marcas DTC (por exemplo, Glossier, Warby Parker, Allbirds, Dollar Shave Club, caixas de assinatura como Birchbox, Ipsy, FabFitFun) usam polpa moldada por prensa úmida para encartes de remessa e embalagens de conjuntos de presente - substituindo o plástico (EPS, PS) por embalagens premium e sustentáveis que melhoram a experiência de desembalagem.
Embalagem de bebidas premium:Para bebidas premium (vinho, destilados, cerveja artesanal, café/chá especiais), a prensa úmida é usada para porta-garrafas, conjuntos para presentes e encartes de remessa - que exigem estética premium, dimensões precisas (para formatos de garrafas personalizados) e diferenciação de marca. A polpa moldada por prensa úmida oferece excelente proteção para garrafas de vidro (amortecimento, absorção de choque) - com estética premium que combina com a marca de bebida premium. Clubes de vinho, cervejarias artesanais, destilarias e marcas especiais de café/chá usam polpa moldada por prensa úmida para embalagens de bebidas premium.
3. Aplicativos Híbridos/Combinados
Alguns produtos usam uma combinação de prensa úmida e seca - ou "prensagem semi-úmida" (um processo híbrido) - para equilibrar custo e desempenho:
- Duas-embalagens de materiais:Usar prensa úmida para a parte visível/premium (por exemplo, tampa, bandeja superior) e prensa seca para a parte funcional/protetora (por exemplo, bandeja inferior, inserção de transporte) - equilibrando estética premium com custo.
- Prensa semi-úmida (calibração de prensa quente):Um processo híbrido em que os produtos formados por prensagem a seco-recebem uma leve calibração de prensagem a quente (pressão mais baixa, tempo mais curto do que a prensagem totalmente úmida) - melhorando a suavidade da superfície e a precisão dimensional sem o custo total da prensagem úmida. A prensa semi{3}}úmida é uma opção intermediária-em crescimento - que oferece uma estética "melhor que a prensa seca" a um custo "menor que a prensa úmida".
- Prensa seca revestida:A aplicação de um revestimento pesado (acrílico-à base de água, PLA) em produtos de prensagem a seco - melhorando a suavidade da superfície, a capacidade de impressão e a resistência à umidade - a um custo menor do que a prensagem úmida. A prensa seca revestida é uma-opção econômica para produtos que precisam de melhor estética/desempenho do que a prensa seca padrão -, mas não exigem qualidade total de prensagem úmida.
- Prensa seca com acabamento úmido:Usar prensa seca para o produto base (baixo custo, alto volume) - e depois aplicar um "folheado" ou acabamento de prensa úmida (por exemplo, uma fina camada de prensa úmida laminada na base da prensa seca) - proporcionando uma estética de superfície premium a um custo menor do que a prensagem úmida completa.
Estrutura de decisão - Como escolher o processo certo
A escolha entre prensa úmida e prensa seca depende de vários fatores - e a escolha "certa" depende de seu produto específico, volume, orçamento e requisitos de marca. Aqui está uma estrutura de decisão prática:
Etapa 1: Defina seus requisitos
Comece definindo claramente os requisitos do seu produto - nessas dimensões principais:
- Estética e marca:A estética premium é crítica? (por exemplo, embalagens de varejo, conjuntos para presentes, experiências de unboxing - onde a embalagem é visível para os consumidores e transmite valor da marca). Ou a embalagem é funcional/protetora? (por exemplo, bulas de remessa, embalagens industriais - onde a embalagem não é visível ou a percepção da marca é menos crítica).
- Precisão dimensional:Você precisa de ajustes precisos? (por exemplo, cavidades personalizadas para produtos específicos, linhas de embalagem automatizadas, tampas/fechos - onde são necessárias tolerâncias de ±0,2-0,5mm). Ou são aceitáveis ajustes mais soltos? (por exemplo, embalagens protetoras gerais, bandejas padrão - onde tolerâncias de ±1-3mm são aceitáveis).
- Resistência e desempenho estrutural:Você precisa de alta resistência/rigidez/capacidade de carga-? (por exemplo, produtos pesados, design de parede-fina, embalagens estruturais - onde alta densidade/resistência é necessária). Ou a força moderada é suficiente? (por exemplo, produtos leves, aplicações de amortecimento - onde menor densidade/resistência é aceitável ou até mesmo benéfica).
- Resistência à umidade/graxa:Você precisa de resistência à umidade/graxa? (por exemplo, alimentos quentes/gordurosos, eletrônicos, médicos, farmacêuticos - onde é necessária baixa absorção). Ou você precisa de absorção/respirabilidade? (por exemplo, produtos hortifrutigranjeiros, ovos, bandejas absorventes - onde alta absorção/respirabilidade é benéfica).
- Imprimibilidade e decoração:Você precisa de impressão/gravação/hot stamping de alta-qualidade? (por exemplo, marca premium, embalagens de varejo - onde impressão offset/digital, gravação em relevo e hot stamping são necessários). Ou a simples impressão/etiquetas é suficiente? (por exemplo, embalagens funcionais - onde a impressão flexográfica/serigráfica ou etiquetas de papel são suficientes).
- Requisitos de volume e produção:Qual é o seu volume anual? (por exemplo,<10K units/year = low volume, 10K-100K = medium, 100K-1M = high, >1M=muito alto). Quais são os seus requisitos de prazo de entrega? (por exemplo, 2 a 4 semanas=rápido, 4 a 8 semanas=padrão, 8+ semanas=de duração). Qual é a sua tolerância de quantidade mínima de pedido (MOQ)?
- Restrições de orçamento e custos:Qual é o seu orçamento de embalagem por unidade? (por exemplo,<$0.50 = cost-sensitive, $0.50-$2.00 = moderate, >$2.00=prêmio). Qual é o seu orçamento de ferramentas? (por exemplo,<$5K = limited, $5K-$20K = moderate, >Prêmio de US$ 20 mil =).
- Sustentabilidade e fim-da-vida útil:Quais são os seus requisitos de sustentabilidade? (por exemplo, conteúdo compostável, reciclável, reciclado, livre de PFAS-, metas de pegada de carbono). Tanto a prensa úmida quanto a seca são compostáveis/recicláveis (dependendo dos revestimentos) -, mas as propriedades do material base podem afetar o desempenho-de{6}}vida útil.
Etapa 2: Combine os requisitos com as capacidades do processo
Depois de definir seus requisitos, combine-os com as capacidades de cada processo:
| Exigência | Prensa a Seco | Prensa úmida |
|---|---|---|
| Estética premium necessária | ❌ Não adequado | ✅Ideal |
| Somente funcional/protetor | ✅Ideal | ⚠️ Exagero (muito caro) |
| Dimensões precisas (±0,2-0,5mm) | ❌ Não adequado (±1-3mm) | ✅Ideal |
| Dimensões soltas aceitáveis (±1-3mm) | ✅ Adequado | ⚠️ Exagero |
| Alta resistência/rigidez necessária | ⚠️ Pode precisar de paredes/nervuras mais grossas | ✅ Ideal (força 2-3x) |
| Amortecimento/absorção necessário | ✅Ideal | ⚠️ Menos amortecimento (mais denso) |
| Resistência à umidade/graxa necessária | ⚠️ Precisa de revestimento pesado | ✅ Resistência natural (revestimento leve) |
| Respirabilidade necessária (produtos, etc.) | ✅Ideal | ⚠️ Precisa de micro-perfurações |
| É necessária impressão/gravação de alta-qualidade | ❌ Limitado (flexo/tela simples) | ✅ Ideal (offset/digital/emboss/hot stamp) |
| Impressão/etiquetas simples suficientes | ✅ Adequado | ⚠️ Exagero |
| Very high volume (>1 milhão de unidades/ano) | ✅ Ideal (rápido, alta capacidade) | ⚠️ A capacidade pode ser limitada |
| Volume baixo (<10K units/year) | ✅ Adequado (baixa ferramenta/MOQ) | ❌ Não adequado (ferramentas altas/MOQ) |
| Prazo de entrega rápido (2-4 semanas) | ✅ Adequado | ❌ Não adequado (4-8+ semanas) |
| Baixo orçamento (<$0.50/unit) | ✅Ideal | ❌ Not suitable (typically >US$ 0,30/unidade) |
| Premium budget (>US$ 1,00/unidade) | ⚠️ Pode não atender aos requisitos premium | ✅ Adequado |
Etapa 3: avaliar as compensações e tomar uma decisão
Com base na correspondência dos requisitos, você normalmente se enquadrará em uma destas categorias:
- A prensa a seco é claramente a escolha certa:Se seus requisitos são principalmente funcionais/protetores (baixo custo, alto volume, amortecimento/absorção, impressão simples, prazo de entrega rápido), a - prensa a seco é a escolha certa. Exemplos: caixas de ovos, porta-bebidas, bandejas descartáveis para alimentos, bulas protetoras para transporte, bandejas de produtos hortifrutigranjeiros, embalagens de peças industriais.
- A prensa úmida é claramente a escolha certa:Se seus requisitos são principalmente premium/de marca (estética premium, dimensões precisas, alta resistência, impressão/gravação de alta{0}}qualidade, resistência à umidade/graxa) - e seu volume/orçamento pode suportar impressão úmida - a impressão úmida é a escolha certa. Exemplos: bulas de cosméticos, embalagens de eletrônicos, serviços de alimentação premium, dispositivos médicos, produtos de luxo, conjuntos para presentes, unboxing de DTC.
- Decisão de compensação/híbrida:Se você tiver requisitos mistos (por exemplo, precisa de uma estética melhor do que a prensa seca, mas não pode pagar pela prensa totalmente úmida; precisa de alto volume, mas também deseja elementos premium; precisa de resistência à umidade, mas também de respirabilidade) - considere opções híbridas: (a) Prensa semi-úmida (calibração da prensa a quente - melhor que a prensa seca com custo inferior ao da prensa úmida), (b) Prensa seca revestida (revestimento pesado para melhor superfície/capacidade de impressão), (c) Embalagem de dois-materiais (prensa úmida para partes visíveis, prensa seca para peças funcionais), (d) Prensa seca com rótulos/inserções premium (use etiquetas/inserções de papelão para branding, prensa seca para estrutura) ou (e) Abordagem em fases (comece com prensa seca para lançamento, mude para prensa úmida à medida que o volume aumenta).
- Materiais alternativos:Se nem a prensa úmida nem a seca atendem aos seus requisitos (por exemplo, precisam de propriedades de barreira muito altas, precisão ultra{2}}alta ou custo muito baixo em volume muito baixo) - considere materiais alternativos: (a) Papelão (para embalagens de varejo, impressão de alta-qualidade, precisão moderada), (b) Corrugado (para caixas de transporte, alta resistência, baixo custo), (c) Alternativas de fibra moldada (bambu, palha de trigo, micélio - para requisitos específicos de sustentabilidade/estéticos), (d) Plástico (para aplicações onde a celulose moldada não atende aos requisitos de desempenho - embora este deva ser o último recurso devido a questões de sustentabilidade), ou (e) Combinações (celulose moldada + papelão + plástico - para embalagens multi-materiais).
Etapa 4: validar com prototipagem e teste
Antes de se comprometer com a produção completa, valide sua decisão com prototipagem e testes:
- Solicite amostras:Peça aos fornecedores amostras de produtos de prensagem úmida e seca (semelhantes à sua aplicação) - para avaliar em primeira mão o acabamento superficial, a resistência, as dimensões e a qualidade geral.
- Protótipo:Desenvolva protótipos do seu produto tanto em prensa úmida quanto em prensa seca (se possível) - para comparar desempenho, estética e custo. 3Moldes de protótipo impressos em D-podem reduzir tempo/custo de prototipagem.
- Desempenho de teste:Realize testes de desempenho - testes de queda, testes de vibração, testes de compressão, testes de resistência à umidade/graxa, testes de-prazo de validade - para validar se o processo escolhido atende aos seus requisitos.
- Teste com seu produto:Teste a embalagem com seu produto real - para verificar o ajuste, a proteção e a experiência do usuário. Isto é especialmente importante para cavidades personalizadas (prensa úmida) e aplicações de amortecimento (prensa seca).
- Análise de custos:Obtenha cotações detalhadas de fornecedores -, incluindo custo de ferramentas, custo unitário (em vários volumes), prazo de entrega, MOQ e quaisquer custos adicionais (revestimento, impressão, remessa, taxas). Calcule o TCO (custo total de propriedade) - incluindo EPR/impostos sobre plástico, frete, gerenciamento de resíduos e valor da marca.
- Avaliação de fornecedores:Avalie potenciais fornecedores - quanto à capacidade, qualidade, certificações (ISO 9001, ISO 14001, BRC/IFS, contato com alimentos, compostabilidade), práticas de sustentabilidade e atendimento ao cliente. Visite as instalações do fornecedor, se possível, - ou solicite visitas virtuais e documentação de qualidade.
Estudos de caso de marcas - escolhas de processos{1}}reais do mundo
Estudo de caso 1: Prensa úmida - da Apple para desembalagem de eletrônicos premium
Fundo:A Apple é conhecida por seu design de produto premium e minimalista - e sua embalagem é uma parte essencial da experiência da marca. A Apple tem substituído ativamente as embalagens plásticas por alternativas sustentáveis - incluindo polpa moldada.
Escolha do processo: Prensa úmida (termoformada).A Apple usa polpa moldada por prensa úmida para: (a) bulas do iPhone (contendo o iPhone, cabos e acessórios), (b) bulas do MacBook/iPad (contendo o dispositivo e acessórios), (c) bulas dos AirPods e (d) bulas do Apple Watch. A Apple escolheu a prensa úmida porque: (a) a estética premium - a superfície lisa e aveludada-como a prensa úmida combina com a linguagem de design minimalista e premium da Apple; (b) Dimensões precisas - cavidades personalizadas para cada produto (iPhone, MacBook, AirPods) exigem tolerâncias de ±0,2-0,5 mm para um ajuste preciso e confortável; (c) A prensa úmida - de alta resistência fornece resistência/rigidez adequadas para proteger eletrônicos premium durante o transporte; (d) ESD-seguro - A Apple usa formulações de prensa úmida-seguras contra ESD (com aditivos de carbono) para componentes eletrônicos; (e) Diferenciação da marca - celulose moldada por prensa úmida transmite o compromisso da Apple com a sustentabilidade e qualidade premium; e (f) Experiência de desembalagem - as inserções suaves e táteis da prensa úmida aprimoram a experiência de desembalagem - um ponto de contato importante da marca para a Apple.
Resultados:(a) Redução de plástico: a Apple reduziu o plástico nas embalagens em aproximadamente 70% desde 2015 -, sendo a polpa moldada por prensagem úmida um dos principais contribuintes. (b) Redução de carbono: a mudança do plástico para a polpa moldada por prensagem úmida reduziu a pegada de carbono das embalagens em aproximadamente 50-60% para os produtos afetados. (c) Feedback do cliente: - clientes positivos apreciam a experiência premium e sustentável de desembalagem. (d) Influência da indústria: A adoção da celulose moldada por prensagem úmida pela Apple influenciou toda a indústria eletrônica - com Samsung, Google, Sony e muitos outros seguindo o exemplo.
Lições:(a) Para eletrônicos premium, a prensa úmida é a escolha certa - estética premium, dimensões precisas e formulações seguras contra ESD-atendem aos requisitos. (b) A experiência de desembalagem é um ponto de contato chave da marca - a prensa úmida aprimora essa experiência com superfícies suaves e táteis. (c) O alto volume (a Apple vende centenas de milhões de dispositivos anualmente) ajuda a compensar os custos unitários/de ferramentas mais elevados da prensa úmida - embora o preço premium da Apple também apóie o investimento.
Estudo de caso 2: L'Oréal - Wet Press para cosméticos premium
Fundo:A L'Oréal é a maior empresa de beleza do mundo - com marcas como Lancôme, YSL, Giorgio Armani, Kiehl's e muitas outras. A L'Oréal estabeleceu metas ambiciosas de sustentabilidade - incluindo embalagens 100% recicláveis/reutilizáveis/compostáveis até 2030.
Escolha do processo: Prensa úmida (termoformada) para marcas premium/conjuntos de presentes.A L'Oréal utiliza polpa moldada por prensa úmida para: (a) conjuntos de presentes Lancôme (conjuntos de férias, conjuntos de fragrâncias, conjuntos de cuidados com a pele), (b) conjuntos de presentes e edições limitadas da YSL Beauty, (c) conjuntos de presentes Giorgio Armani Beauty, (d) conjuntos de presentes Kiehl's e (e) lançamentos de produtos Premium. A L'Oréal escolheu a prensa úmida porque: (a) a estética premium - a superfície lisa e aveludada-como a prensa úmida corresponde ao posicionamento de luxo das marcas premium da L'Oréal; (b) Cavidades personalizadas - cada conjunto de presente possui combinações exclusivas de produtos (frascos de fragrâncias, potes de cuidados com a pele, itens de maquiagem) - exigindo cavidades personalizadas com dimensões precisas; (c) Gravação/estampagem a quente - a prensa úmida permite logotipos em relevo e detalhes metálicos-estampados a quente - melhorando a experiência de desembalagem luxuosa; (d) Sustentabilidade - a celulose moldada por prensa úmida substitui inserções de plástico aveludado/flocado (que não são-recicláveis e têm alto-carbono) - ajudando a L'Oréal a atingir suas metas de sustentabilidade; e (e) Diferenciação da marca - embalagens premium e sustentáveis diferenciam as marcas da L'Oréal em um mercado competitivo.
Resultados:(a) Redução de plástico: a L'Oréal reduziu as embalagens plásticas em aproximadamente 30% de 2018 para 2024 -, com a polpa moldada por prensagem úmida sendo um dos principais contribuintes (especialmente para conjuntos de presentes). (b) Redução de carbono: a mudança do plástico veludo/flocado para a polpa moldada por prensagem úmida reduziu a pegada de carbono das embalagens em aproximadamente 55-65% para conjuntos de presentes. (c) Feedback do cliente: - clientes positivos apreciam a experiência premium e sustentável de desembalagem. (d) Influência da indústria: a adoção da celulose moldada por prensagem úmida pela L'Oréal influenciou a indústria da beleza - com Estée Lauder, Sephora e muitas marcas independentes seguindo o exemplo.
Lições:(a) Para cosméticos/conjuntos de presentes premium, a prensa úmida é a escolha certa - estética premium, cavidades personalizadas, relevo/estampagem a quente atendem aos requisitos. (b) A prensa úmida substitui o veludo/plástico flocado - um material particularmente problemático (não-reciclável, com alto-carbono e gerador de microplásticos-) - proporcionando benefícios ambientais significativos. (c) Os conjuntos para presente são um bom ponto de entrada para a adoção de prensas úmidas -margem-alta, premium e menor volume do que os produtos principais - permitindo que as marcas construam experiência antes de escalar para produtos principais.
Estudo de caso 3: Prensa seca - do McDonald's para serviços de alimentação-de alto volume
Fundo:O McDonald's é a maior rede QSR do mundo - com aproximadamente 40.000 locais e aproximadamente 70 milhões de clientes diariamente. O McDonald's estabeleceu uma meta de embalagens 100% renováveis/recicláveis/compostáveis até 2025.
Escolha do processo: Prensa a seco (moldada por transferência) para transportadores de bebidas e bandejas de alimentos.O McDonald's usa polpa moldada por prensagem a seco para: (a) porta-bebidas (2-xícaras, 4-xícaras) - substituindo os porta-bebidas de plástico (PET/PS) e (b) bandejas de alimentos (para McFlurry, sobremesas, alguns itens de café da manhã) - substituindo as bandejas de plástico (PS). O McDonald's escolheu a prensa seca porque: (a) Baixo custo - o baixo custo unitário da prensa seca é essencial para o modelo de negócios sensível ao alto-volume e ao preço-do McDonald's; (b) Alto volume - O McDonald's usa bilhões de transportadores e bandejas de bebidas anualmente - a produção de alta-velocidade da prensa seca e a capacidade global podem atender a essa demanda; (c) A prensa seca de desempenho adequado - fornece resistência, amortecimento e absorção adequados para transportadores de bebidas e bandejas de alimentos (a superfície de malha/fibrosa é aceitável para esses itens funcionais); (d) Prazos de entrega rápidos - os prazos de entrega mais rápidos da prensa seca e o menor custo de ferramentas permitem que o McDonald's responda rapidamente às mudanças do mercado e às variações regionais; e (e) Fornecimento global - os fabricantes de prensas secas são distribuídos globalmente - permitindo que o McDonald's abasteça-se regionalmente (reduzindo os custos de envio e a pegada de carbono).
Resultados:(a) Redução de plástico: o McDonald's eliminou cerca de 1 bilhão de transportadores plásticos para bebidas anualmente - com a polpa moldada por prensagem a seco substituindo 100% dos transportadores plásticos. (b) Redução de carbono: a mudança do plástico para a polpa moldada por prensagem a seco reduziu a pegada de carbono das embalagens em aproximadamente 40-50% para transportadores de bebidas. (c) Custo: Inicialmente ~10-15% mais caro que o plástico -, mas descontos por volume e contratos de longo prazo reduziram o prêmio para ~5-8% até 2024. Com economias fiscais de EPR/plástico (na UE/Reino Unido/Canadá), o TCO é agora comparável ao plástico. (d) Feedback dos clientes: Positivo – os clientes apreciam as embalagens sustentáveis. Algumas preocupações iniciais sobre o encharcamento (com condensação de bebidas frias) foram resolvidas através da otimização da mistura de fibras e da adição de um agente de colagem fino.
Lições:(a) Para serviços de alimentação com alto-volume e custo-sensíveis, a prensa seca é a escolha certa - baixo custo, produção em alta-velocidade e capacidade global atendem aos requisitos. (b) A prensa a seco é adequada para itens funcionais (transportadores de bebidas, bandejas de alimentos) onde a estética premium não é necessária - a superfície de malha/fibrosa é aceitável (e até transmite posicionamento "eco"). (c) O volume é fundamental - O enorme volume do McDonald's permite negociar preços favoráveis e garantir o fornecimento - tornando o custo da prensa a seco-competitivo com o plástico. (d) A otimização do desempenho é importante - mesmo para prensagem a seco, a otimização da mistura de fibras e os revestimentos leves podem resolver problemas de desempenho (empapamento, durabilidade) sem aumentar significativamente os custos.
Estudo de caso 4: Just Salad - Dry Press para 100% Compostável Fast Casual
Fundo:Just Salad (cerca de 70 locais) é uma rede de saladas fast casual - com a missão de tornar alimentos saudáveis acessíveis e sustentáveis. A Just Salad foi uma das primeiras redes de restaurantes a conseguir embalagens 100% compostáveis.
Escolha do processo: Prensa a seco (moldada por transferência) para tigelas e serviços de alimentação.A Just Salad usa polpa moldada por prensagem a seco para: (a) Saladeiras (vários tamanhos) - substituindo tigelas de plástico (PET), (b) Pratos e bandejas, (c) Utensílios (alguma polpa moldada, alguma madeira) e (d) Guardanapos e sacos. A Just Salad escolheu a prensagem a seco porque: (a) Compostabilidade - a polpa moldada por prensagem a seco é totalmente compostável (certificado BPI) - correspondendo à missão de sustentabilidade da Just Salad; (b) Custo - o custo mais baixo da prensa seca é importante para uma rede fast casual de-tamanho médio (com margens mais estreitas do que as marcas premium); (c) Estética natural - a cor creme natural e a superfície fibrosa do bagaço prensado a seco não branqueado combinam com a identidade saudável e natural da marca Just Salad; (d) Absorção - para saladas (que podem conter alguma umidade de molhos/coberturas), a absorção da prensa seca é aceitável (e até ajuda a prevenir a umidade ao absorver o excesso de umidade); e (e) Disponibilidade - recipientes de bagaço prensados a seco estão amplamente disponíveis em vários fornecedores - permitindo que a Just Salad obtenha produtos regionalmente e negocie preços competitivos.
Resultados:(a) Embalagem 100% compostável: a Just Salad alcançou embalagem 100% compostável em 2020 - com polpa moldada por prensagem a seco como material primário. (b) Eliminação de plástico: a Just Salad eliminou aproximadamente 5 milhões de itens de plástico anualmente - com polpa moldada por prensagem a seco substituindo aproximadamente 70% desses itens. (c) Parceria de compostagem: a Just Salad faz parceria com instalações de compostagem locais - alcançando aproximadamente 80% da taxa real de compostagem (contra a média da indústria de aproximadamente 30-40%). (d) Diferenciação da marca: a embalagem compostável e o compromisso com a sustentabilidade da Just Salad têm sido um grande diferencial da marca - atraindo clientes com-consciência ecológica e impulsionando o marketing boca a boca-.
Lições:(a) Para restaurantes fast casual com missão de sustentabilidade, o bagaço prensado a seco é uma excelente escolha - totalmente compostável,-econômico e com estética natural que combina com a identidade da marca. (b) A absorção da prensa seca é aceitável para saladeiras (e pode até ajudar a prevenir o encharcamento) - embora para alimentos quentes/gordurosos, uma leve camada possa ser necessária. (c) A infraestrutura de compostagem é crítica - As parcerias da Just Salad com compostores locais garantem que a embalagem seja realmente compostada (e não apenas "compostável" em teoria). (d) A estética natural do bagaço prensado a seco não branqueado pode ser um ativo da marca - transmitindo saúde, naturalidade e sustentabilidade.
Estudo de caso 5: Prensa úmida - da Medtronic para embalagens de dispositivos médicos (emergente)
Fundo:A Medtronic é a maior empresa de dispositivos médicos do mundo - com produtos que incluem dispositivos cardíacos, instrumentos cirúrgicos, dispositivos para diabetes e muito mais. A Medtronic estabeleceu metas de sustentabilidade - incluindo neutralidade de carbono até 2030 e embalagens 100% recicláveis/reutilizáveis/compostáveis até 2030.
Escolha do processo: prensa úmida (termoformada) para embalagens médicas premium/não{0}}estéreis - e emergente para componentes de barreira estéreis.A Medtronic usa polpa moldada por prensa úmida para: (a) embalagens de dispositivos para diabetes (bombas de insulina, CGMs - embalagens de remessa e varejo DTC), (b) bandejas de remessa de instrumentos cirúrgicos não-estéreis, (c) inserções de remessa de equipamentos de diagnóstico/monitoramento e (d) Emergentes: componentes de bandejas de barreira estéreis (para algumas linhas de implantes - com Tyvek/filme como barreira primária, validados pela ISO 11607). A Medtronic escolheu a prensa úmida porque: (a) Dimensões precisas - dispositivos médicos (bombas de insulina, instrumentos cirúrgicos, implantes) têm formatos exclusivos - exigindo cavidades personalizadas com dimensões precisas para proteção e organização; (b) A prensa úmida-segura - contra ESD pode ser formulada com aditivos de carbono/condutores para proteção contra ESD de dispositivos médicos eletrônicos; (c) Baixo teor de partículas - a superfície mais densa e lisa da prensa úmida gera menos partículas do que a prensa seca - importante para salas limpas/ambientes médicos; (d) Estética premium - para DTC/dispositivos médicos de consumo (dispositivos para diabetes, assistência médica domiciliar), a prensa úmida oferece uma experiência premium de desembalagem; e (e) Compatibilidade com esterilização - a prensa úmida é compatível com esterilização por EtO, gama e-feixe eletrônico - permitindo o uso em sistemas de barreira estéreis (com validação adequada).
Resultados:(a) Redução de plástico: a Medtronic reduziu as embalagens plásticas em aproximadamente 35% em relação a 2018 para 2024 -, com a polpa moldada por prensagem úmida sendo um contribuinte (especialmente para dispositivos para diabetes e remessas não{3}}estéreis). (b) Redução de carbono: a mudança do plástico para a polpa moldada por prensagem úmida reduziu a pegada de carbono das embalagens em aproximadamente 50-60% para os produtos afetados. (c) Feedback do cliente/paciente: - pacientes positivos apreciam a experiência premium e sustentável de desembalagem dos dispositivos DTC. (d) Progresso regulatório: A Medtronic está validando ativamente polpa moldada por prensagem úmida para aplicações de barreira estéril (ISO 11607) - com algumas linhas de produtos já usando bandejas de prensagem úmida (com barreira primária Tyvek/filme).
Lições:(a) Para dispositivos médicos - especialmente DTC/dispositivos de consumo e envio não{1}}estéril - a prensa úmida é uma escolha excelente - dimensões precisas, segurança contra ESD-, baixo teor de partículas e estética premium atendem aos requisitos. (b) Para aplicações de barreira estéril, a prensa úmida requer validação cuidadosa (ISO 11607) -, mas é viável como componente de bandeja (com Tyvek/barreira primária de filme). (c) Formulações seguras contra ESD-são essenciais para dispositivos médicos eletrônicos - a prensa úmida pode ser formulada com aditivos de carbono/condutores para atender aos requisitos de ESD. (d) Baixo teor de partículas é importante para ambientes médicos/salas limpas - a superfície mais densa e lisa da prensa úmida gera menos partículas do que a prensa seca.
Tecnologias emergentes e tendências futuras
- Calibração de prensa-semi-úmida e prensa quente:A prensa semi-úmida (calibração leve de prensa a quente de produtos de prensagem a seco) é uma opção intermediária-em crescimento - que oferece uma estética "melhor que a prensa a seco" (superfície mais lisa, melhor precisão dimensional) a um custo "menor que a prensa úmida". A prensa semi{4}}úmida é particularmente atraente para produtos de médio-volume e médio-premium (por exemplo, serviços de alimentação premium, cosméticos-de gama média, remessa DTC) - onde a prensa totalmente úmida é muito cara, mas a prensa seca não atende aos requisitos estéticos. À medida que a tecnologia de prensagem semi{12}}úmida amadurece e se torna mais amplamente disponível, espera-se que ela conquiste uma participação de mercado significativa entre prensa seca e prensa úmida.
- Ferramentas-impressas em 3D e prototipagem rápida:Moldes-impressos em 3D (para prototipagem e produção-de pequenas tiragens) estão reduzindo o custo de ferramentas e o tempo de entrega - de US$ 5 mil-US$ 30 mil e 4-8 semanas (alumínio usinado em CNC-tradicional) para US$ 500-US$ 3 mil e 1-2 semanas (Impressos-em 3D). 3Os moldes impressos-D são adequados para execuções de protótipos (100 a 5.000 unidades), permitindo que as marcas testem projetos e mercados antes de investir em ferramentas de produção. À medida que a tecnologia de impressão 3D avança (maior resistência a temperaturas, melhor acabamento superficial, maiores volumes de construção), os moldes impressos em 3D podem tornar-se adequados para tiragens de produção limitadas - reduzindo ainda mais as barreiras à entrada de celulose moldada por prensagem úmida.
- Em-revestimento de molde e tratamento de superfície:O-revestimento de molde (aplicação de um revestimento durante a etapa de prensagem a quente) é uma tecnologia emergente - que fornece maior suavidade de superfície, resistência à umidade/graxa e capacidade de impressão sem pós{2}}processamento. No-revestimento do molde pode ser aplicado uniformemente (mesmo em superfícies 3D complexas) - e pode ser formulado para propriedades específicas (resistência à água, resistência à graxa, antimicrobiano, barreira ao oxigênio). Espera-se que o-revestimento de molde expanda as aplicações de prensas úmidas - especialmente para serviços de alimentação (onde a resistência à umidade/graxa é crítica) e médica (onde o baixo teor de partículas e as propriedades de barreira são importantes).
- Nanocelulose e tratamentos avançados de fibra:A nanocelulose (nanofibras/nanocristais de celulose) está sendo explorada como um aditivo para polpa moldada - melhorando a resistência, as propriedades de barreira e a suavidade da superfície em baixos níveis de adição (1-5%). A prensa úmida-aprimorada com nanocelulose poderia alcançar resistência e propriedades de barreira ainda maiores - aproximando-se do desempenho do plástico -, mantendo a compostabilidade. Outros tratamentos avançados de fibra (tratamento enzimático, fibrilação mecânica, modificação química) também estão sendo explorados - para melhorar a ligação, resistência e propriedades de superfície da fibra. Espera-se que esses materiais avançados expandam o envelope de desempenho da polpa moldada - permitindo aplicações onde o plástico é atualmente necessário (alta barreira, alta resistência, paredes ultrafinas).
- Polpa moldada inteligente e funcional:Polpa moldada inteligente/funcional - integrando sensores, indicadores ou componentes ativos - é uma tendência emergente. As aplicações incluem: (a) Indicadores de temperatura/umidade (para cadeia de frio/segurança alimentar), (b) Indicadores de choque/vibração (para detecção de danos no transporte), (c) Revestimentos antimicrobianos (para segurança alimentar e extensão da vida útil), (d) Eliminadores de oxigênio/umidade (para vida útil de alimentos/farmacêuticos) e (e) Códigos QR/etiquetas NFC (para informações do produto, rastreabilidade, envolvimento da marca). Espera-se que a celulose moldada inteligente cresça em aplicações alimentícias, farmacêuticas e eletrônicas - onde a funcionalidade agrega valor além da embalagem básica.
- Prensa úmida-de grande formato e{1}}para serviços pesados:Os avanços na tecnologia de máquinas de prensagem úmida (bases de prensagem maiores, tonelagem mais alta, melhor controle de temperatura) estão permitindo produtos de prensagem úmida de grande-formato (até 1m+ dimensões) e-para serviços pesados (carga-de até 100+ kg) - para embalagens industriais, móveis e construção. Protetores de canto de prensa úmida de grande-formato, protetores de borda e inserções personalizadas estão substituindo a espuma EPS e as embalagens de madeira no transporte industrial -, fornecendo proteção robusta com compostabilidade. À medida que a capacidade de prensas úmidas de grande-formato se expande, espera-se que ela conquiste uma participação significativa no mercado de embalagens de proteção industrial.
- Expansão da produção regional:A fabricação de prensas úmidas tem sido historicamente concentrada na Ásia (China, Japão, Coreia do Sul) e na Europa (Alemanha, França, Itália) - com capacidade limitada na América do Norte e em outras regiões. No entanto, à medida que a procura por prensas húmidas cresce (impulsionada por regulamentos de sustentabilidade e compromissos da marca), a capacidade de prensas húmidas está a expandir-se na América do Norte (EUA, México, Canadá), América Latina (Brasil, México) e Sudeste Asiático (Vietname, Tailândia, Indonésia). A expansão da fabricação regional reduz os prazos de entrega, os custos de envio e os riscos da cadeia de suprimentos - tornando a prensa úmida mais acessível para marcas em todo o mundo.
- Redução de custos e acessibilidade:À medida que a prensa úmida cresce (maior volume, mais fornecedores, mais automação, melhoria tecnológica), os custos estão diminuindo - tornando a prensa úmida acessível a mais aplicações e faixas de preço. Os principais fatores de redução de custos incluem: (a) Economias de escala (maior volume=menor custo unitário), (b) Eficiência de fabricação (linhas de produção automatizadas, prensagem a quente-com eficiência energética, recuperação de calor), (c) Otimização de materiais (paredes mais finas, otimização de mistura de fibras, maior eficiência de material), (d) Inovação em ferramentas (ferramentas impressas-em 3D, ferramentas modulares, ferramentas compartilhadas) e (e) Competição (mais fornecedores=preços competitivos). Até 2028-2030, espera-se que a prensa úmida seja{{10}competitiva em termos de custo com o plástico em muitas aplicações premium, removendo a última grande barreira para a adoção generalizada.
- Expansão e padronização regulatória:As regulamentações que favorecem embalagens sustentáveis estão se expandindo globalmente - PPWR da UE (implementação 2026{3}}2030), leis estaduais EPR/PFAS dos EUA, proibição de plástico no Canadá, metas nacionais de embalagens da Austrália, imposto EPR/plástico do Reino Unido e padrões emergentes na Ásia. Essas regulamentações impulsionam a demanda por celulose moldada (prensagem úmida e seca) - e padronizam os requisitos (reduzindo a complexidade para marcas globais). O PPWR da UE por si só tornará a reciclabilidade/compostabilidade um requisito para muitos tipos de embalagens, 2030 - fornecendo um grande vento favorável para a celulose moldada. A prensa úmida, com sua estética e desempenho premium, está particularmente bem posicionada para aplicações premium/regulamentadas (cosméticos, eletrônicos, médicos, serviços de alimentação).
- Crescimento do mercado e investimento:O mercado global de celulose moldada deverá crescer a uma taxa CAGR de 8-12% até 2030 - atingir US$ 8-12 bilhões até 2030 (contra aproximadamente US$ 4-5 bilhões em 2024). A prensa úmida está crescendo mais rapidamente (15-20% CAGR) - impulsionada por aplicações premium (cosméticos, eletrônicos, serviços de alimentação, médicos) e pressão regulatória. Este rápido crescimento está a atrair investimentos significativos - desde capital de risco (startups que desenvolvem materiais/processos de última geração), capital privado (consolidação de fabricantes de pasta moldada) e investimento empresarial (marcas CPG que investem em cadeias de fornecimento de embalagens sustentáveis). As principais empresas de embalagens (Huhtamaki, Graphic Packaging, International Paper, WestRock, Mondi, Pactiv) estão investindo em capacidade de celulose moldada – sinalizando aceitação convencional e crescimento a longo prazo.
O resultado final
A prensa úmida e a seca são dois processos distintos de fabricação de celulose moldada - cada um com vantagens, limitações e aplicações ideais exclusivas. Escolher entre eles é uma das decisões mais críticas no desenvolvimento de produtos de celulose moldada - que afeta o desempenho do produto, a estética, o custo, o prazo de entrega e a estratégia da cadeia de suprimentos.
Principais conclusões:
1. A prensa a seco é o carro-chefe tradicional - para aplicações funcionais de alto-volume e custo{2}}sensíveis.A prensagem a seco (moldada por transferência) produz peças mais ásperas, mais absorventes e de menor{0}}custo - com padrão de malha de um lado, fibrosas do outro, menor densidade (150-300 kg/m³), tolerâncias mais flexíveis (±1-3 mm), maior absorção, resistência moderada, capacidade de impressão limitada (flexografia/tela simples), baixo custo de ferramentas (US$ 1 mil-US$ 5 mil), tempos de ciclo rápidos (produção contínua) e baixo custo unitário (US$ 0,05-US$ 0,50). A prensa a seco é ideal para: caixas de ovos, transportadores de bebidas, serviços de alimentação descartáveis, embalagens protetoras, bandejas de produção, peças industriais, produtos de viveiro e qualquer aplicação funcional de alto-volume, sensível ao custo, onde a estética premium não é necessária. A prensagem a seco é responsável por aproximadamente 70-80% do volume de celulose moldada – e continua sendo o processo dominante para produtos padrão de alto volume.
2. A prensa úmida é a alternativa premium - para aplicações de baixo-a{2}}volume premium e de precisão.A prensa úmida (termoformada/prensada a quente) produz peças lisas, densas e de precisão - com superfície lisa semelhante a veludo-em ambos os lados, maior densidade (300-650 kg/m³), tolerâncias estreitas (±0,2-0,5mm), baixa absorção, alta resistência (2-3x prensa seca), excelente capacidade de impressão (offset/digital/gravação/hot stamp), alto custo de ferramentas (US$ 5 mil-US$ 30 mil +), tempos de ciclo mais lentos (lote/semi{18}}contínuo) e custo unitário mais alto (US$ 0,30 a US$3.00+). A prensa úmida é ideal para: cosméticos, eletrônicos, serviços de alimentação premium, dispositivos médicos, produtos de luxo, conjuntos para presentes, desembalagem de DTC, embalagens de bebidas premium e qualquer aplicação onde sejam necessárias estética premium, dimensões precisas, alta resistência ou impressão de alta qualidade. A prensa úmida representa aproximadamente 20-30% do volume de celulose moldada, mas aproximadamente 40-50% em valor - e é o segmento de crescimento mais rápido (15-20% CAGR).
3. O acabamento superficial é a diferença mais visível - e muitas vezes o fator decisivo.A prensa a seco tem uma superfície distinta-de dois lados (padrão de malha + fibroso) - transmitindo um posicionamento "eco" ou "industrial", mas limitada à impressão simples e não adequada para marcas premium. A prensa úmida tem uma superfície lisa e aveludada-em ambos os lados - comparável ao papelão ou plástico premium -, permitindo impressão, gravação em relevo, hot stamping e texturas personalizadas de alta-qualidade. Para produtos onde a embalagem é um ponto-chave de contato da marca (varejo, conjuntos para presentes, desembalagem), a prensa úmida é quase sempre preferida - apesar do custo mais elevado. Para embalagens funcionais/protetoras (transporte, industriais, descartáveis), a prensagem a seco é suficiente - e sua superfície mesh/fibrosa pode até ser desejável.
4. A precisão dimensional é crítica para cavidades personalizadas e automação.As tolerâncias de prensagem a seco (±1-3 mm) são muito frouxas para ajustes precisos - cavidades de produtos personalizados, linhas de embalagem automatizadas, tampas/fechos, montagens de vários-componentes. As tolerâncias de prensagem úmida (±0,2-0,5 mm) são comparáveis às do plástico moldado por injeção, permitindo ajustes precisos e consistentes. Para aplicações que exigem ajustes precisos (inserções de cosméticos, embalagens de eletrônicos, dispositivos médicos, linhas automatizadas), a prensagem úmida é essencial - a prensagem a seco pode exigir margem de design adicional (cavidades maiores, ajustes mais soltos) que compromete a proteção e a apresentação.
5. A compensação entre resistência e densidade afeta o design e o desempenho do produto.A menor densidade da prensa seca (150-300 kg/m³) proporciona melhor amortecimento e respirabilidade - vantagens para embalagens protetoras (absorção de choque) e embalagens de produtos agrícolas (ventilação). A maior densidade da prensa úmida (300-650 kg/m³) oferece maior resistência/rigidez e menor absorção - vantagens para aplicações estruturais/de suporte de carga-, produtos sensíveis à umidade-(eletrônicos, médicos, alimentos quentes/gordurosos) e design de parede fina (0,8-2,0 mm versus. 1.5-5.0mm para prensa seca). A relação resistência/densidade deve corresponder aos requisitos do produto - e em muitos casos, as propriedades do material base podem ser aumentadas com características de design (nervuras, orifícios de ventilação) ou revestimentos (resistência à umidade/graxa).
6. A comparação de custos requer análise de TCO - e não apenas por-custo unitário.Embora a prensa úmida tenha ferramentas mais altas (US$ 5 mil-US$ 30 mil versus US$ 1 mil-US$ 5 mil) e custo unitário (US$ 0,30-US$ 3,00 versus US$ 0,05-US$ 0,50) do que a prensa seca, o custo total de propriedade (TCO) pode ser mais próximo do que parece - ao considerar: (a) Economia de material com paredes mais finas (prensagem úmida usa 30-50% menos material para resistência equivalente), (b) Custos de revestimento reduzidos (a resistência natural à umidade da prensa úmida reduz as necessidades de revestimento), (c) Maior valor do produto (embalagens premium podem justificar preços mais altos do produto), (d) Valor da marca (embalagens premium impulsionam a percepção da marca e a fidelidade do cliente), (e) EPR/economia de impostos sobre plástico (ambos os processos economizam versus plástico -, mas a prensa úmida pode se qualificar para incentivos adicionais em algumas jurisdições), (f) Economia de envio (molhado as paredes mais finas/menor peso da impressora podem reduzir os custos de envio) e (g) Economia na gestão de resíduos (embalagens compostáveis reduzem os custos de gestão de resíduos em comparação com o plástico). Para produtos simples e de alto{21}}volume, a prensagem a seco é significativamente mais barata, mas para produtos premium de volume médio, a prensagem úmida pode ser competitiva em termos de custo com base no TCO.
7. A velocidade/capacidade de produção afeta os prazos de entrega, o MOQ e a escalabilidade. Dry press is fast (1K-10K+ units/hour, continuous) - with low MOQ (1K-10K units) and fast lead times (2-6 weeks). Wet press is slower (500-3K units/hour, batch/semi-continuous) - with higher MOQ (10K-50K+ units) and longer lead times (4-10 weeks). For very high-volume products (>1 milhão de unidades/ano), a prensa seca é quase sempre a escolha prática - a capacidade da prensa úmida pode ser insuficiente. Para produtos de volume médio-(50 mil-5 milhões de unidades/ano), a prensa úmida é viável. Para produtos de baixo volume (<10K units/year), dry press is more practical - wet press's high tooling/MOQ may not be justified. Wet press capacity is also more limited globally (fewer suppliers, concentrated in Asia/Europe) - which may affect supply chain resilience and regional sourcing.
8. As opções híbridas preenchem a lacuna entre a prensa seca e a úmida.Para produtos com requisitos mistos (melhor estética do que a prensagem a seco, mas não podem pagar pela prensa totalmente úmida; alto volume, mas desejam elementos premium; precisam de resistência à umidade, mas também de respirabilidade), opções híbridas estão disponíveis: (a) Prensa semi{0}}úmida (calibração de prensa leve a quente - melhor superfície/dimensões a menor custo), (b) Prensa seca revestida (revestimento pesado para melhor superfície/capacidade de impressão), (c) Embalagem de dois-materiais (prensa úmida para peças visíveis, prensa seca para funcional peças), (d) Prensa seca com rótulos/inserções premium (papelão para marca, prensagem seca para estrutura) e (e) Abordagem em fases (comece com prensagem seca, mude para prensagem úmida à medida que o volume aumenta). As opções híbridas permitem que as marcas equilibrem desempenho e custo - e podem ser um bom ponto de partida para marcas novas na celulose moldada.
9. Estudos de caso de marcas comprovam que ambos os processos funcionam - para aplicações diferentes.Apple (prensa úmida para produtos eletrônicos premium - superfície lisa, cavidades precisas, proteção contra ESD-, desembalagem premium), L'Oréal (prensa úmida para cosméticos premium/conjuntos de presentes - cavidades personalizadas, gravação em relevo/hot stamping, substituição de veludo/plástico flocado), McDonald's (prensa seca para serviços de alimentação de alto-volume - baixo custo, produção em alta-velocidade, capacidade global, desempenho adequado para transportadores/bandejas de bebidas), Just Salad (prensa seca para 100% compostável fast casual - totalmente compostável, -com boa relação custo-benefício, estética natural que corresponde à identidade da marca) e Medtronic (prensa úmida para dispositivos médicos - dimensões precisas, ESD-seguro, baixo teor de partículas, compatibilidade de esterilização, aplicações emergentes de barreira estéril) demonstram que ambos os processos têm seu lugar - e a escolha certa depende dos requisitos do produto, volume, orçamento e posicionamento da marca. O segredo é adequar o processo aos requisitos - e não forçar uma solução-de tamanho-adequada-para todos.
10. O futuro é brilhante para ambos os processos - mas a prensagem úmida está crescendo mais rapidamente.O mercado global de celulose moldada deverá crescer a uma taxa CAGR de 8-12% até 2030 - atingir US$ 8-12 bilhões. A prensa seca continuará a dominar aplicações padrão de alto-volume (caixas de ovos, porta-bebidas, serviços de alimentação descartáveis, embalagens protetoras) - e se beneficiará das proibições de plástico e das regulamentações EPR. A prensa úmida está crescendo mais rapidamente (15-20% CAGR) - impulsionada por aplicações premium (cosméticos, eletrônicos, serviços de alimentação, médicos), pressão regulatória (proibições de PPWR e PFAS da UE) e demanda de marca por embalagens premium sustentáveis. Tecnologias emergentes (prensa semi-úmida, ferramentas impressas-3D, revestimento de-moldes, nanocelulose, embalagem inteligente, prensa úmida de grande-formato) expandirão o envelope de desempenho e as aplicações da polpa moldada - e a redução de custos tornará a prensa úmida acessível a mais faixas de preço. Até 2030, a celulose moldada (tanto prensa úmida quanto seca) será um material de embalagem convencional - competindo com plástico, papelão e papelão ondulado em uma ampla gama de aplicações. As marcas que adotam a celulose moldada agora – escolhendo o processo certo para seus produtos – ganharão vantagem de serem pioneiras em custo, capacidade do fornecedor, reputação da marca e conformidade regulatória.
Na Hesheng, nos especializamos em embalagens de celulose moldada por prensagem úmida (termoformada) e por prensagem seca (moldada por transferência) - com recursos completos em todo o espectro de produtos. Nossos recursos de impressão úmida incluem: produtos premium de superfície-lisa (cosméticos, eletrônicos, produtos de luxo, dispositivos médicos), cavidades personalizadas (tolerâncias de ±0,2-0,5 mm), gravação/debossing, hot stamping, impressão de alta-qualidade (offset/digital/flexo/tela), formulações ESD-seguras, materiais de baixa-particulação/médica{8}}, Revestimentos-sem PFAS e produtos de-formatos/serviços pesados-de grande porte. Nossos recursos de prensagem a seco incluem: produtos padrão de alto-volume (caixas de ovos, porta-bebidas, bandejas de alimentos, embalagens protetoras), produtos descartáveis-com boa relação custo-benefício, produtos de alta-absorção/respiráveis (produtos, ovos, bandejas absorventes), inserções de proteção personalizadas e ferramentas padrão/feitas-sob-encomendadas. Também oferecemos opções híbridas: prensa semi-úmida (calibração de prensa a quente), prensa seca revestida, embalagem de dois-materiais e estratégias de adoção em fases. Nossa equipe pode ajudá-lo a: avaliar qual processo é adequado para seu produto (com base em requisitos, volume, orçamento), prototipar e testar (ferramentas impressas-em 3D para prototipagem rápida, testes de desempenho com seu produto real), otimizar o design (espessura da parede, nervuras, ventilação, revestimentos), selecionar materiais (misturas de fibras, aditivos, revestimentos - sem PFAS-, grau alimentício-, grau médico-), obter certificações (ISO 9001/14001, BRC/IFS, contato com alimentos (FDA/UE/China), compostabilidade (BPI/OK Compost), ESD, REACH/RoHS) e produção em escala (do protótipo ao lançamento global de alto{31}}volume). Trabalhamos com marcas de todos os setores - desde startups até empresas Fortune 500 - e temos o conhecimento e a capacidade para apoiar programas piloto e implementações globais em grande escala.
Se você estiver avaliando embalagens de celulose moldada - e precisar de orientação sobre como escolher entre prensa úmida e prensa seca (ou opções híbridas) -entre em contato com a equipe de Hesheng- teremos prazer em: compartilhar nossa experiência em ambos os processos, fornecer amostras (produtos de prensagem úmida e seca, vários materiais/acabamentos), realizar análises de projeto (para sua aplicação e requisitos específicos), oferecer comparações de custos (ferramentas, custo unitário em vários volumes, análise de TCO), fornecer documentação de certificação e ajudá-lo a desenvolver um roteiro de celulose moldada (seleção de processos, adoção em fases, qualificação de fornecedores, otimização de custos). Desde serviços de alimentação descartáveis-de alto volume até cosméticos/eletrônicos premium, desde embalagens protetoras-sensíveis ao custo até dispositivos médicos de precisão -, temos os recursos e a experiência para ajudá-lo a escolher o processo certo e tornar sua embalagem de polpa moldada um sucesso.