Se você estiver adquirindo bandejas de polpa moldada, provavelmente já ouviu termos como "moldado-por transferência", "termoformado", "prensado-a quente", "parede-espessa" e "parede-fina" - e deve estar se perguntando o que eles significam e como afetam o produto. Esses termos referem-se a diferentes processos de produção, e a escolha do processo afeta significativamente a aparência, a precisão, a resistência, o custo e a adequação do produto para diferentes aplicações. Escolher o processo certo para o seu produto é uma das decisões mais importantes em um projeto de celulose moldada personalizada. - se errar, você pode acabar com um produto que não atende às suas necessidades ou que custa mais do que o necessário. Neste artigo, fornecemos uma comparação detalhada dos dois principais processos de produção de bandejas de celulose moldada - transferência-moldada (padrão) e termoformada (prensada a quente-) - cobrindo etapas do processo, equipamentos, tempos de ciclo, características do produto, custo, qualidade, aplicações e práticas recomendadas. Também abordaremos variantes de paredes-espessas e finas-e forneceremos orientações sobre como escolher o processo certo para sua aplicação específica. Seja você um engenheiro de embalagens, gerente de produto ou profissional de compras, este artigo deve fornecer uma compreensão clara das compensações-e ajudá-lo a tomar uma decisão informada.
Os dois processos principais: uma visão geral
Os produtos de celulose moldada são fabricados utilizando dois processos de produção primários, cada um com características e aplicações distintas:
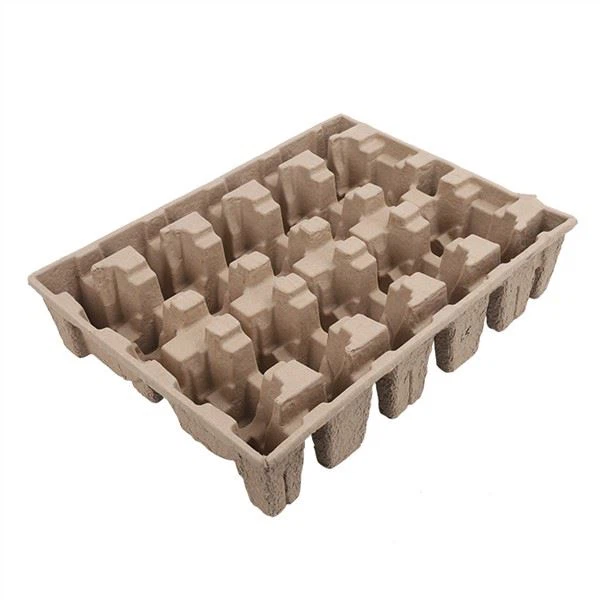
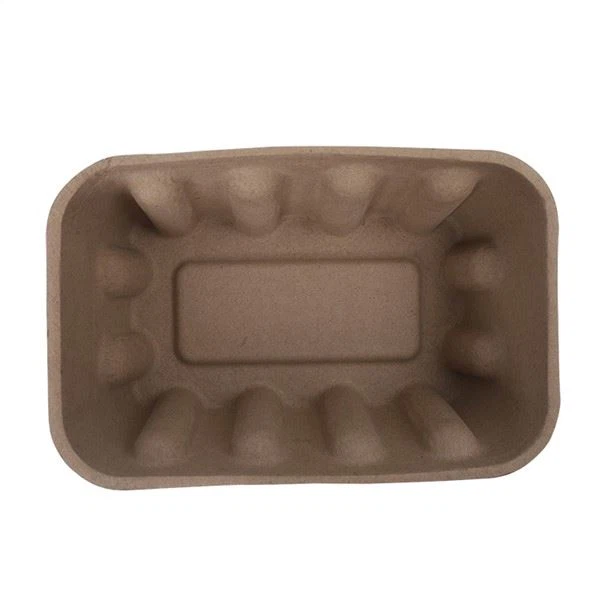
1. Processo de transferência-moldado (padrão).Este é o processo de produção de celulose moldada mais comum e tradicional. Envolve formar o produto em um molde de malha usando sucção a vácuo, transferir o produto úmido para um molde de secagem e secá-lo-ao ar em um túnel de secagem. Os produtos moldados por transferência-têm uma superfície texturizada (padrão de malha de um lado, textura de fibra do outro), tolerâncias relativamente baixas (±0,5-1 mm) e um custo menor. Este processo é usado para caixas de ovos, bandejas de produtos, bandejas de componentes industriais, bandejas de transporte e outras embalagens funcionais/protetoras onde a estética é menos importante.
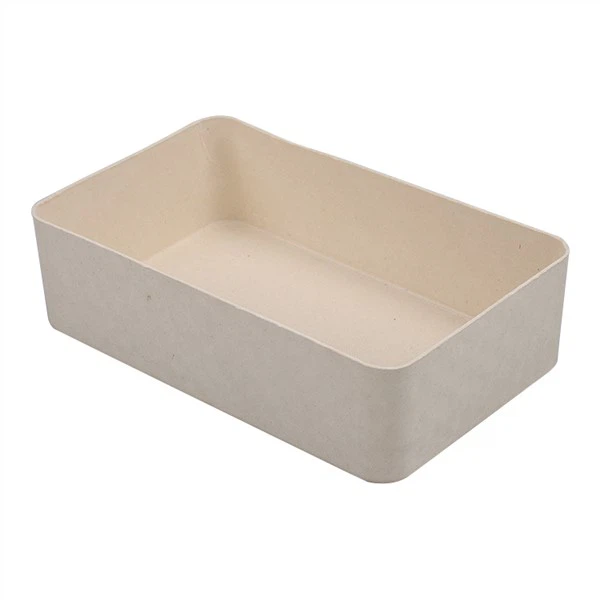
2. Processo termoformado (prensado-a quente).Este é um processo mais avançado que adiciona um estágio de-prensagem a quente após a formação. O produto úmido é comprimido entre dois moldes de alumínio aquecidos (superior e inferior) em alta pressão e temperatura, criando um produto suave, denso e preciso com uma superfície fosca, aveludada-em ambos os lados. Os produtos termoformados têm tolerâncias restritas (±0,2-0,5mm), paredes finas (1-2mm) e uma aparência premium. Esse processo é usado para bulas de cosméticos, embalagens de eletrônicos de consumo, bandejas de alimentos premium, embalagens de vinhos e destilados e outras aplicações onde a estética e a precisão são importantes.
Dentro de cada processo, há variantes baseadas na espessura da parede - parede espessa-(3-10mm, para aplicações pesadas-) e parede fina-(1-2mm, para aplicações leves e de precisão). Produtos de parede-espessa normalmente são moldados por transferência-(por motivos de custo), enquanto produtos de parede-fina normalmente são termoformados (para precisão e estética). No entanto, há uma sobreposição - alguns produtos de parede-espesa são termoformados (para aplicações premium-de serviço pesado) e alguns produtos de parede-fina são moldados por transferência (para aplicações sensíveis ao custo).
Transferência-processo moldado: passo a passo
O processo de{0}moldagem por transferência é o carro-chefe da indústria de celulose moldada - e é usado para a maioria dos produtos de celulose moldada, desde caixas de ovos até bandejas industriais. Veja como funciona, passo a passo.
Etapa 1: Preparação da Polpa.O processo começa com a preparação da polpa. O papel reciclado (ou bagaço ou outras fibras) é carregado em um hidrapulper - uma grande cuba com um agitador giratório - onde é misturado com água morna (40-60 graus Celsius) e agitado até que o papel se decomponha em fibras individuais. O processo de polpação normalmente leva de 15 a 30 minutos, dependendo do tipo de fibra e da consistência desejada da polpa. Os aditivos são misturados à polpa conforme necessário: resinas resistentes à umidade (para melhorar a resistência e a resistência à água), corantes (para dar cor), aditivos ESD (para controle estático) e outros aditivos funcionais. A polpa é então peneirada e limpa para remover contaminantes (grátis, plástico, sujeira) e armazenada em tanque de retenção com agitação contínua para evitar o assentamento das fibras.
Parâmetros chave da polpa:
- Consistência:Proporção de 0,5-2 por cento de fibra-para água (a polpa é composta principalmente de água, com uma pequena porcentagem de fibras)
- Freeness (taxa de drenagem):300-600 mL de CSF (Canadian Standard Freeness) - menor liberdade=drenagem mais lenta=deposição de fibra mais fina=superfície mais lisa, mas tempo de ciclo mais longo
- pH:6,5-8,5 (neutro a ligeiramente alcalino, para ótima ligação de fibras e desempenho de resina de resistência úmida)
- Temperatura:40-60 graus Celsius (água quente acelera a polpação e melhora a ligação das fibras)
Etapa 2: Formação.A fase de conformação é onde o produto toma forma. Um molde de conformação personalizado - feito de alumínio e coberto com uma tela de malha fina (malha 60-100, dependendo do produto) - é montado na máquina de conformação e baixado na pasta de polpa. A sucção a vácuo é aplicada através do molde, puxando água através da malha e depositando fibras na superfície do molde. O molde é mantido na pasta por um "tempo de imersão" definido (normalmente de 2 a 10 segundos, dependendo da espessura da parede desejada e da complexidade do produto) - tempo de imersão mais longo=mais deposição de fibra=paredes mais espessas=produto mais forte, porém mais pesado. Após o tempo de imersão, o molde é retirado da pasta e o excesso de água é removido por sucção contínua a vácuo (a fase de "desaguamento", normalmente de 2 a 5 segundos).
Formando tipos de máquinas:
- Máquina alternativa (estação-única):O molde se move para cima e para baixo (para dentro e para fora da pasta de polpa) em um movimento alternativo. Simples, acessível, mas mais lento (normalmente 100-300 ciclos por hora). Adequado para produção de baixo a médio volume.
- Máquina rotativa (multi-estações):Vários moldes são montados em um tambor rotativo que os move através das estações de polpa de celulose, desidratação, transferência e limpeza em um movimento rotativo contínuo. Mais rápido (normalmente 300{4}}1.000 ciclos por hora), mais consistente, mas mais caro e menos flexível para alterações de produtos. Adequado para produção de alto volume.
- Moldes com-cavidades múltiplas:Ambos os tipos de máquinas podem usar moldes com múltiplas{0}cavidades (formando vários produtos por ciclo) para aumentar a taxa de produção. O número de cavidades por molde depende do tamanho do produto e da capacidade da máquina - normalmente de 2 a 12 cavidades para bandejas, até 30+ para produtos pequenos, como copinhos para ovos.
Etapa 3: transferência.Após a formação e desidratação, o produto úmido (que ainda está no molde de formação) precisa ser transferido para a próxima etapa - ou um molde de secagem (para secagem ao ar-) ou um molde de prensagem (para termoformação). No processo de moldagem-de transferência, o produto úmido é transferido para um "molde de transferência" - um segundo molde com formato inverso ao molde de formação, também coberto por uma tela de malha. O molde de transferência é pressionado contra o molde de formação e o vácuo é revertido (soprando ar através do molde de formação) para liberar o produto úmido no molde de transferência. O molde de transferência então move o produto úmido para a fase de secagem.
Nem todos os produtos requerem um molde de transferência - alguns produtos simples são transferidos diretamente do molde de formação para o transportador de secagem (usando um braço robótico ou um mecanismo de transferência simples). Mas para a maioria das bandejas (que têm formatos complexos e precisam manter seu formato durante a secagem), um molde de transferência é usado para suportar o produto úmido e evitar deformações.
Etapa 4: Secagem.A secagem é o estágio mais longo e que consome mais energia-no processo de transferência-moldada. O produto úmido (no molde de transferência ou em uma esteira de secagem) passa por um túnel de secagem - uma câmara longa e aquecida onde o ar quente (120-180 graus Celsius) circula para evaporar a água restante. O tempo de secagem depende do tamanho do produto, da espessura da parede e do teor de umidade final desejado - normalmente 5-15 minutos para bandejas padrão, até 30 minutos para produtos de paredes espessas. O objetivo é reduzir o teor de umidade de 70-80% (produto úmido) para 6-10% (produto acabado) - uma redução de 80-90% do teor inicial de água.
Métodos de secagem:
- Secagem por convecção (mais comum):O ar quente circula pelo túnel de secagem, evaporando a água da superfície do produto. Energeticamente-eficiente, uniforme, mas relativamente lento.
- Secagem infravermelha:Os aquecedores infravermelhos irradiam calor diretamente na superfície do produto, aquecendo as moléculas de água e acelerando a evaporação. Mais rápida que a secagem por convecção, mas menos uniforme (a superfície pode secar mais rápido que o interior, causando empenamento). Freqüentemente usado em combinação com secagem por convecção.
- Secagem por microondas:A energia das microondas aquece as moléculas de água em todo o produto (não apenas na superfície), proporcionando uma secagem rápida e uniforme. Equipamento-com eficiência energética, mas caro e limitado a determinados tipos de produtos. Usado para produtos-de alto valor ou com paredes-espesas.
- Secagem combinada:Muitas linhas de produção usam uma combinação de métodos - por exemplo, pré{3}}secagem por infravermelho (para remover rapidamente a água superficial) seguida de secagem final por convecção (para remover uniformemente a água restante).
Etapa 5: Finalização.Após a secagem, os produtos passam por operações de acabamento, dependendo da necessidade do produto:
- Corte:Os produtos que exigem dimensões precisas das bordas são aparados usando uma matriz de aço ou uma matriz de corte rotativa. O corte remove o excesso de material e cria bordas limpas e precisas.
- Revestimento:Produtos que precisam de resistência à umidade, resistência à graxa ou acabamento superficial premium são revestidos com revestimentos de barreira à base de água (aplicados por pulverização, imersão ou revestimento com rolo).
- Impressão:Os produtos que precisam de marca ou informações são impressos usando impressão flexográfica, offset ou digital com tintas-à base de água.
- Gravação/debossing:Os produtos que precisam de superfícies texturizadas ou logotipos são gravados/gravados em relevo usando uma prensa aquecida (para produtos moldados por transferência, a gravação em relevo geralmente é feita como uma operação de pós{1}}secagem separada, já que não faz parte do processo padrão).
- Inspeção de qualidade:Cada lote é inspecionado quanto a defeitos, dimensões, peso, teor de umidade e funcionalidade.
Resumo-do processo de transferência:
- Tempo de ciclo:8-20 segundos por ciclo (formação + transferência), mais 5-15 minutos de tempo de secagem (a secagem é paralela, portanto não aumenta o tempo por ciclo)
- Taxa de produção:100-1.000 ciclos por hora (dependendo do tipo de máquina e tamanho do produto), multiplicado pelo número de cavidades por molde
- Espessura da parede:1,5-3 mm (padrão), 3-10 mm (parede espessa)
- Tolerâncias:±0,5-1mm
- Acabamento de superfície:Texturizado (padrão de malha no lado de formação, textura de fibra no lado de transferência)
- Custo:Inferior (equipamento mais simples, tempo de ciclo mais curto, sem estágio de prensagem)
- Melhor para:Embalagem funcional/protetora, aplicativos de alto-volume e custos-sensíveis
Processo termoformado (prensado a quente): passo a passo
O processo termoformado é uma variante mais avançada e precisa da produção de celulose moldada que adiciona um estágio de-prensagem a quente. Ela produz produtos com aparência suave, densa e premium e tolerâncias restritas - adequadas para aplicações-de alta tecnologia onde a estética e a precisão são importantes. Veja como funciona, passo a passo.
Etapa 1: Preparação da Polpa.A preparação da polpa para produtos termoformados é semelhante à moldada-por transferência, mas com algumas diferenças importantes: (1) a consistência da polpa costuma ser um pouco menor (0,3-1%) para deposição de fibra mais fina e superfície mais lisa; (2) a liberdade é frequentemente menor (200-400 mL de LCR) para drenagem mais lenta e deposição de fibra mais uniforme; (3) a mistura de fibras é frequentemente refinada (mais batida) para obter fibras mais finas e superfície mais lisa; (4) os aditivos são cuidadosamente controlados para obter cor e resistência consistentes. O objetivo é produzir uma polpa que se deposite uniformemente e crie um produto macio e denso quando prensada a quente.
Etapa 2: Formação.O estágio de formação é semelhante à transferência -moldada - o molde de formação (com tela de malha) é baixado na pasta de polpa, o vácuo deposita fibras na superfície do molde e o molde é levantado e desidratado. No entanto, para produtos termoformados, os parâmetros de formação são controlados com mais precisão: (1) o tempo de imersão é frequentemente mais curto (1-5 segundos) para paredes mais finas; (2) o nível de vácuo é controlado com precisão para deposição uniforme de fibras; (3) o tempo de desidratação é maior (3-8 segundos) para remover mais água antes da prensagem (reduzindo o tempo e a energia da prensagem). O produto úmido que entra na fase de prensagem normalmente tem um teor de umidade de 60 a 70 por cento (em comparação com 70 a 80 por cento para moldagem por transferência), o que reduz a água que precisa ser removida durante a prensagem.
Etapa 3: Transfira para o molde de prensagem.Após a formação e desidratação, o produto úmido é transferido do molde de formação para a estação de prensagem. A transferência normalmente é feita por um braço robótico ou mecanismo de transferência que coleta o produto úmido e o coloca no molde de prensagem inferior. O posicionamento preciso é fundamental - o produto deve ser centralizado no molde inferior para garantir prensagem uniforme e dimensões consistentes.
Etapa 4: Prensagem a quente (a principal diferença).Este é o estágio que distingue os produtos termoformados dos produtos{0}moldados por transferência. O produto úmido é colocado entre dois moldes de alumínio usinados com precisão - um molde superior (macho) e um molde inferior (fêmea) - que são aquecidos a 150-220 graus Celsius (usando elementos de aquecimento elétrico ou canais de vapor dentro dos moldes). Os moldes fecham com alta pressão (30-100 bar, dependendo do produto e da densidade desejada) durante 10-30 segundos. Durante a pressão:
1. Compressão:A alta pressão comprime a manta de fibra do seu estado úmido e solto para uma estrutura densa e uniforme. A densidade da fibra aumenta de 150-200 kg/m³ (úmida, solta) para 300-500 kg/m³ (prensada, densa). A taxa de compressão é normalmente de 2:1 a 4:1 (a espessura do produto é reduzida em 50-75 por cento durante a prensagem).
2. Remoção de água:O calor evapora o excesso de água e a pressão retira a água do tapete de fibra. O teor de umidade é reduzido de 60-70 por cento (na entrada da prensagem) para 15-25 por cento (na saída da prensagem) - uma redução significativa que encurta o tempo de secagem subsequente.
3. Suavização de superfície:As superfícies lisas e polidas dos moldes aquecidos criam uma superfície lisa, fosca e aveludada-em ambos os lados do produto. O calor amolece ligeiramente as fibras, permitindo que se adaptem à superfície do molde e criem um acabamento uniforme e liso. O padrão de malha do estágio de formação é completamente eliminado (pressionado suavemente).
4. Precisão dimensional:A usinagem precisa dos moldes de prensagem (±0,05-0,1mm) e a alta pressão garantem que o produto tenha dimensões firmes e consistentes (±0,2-0,5mm). O produto assume o formato exato da cavidade do molde - sem encolhimento ou deformação (uma vez que o produto é restringido pelo molde durante a prensagem).
5. Colagem de fibra:O calor e a pressão promovem a ligação de hidrogênio entre as fibras, aumentando a resistência e a rigidez do produto. A estrutura densa também melhora a resistência do produto a rasgos e perfurações.
Tipos de máquinas de prensagem:
- Prensa hidráulica:O tipo mais comum de polpa moldada termoformada. Utiliza cilindros hidráulicos para aplicar alta pressão (30-100 bar) com controle preciso. Adequado para produtos de médio a grande porte e produção de médio a alto volume.
- Prensa pneumática:Usa cilindros de ar para aplicar pressão. Pressão mais baixa (10-30 bar), tempo de ciclo mais rápido, mas menos preciso. Adequado para produtos pequenos e finos e produção de alto volume.
- Imprensa contínua:Uma prensa de correia ou rolo que pressiona continuamente os produtos à medida que eles se movem pela máquina. Alto volume, mas pressão e precisão limitadas. Adequado para produtos simples e planos (por exemplo, pratos, tampas).
Etapa 5: Secagem.Após a prensagem a quente, o produto ainda tem 15-25% de teor de umidade e precisa ser seco até os 6-10% finais. O estágio de secagem para produtos termoformados é mais curto do que para produtos moldados por transferência (porque grande parte da água foi removida durante a prensagem) - normalmente de 3 a 8 minutos para produtos padrão. A secagem é feita em túnel de secagem (120-180 graus Celsius), semelhante ao moldado por transferência, mas com controle cuidadoso para evitar empenamento ou deformação (o produto fica mais denso e rígido após a prensagem, por isso é menos sujeito a empenamento, mas a secagem uniforme ainda é importante).
Etapa 6: Acabamento.As operações de acabamento para produtos termoformados são semelhantes à transferência-moldada - corte, revestimento, impressão, gravação em relevo, inspeção de qualidade - mas com algumas diferenças: (1) o corte muitas vezes não é necessário (o molde de prensagem cria bordas precisas, portanto o corte pode ser desnecessário para muitos produtos); (2) a gravação/gravação em relevo é normalmente feita durante a fase de prensagem (o padrão é usinado no molde de prensagem, portanto é transferido para o produto durante a prensagem - nenhuma operação separada é necessária); (3) a qualidade de impressão é superior (a superfície lisa aceita melhor a impressão, permitindo detalhes mais finos e cores mais vibrantes); (4) a inspeção de qualidade é mais rigorosa (aplicações premium exigem padrões de qualidade mais elevados, com tolerâncias mais rigorosas e taxas de defeitos mais baixas).
Resumo do processo termoformado:
- Tempo de ciclo:15-40 segundos por ciclo (formação + prensagem), mais 3-8 minutos de tempo de secagem (paralelizado)
- Taxa de produção:80-400 ciclos por hora (dependendo do tipo de máquina e tamanho do produto), multiplicado pelo número de cavidades por molde
- Espessura da parede:1-2 mm (parede fina), até 3 mm para alguns produtos
- Tolerâncias:± 0,2-0,5 mm
- Acabamento de superfície:Suave, fosco e aveludado-em ambos os lados
- Custo:Maior (equipamentos mais complexos, tempo de ciclo mais longo, estágio de prensagem, ferramentas mais precisas)
- Melhor para:Embalagens voltadas para-o consumidor/premium, aplicações de precisão, altos-requisitos estéticos
Comparação cara a cara-a{1}}
Agora que cobrimos ambos os processos detalhadamente, vamos compará-los lado a lado nas principais dimensões.
| Dimensão | Transferência-moldada (padrão) | Termoformado (prensado-a quente) |
|---|---|---|
| Acabamento de superfície | Padrão de malha - texturizado de um lado, textura de fibra do outro | Suave, fosco e aveludado-em ambos os lados |
| Tolerâncias dimensionais | ±0,5-1mm | ± 0,2-0,5 mm |
| Espessura da parede | 1,5-3 mm (padrão), 3-10 mm (parede espessa) | 1-2mm (parede fina), até 3mm |
| Densidade | 150-300kg/m³ | 300-500 kg/m³ |
| Relação-por{1}}peso | Bom | Excelente (estrutura mais densa=mais forte com o mesmo peso) |
| Amortecimento | Boa - absorção progressiva de energia através de flexão estrutural | Boa estrutura - mais densa proporciona suporte mais firme, ainda com absorção progressiva de energia |
| Imprimibilidade | Superfície com textura clara - aceita impressão, mas com menos detalhes | Excelente superfície - lisa que aceita impressão de alta-qualidade com detalhes finos |
| Gravação/gravação | Possível como operação pós{0}}secagem (detalhes limitados) | Feito durante a prensagem (detalhes finos, sem operação extra) |
| Cores personalizadas | Sim (tingido em polpa) | Sim (tingido em polpa, mais uniforme devido à estrutura mais densa) |
| Custo de ferramentas | $1,500-$6,000 | US$ 3.000 a US$ 12.000 (inclui moldes de formação, transferência e prensagem) |
| Custo-por unidade | US$ 0,05 a US$ 1,50 (dependendo do tamanho, complexidade, volume) | US$ 0,10-US$ 3,00 (normalmente 30-80% maior do que moldado por transferência para o mesmo produto) |
| Tempo de ciclo | 8-20 segundos por ciclo | 15-40 segundos por ciclo |
| Taxa de produção | 100-1.000 ciclos/hora | 80-400 ciclos/hora |
| Quantidade mínima do pedido | 1.000-3.000 unidades | 3.000-5.000 unidades |
| Prazo de entrega (primeiro pedido) | 5 a 8 semanas (design + ferramentas + prototipagem + produção) | 6 a 10 semanas (um pouco mais devido a ferramentas e prototipagem mais complexas) |
| Uso de energia | Inferior (sem estágio de prensagem, mas tempo de secagem mais longo) | Maior (o estágio de prensagem utiliza energia significativa, mas tempo de secagem mais curto) |
| Taxa de defeito | 2-4% (típico) | 0,5-1,5% (típico, devido ao controle de processo mais preciso) |
| Melhores aplicativos | Caixas de ovos, bandejas de produção, bandejas de componentes industriais, bandejas de transporte, embalagens protetoras | Encartes de cosméticos, embalagens de produtos eletrônicos de consumo, bandejas de alimentos premium, embalagens de vinho/destilados, embalagens de presentes de luxo |
Como escolher o processo certo
A escolha entre moldado por transferência e termoformado depende de seus requisitos e prioridades específicos. Aqui está uma estrutura de decisão para ajudá-lo a escolher.
Escolha transferência-moldada se:
1. O custo é a principal preocupação.Se você precisa do menor custo por{0}}unidade e custo de ferramentas possível, a transferência-moldada é a escolha certa. É 30-80% mais barato por unidade do que termoformado para o mesmo produto.
2. A embalagem é funcional/protetora e não voltada-para o consumidor.Se a bandeja estiver dentro de uma caixa de transporte e nunca for vista pelo consumidor final (por exemplo, bandejas de componentes industriais, embalagens protetoras internas), a superfície texturizada da transferência-moldada é perfeitamente adequada - não há necessidade de pagar pela aparência premium do termoformado.
3. Você precisa de paredes grossas para-proteção reforçada.Se o seu produto for pesado (5kg+) ou exigir paredes grossas (3-10mm) para amortecimento e suporte, a moldagem por transferência-é a escolha mais prática e econômica. O termoformado é limitado a paredes mais finas (1-3mm) devido ao processo de prensagem.
4. Você tem requisitos de volume muito altos.Se você precisar de milhões de unidades por ano, o tempo de ciclo mais rápido e a taxa de produção mais alta do moldado por transferência (100 a 1.000 ciclos/hora vs{3}} para termoformado) podem ser importantes para atender aos seus requisitos de volume.
5. Seu produto não requer tolerâncias rígidas.Se o seu produto puder acomodar tolerâncias de ±0,5-1 mm (a maioria das aplicações de embalagens de proteção consegue), a moldagem por transferência será suficiente. As tolerâncias mais restritas do termoformado (±0,2-0,5 mm) são necessárias apenas para aplicações de precisão (por exemplo, bandejas que cabem em linhas de montagem automatizadas, apresentação de produtos premium).
Escolha termoformado se:
1. A embalagem é voltada para o consumidor-e a estética é importante.Se a bandeja for vista pelo consumidor final como parte da experiência de desembalagem (por exemplo, cosméticos, eletrônicos, vinhos, joias, comida gourmet), a aparência suave e premium do termoformado vale o custo adicional. A experiência de desembalagem é um ponto de contato fundamental da marca, e embalagens premium podem aumentar a satisfação e a fidelidade do cliente.
2. Você precisa de tolerâncias dimensionais restritas.Se sua aplicação exigir dimensões precisas (±0,2-0,5 mm), - por exemplo, bandejas que cabem em linhas de montagem/embalagem automatizadas, bandejas que devem caber precisamente em um tamanho de caixa específico ou produtos com requisitos de ajuste muito apertados, - termoformado é a melhor escolha. As tolerâncias mais frouxas da moldagem por transferência (±0,5-1mm) podem não ser suficientes.
3. Você deseja impressão ou gravação em alto-relevo-de alta qualidade.Se você precisar imprimir gráficos detalhados, logotipos ou texto na bandeja, ou se desejar padrões ou logotipos em relevo/gravação, a superfície lisa da termoformada e a-capacidade de gravação em relevo fornecem resultados muito melhores do que a moldagem por transferência-.
4. Você precisa de uma bandeja fina, leve e de alta resistência.Se você quiser minimizar o peso da embalagem (para redução de custos de envio ou sustentabilidade) e ao mesmo tempo manter a resistência adequada, a estrutura densa do termoformado (300-500 kg/m³) oferece excelente relação resistência-por{5}}peso em espessuras de parede finas (1-2 mm). Os produtos moldados por transferência precisam de paredes mais espessas (1,5-3 mm) para atingir a mesma resistência.
5. O posicionamento da sua marca é premium ou luxuoso.Se sua marca estiver posicionada como premium, luxuosa ou sofisticada-, a embalagem deverá refletir esse posicionamento. A celulose moldada termoformada fornece uma solução de embalagem premium e sustentável que se alinha ao posicionamento de marca premium - melhor do que a moldada por transferência (que pode parecer muito utilitária) ou plástico/espuma (que pode entrar em conflito com os valores de sustentabilidade).
Em caso de dúvida, pergunte a um especialista.A escolha entre transferência-moldada e termoformada nem sempre é clara-definida - muitas aplicações poderiam funcionar com qualquer um dos processos, e a escolha ideal depende do produto, volume, mercado e prioridades específicos. Na Hesheng, fabricamos os dois tipos e podemos ajudá-lo a avaliar as vantagens-de sua aplicação específica. Sempre recomendaremos a solução-com melhor custo-benefício que atenda aos seus requisitos - se a transferência-moldada for suficiente, informaremos a você. Se for necessário termoformado, explicaremos o porquê e ajudaremos você a avaliar se o prêmio é justificado.
Melhores práticas para cada processo
Independentemente de você escolher moldagem por transferência-ou termoformada, seguir estas práticas recomendadas ajudará a garantir um projeto bem-sucedido.
Práticas recomendadas para produtos{0}moldados por transferência:
1. Design para o processo.Produtos moldados por transferência-têm restrições de projeto específicas - ângulos de inclinação de 3-5 graus no mínimo, cantos arredondados (raio maior ou igual a 2 mm), espessura mínima da parede de 1,5 mm, profundidade máxima-proporção largura/largura de 1:1. Projete dentro dessas restrições para garantir capacidade de fabricação e qualidade consistente.
2. Use nervuras para dar força.Nervuras e corrugações estratégicas podem aumentar significativamente a resistência e a rigidez dos produtos moldados por transferência-sem aumentar a espessura da parede (e o uso de material). Trabalhe com o fabricante para otimizar o padrão de nervuras de acordo com seus requisitos de produto e carga.
3. Considere a sensibilidade à umidade.Os produtos{0}moldados por transferência são mais porosos e absorvem mais umidade do que os produtos termoformados. Se o produto for usado em ambientes úmidos, considere revestimentos resistentes-à umidade ou projete a bandeja com resistência extra (para compensar o amolecimento-induzido pela umidade).
4. Planeje a textura.A superfície texturizada dos produtos moldados por transferência-é uma característica do processo - e não é um defeito. Se precisar de uma superfície lisa, você precisará de um revestimento termoformado (ou de um revestimento pós{3}}processo, o que aumenta o custo). Não espere que os produtos{5}moldados por transferência tenham uma superfície lisa.
5. Otimize para alto volume.A moldagem por transferência-é mais econômica-em grandes volumes (10,000+ unidades por pedido). Se o seu volume for baixo, o custo-por unidade será maior (devido aos custos de configuração), e você pode querer considerar se a polpa moldada é a escolha certa para o seu volume.
Melhores práticas para produtos termoformados:
1. Invista em ferramentas-de alta qualidade.A qualidade dos produtos termoformados depende muito da qualidade dos moldes de prensagem. Invista em moldes de alumínio polido usinados com precisão - o custo é mais alto, mas o resultado é um produto mais suave e preciso, com menores taxas de defeitos. Não economize nas ferramentas para produtos termoformados.
2. Controle os parâmetros do processo com precisão.Os produtos termoformados são sensíveis aos parâmetros do processo - temperatura de pressão, pressão, tempo e teor de umidade de entrada. Pequenas variações podem afetar a qualidade do produto (lisura superficial, dimensões, resistência). Trabalhe com um fabricante que possua sistemas precisos de controle e monitoramento de processos.
3. Projeto para paredes finas.Termoformado é otimizado para paredes finas (1-2mm). Projetar com paredes mais espessas (3mm+) aumenta o tempo de prensagem e o uso de energia e pode resultar em secagem incompleta ou qualidade inconsistente. Se você precisar de paredes grossas, a moldagem por transferência pode ser mais apropriada.
4. Aproveite a superfície lisa.A superfície lisa dos produtos termoformados é uma de suas principais vantagens - usá-la para impressão de alta-qualidade, gravação em relevo ou acabamento fosco premium. Não cubra a superfície lisa com revestimentos ou texturas desnecessárias (a menos que seja necessário para funcionalidade).
5. Planeje prazos de entrega mais longos e MOQs mais altos.Os produtos termoformados têm prazos de entrega um pouco mais longos (6-10 semanas para o primeiro pedido) e MOQs mais altos (3.000-5.000 unidades) do que os moldados por transferência. Planeje adequadamente - inicie o processo de design e ferramentas com antecedência e garanta que seu volume atenda ao MOQ.
O resultado final
A escolha entre bandejas de celulose moldada por transferência-e termoformadas é uma das decisões mais importantes em um projeto de celulose moldada personalizada - e depende de seus requisitos, prioridades e orçamento específicos. A moldagem-de transferência é o processo padrão-econômico que produz embalagens funcionais e protetoras com uma superfície texturizada - ideal para aplicações industriais, de alto-volume e sensíveis ao custo-. Termoformado é o processo premium de precisão que produz embalagens suaves, densas e de alta{9}}estética com tolerâncias restritas - ideais para aplicações de precisão-de consumo voltadas para o consumidor.
As principais diferenças são: (1) acabamento superficial - texturizado vs. liso; (2) tolerâncias - ±0,5-1mm vs. ±0,2-0,5mm; (3) espessura da parede - 1.5-10mm vs. 1-3mm; (4) custo - 30-80 por cento menor para transferência-moldada; (5) aplicativos - funcionais/protetores versus premium/voltados para o consumidor. Ambos os processos produzem embalagens totalmente recicláveis, compostáveis e sustentáveis, feitas de materiais reciclados ou renováveis – a vantagem da sustentabilidade é a mesma, independentemente do processo.
Na Hesheng, fabricamos bandejas de polpa-moldadas por transferência e termoformadas, com mais de uma década de experiência em ambos os processos. Oferecemos recursos -de ponta a{3}} - design, ferramentas, prototipagem, testes, produção, controle de qualidade e personalização - e temos o compromisso de ajudar você a escolher o processo certo para sua aplicação específica. Sempre recomendaremos a solução-com melhor custo-benefício que atenda aos seus requisitos - sem vendas adicionais, sem complexidade desnecessária. Se você não tiver certeza de qual processo é adequado para o seu produto,entre em contato com a equipe de Hesheng- teremos prazer em avaliar seu produto, fornecer amostras de ambos os processos e ajudá-lo a tomar uma decisão informada. Com o parceiro certo e o processo certo, a celulose moldada pode oferecer a proteção, a estética e a sustentabilidade que você precisa - a um custo que faz sentido para o seu negócio.