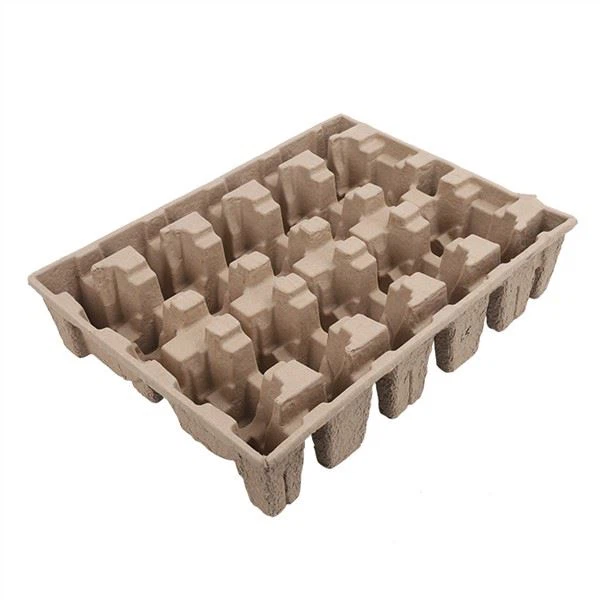
A qualidade é a base de qualquer programa de embalagem de celulose moldada bem-sucedido. Uma única bandeja defeituosa - com rachadura, furo ou variação dimensional - pode causar danos ao produto, reclamações de clientes, devoluções e até mesmo problemas de segurança (especialmente para aplicações alimentícias ou médicas). No entanto, o controle de qualidade na fabricação de celulose moldada é muitas vezes mal compreendido - porque o material é "apenas papel", alguns fabricantes (e clientes) assumem que a qualidade é menos crítica do que para plástico ou metal. Nada poderia estar mais longe da verdade. A celulose moldada é um material de engenharia complexo - sua qualidade depende do controle preciso da preparação da fibra, formação, prensagem, secagem e acabamento, e pequenas variações em qualquer uma dessas etapas podem levar a defeitos significativos. Neste artigo, fornecemos um guia completo para controle de qualidade de bandejas de polpa moldada: os defeitos comuns, suas causas raízes, métodos de prevenção, padrões de inspeção (AQL, planos de amostragem), procedimentos de controle de qualidade em-processo e final e práticas recomendadas do fabricante. Seja você um engenheiro de qualidade em uma fábrica de celulose moldada, um engenheiro de embalagens que especifica polpa moldada para seus produtos ou um profissional de compras que avalia fornecedores, este guia deve fornecer o conhecimento necessário para garantir bandejas de celulose moldada consistentes e de alta{11}}qualidade.
Por que o controle de qualidade é importante na celulose moldada
Antes de nos aprofundarmos nos detalhes, vamos estabelecer por que o controle de qualidade é tão crítico na fabricação de celulose moldada.
1. A proteção do produto depende de qualidade consistente.A principal função de uma bandeja de polpa moldada é proteger o produto dentro de - contra impacto, vibração, compressão e abrasão. Uma bandeja defeituosa (por exemplo, uma com rachadura, parede fina ou variação dimensional) pode não fornecer proteção adequada, causando danos ao produto. Para produtos-de alto valor (eletrônicos, dispositivos médicos, instrumentos de precisão), um único produto danificado pode custar centenas ou milhares de dólares - muito mais do que o custo da própria bandeja.
2. A segurança alimentar e médica exige zero defeitos.Para aplicações alimentícias e médicas, o controle de qualidade não se trata apenas de proteção -, trata-se de segurança. Uma bandeja com furo, fibra solta ou contaminante pode comprometer a segurança do alimento ou produto médico em seu interior, podendo levar a doenças de origem alimentar, infecções ou violações regulatórias. Para essas aplicações, a tolerância a defeitos é essencialmente zero - todas as bandejas devem atender a rígidos padrões de qualidade.
3. Linhas de embalagem automatizadas exigem dimensões consistentes.Muitos produtos são embalados usando linhas de embalagem automatizadas - robôs ou máquinas que colocam o produto na bandeja, fecham a caixa e aplicam etiquetas. Essas linhas são calibradas para dimensões específicas da bandeja e mesmo uma pequena variação dimensional (0,5-1 mm) pode causar atolamentos, falhas de alimentação ou danos ao produto. Para linhas automatizadas, a consistência dimensional é crítica – e requer um rigoroso controle de qualidade.
4. A percepção da marca é afetada pela qualidade da embalagem.Para produtos- voltados para o consumidor, a embalagem faz parte da experiência da marca. Uma bandeja com defeitos visíveis (descoloração, aglomerados de fibras, bordas ásperas, acabamento superficial inconsistente) pode fazer com que o produto pareça barato ou de baixa qualidade-- mesmo que o produto em si seja excelente. Para marcas premium, a qualidade da embalagem é um reflexo direto da qualidade da marca - e requer um rigoroso controle de qualidade.
5. O custo da má qualidade é alto.O custo da má qualidade (COPQ) - incluindo defeitos, retrabalho, sucata, devoluções, reclamações de clientes e perda de negócios - é normalmente 10-30% da receita das empresas de manufatura. Para os fabricantes de celulose moldada, a má qualidade pode levar a: (a) sucata (bandejas defeituosas que devem ser recicladas, desperdiçando material e energia); (b) retrabalho (bandejas que necessitam de processamento adicional para corrigir defeitos); (c) devoluções de clientes (bandejas rejeitadas pelo cliente, gerando custos de envio e perda de receita); (d) reclamações de clientes (prejudicando a reputação do fabricante); (e) perda de negócios (clientes mudando para concorrentes com melhor qualidade). Investir no controle de qualidade reduz todos esses custos – e normalmente se paga muitas vezes.
Defeitos Comuns da Polpa Moldada: Identificação, Causas Raiz e Prevenção
Vamos examinar os defeitos mais comuns da polpa moldada - como identificá-los, o que os causa e como evitá-los.
1. Rachaduras e rasgos.
- Identificação:Rachaduras ou rasgos visíveis na parede da bandeja, normalmente em cantos, bordas ou áreas de alta tensão. As fissuras podem ser parciais (não através de toda a espessura da parede) ou completas (através da parede, criando um buraco).
- Causas raízes:(a) Deposição insuficiente de fibras na área fissurada (parede fina); (b) Secagem excessiva (a bandeja fica muito seca e quebradiça, rachando durante o manuseio ou desmoldagem); (c) Desmoldagem grosseira (a bandeja gruda no molde e rasga ao ser removida); (d) Força de pressão excessiva (a bandeja fica muito comprimida, causando rachaduras); (e) Problemas de qualidade da fibra (fibras curtas, má ligação das fibras, resina com resistência úmida insuficiente); (f) Danos mecânicos durante o manuseio ou corte.
- Prevenção:(a) Otimizar os parâmetros de formação (tempo de imersão, nível de vácuo) para garantir a deposição uniforme das fibras; (b) Controlar a temperatura e o tempo de secagem para atingir o teor de umidade desejado (6-10%) - não muito seco; (c) Usar agentes desmoldantes ou otimizar o acabamento da superfície do molde para evitar aderência; (d) Otimizar a força e o tempo de pressão; (e) Usar misturas de fibras e níveis de resina de resistência à umidade apropriados; (f) Implementar procedimentos de manuseio cuidadoso e otimizar o equipamento de corte.
2. Buracos e furos.
- Identificação:Pequenos furos (pinholes) ou furos maiores na parede da bandeja, normalmente causados por deposição insuficiente de fibras ou aglomerados de fibras que caem após a secagem.
- Causas raízes:(a) Deposição insuficiente de fibras (parede fina ou mancha descoberta no molde); (b) Aglomerados de fibras que não se unem adequadamente e caem após a secagem; (c) Contaminantes na polpa (plástico, metal, sujeira) que criam buracos ao serem removidos; (d) Danos na tela da malha (furos na malha do molde de formação que criam furos correspondentes no produto); (e) Vácuo excessivo durante a conformação (puxa as fibras através da malha, criando manchas finas).
- Prevenção:(a) Otimizar os parâmetros de formação e inspecionar moldes para deposição uniforme de fibras; (b) Melhorar a triagem e limpeza da polpa para remover grumos e contaminantes; (c) Inspecionar e substituir regularmente telas de malha danificadas; (d) Otimizar o nível de vácuo; (e) Use polpa com comprimento e liberdade de fibra apropriados.
3. Variação dimensional.
- Identificação:Bandejas que não atendem às dimensões especificadas são - muito grandes, muito pequenas, empenadas ou com tamanhos de cavidade inconsistentes. A variação dimensional é normalmente medida com paquímetros, micrômetros ou sistemas de medição óptica.
- Causas raízes:(a) Deposição inconsistente de fibras (mais fibra=dimensões maiores, menos fibra=menor); (b) Secagem inconsistente (super-secagem causa encolhimento, sub-secagem causa expansão); (c) Desgaste ou danos no molde (o molde muda de forma ao longo do tempo, levando à variação dimensional); (d) Prensagem inconsistente (pressão ou temperatura variável leva a compressão variável); (e) Variabilidade das fibras (diferentes misturas de fibras encolhem de maneira diferente durante a secagem); (f) Variação de umidade (a polpa moldada absorve a umidade do ar, expandindo-se em alta umidade e retraindo-se em baixa umidade).
- Prevenção:(a) Implementar controle rigoroso do processo para parâmetros de formação, prensagem e secagem; (b) Inspecionar e manter os moldes regularmente (substituir moldes desgastados ou danificados); (c) Utilizar misturas de fibras e qualidade de polpa consistentes; (d) Controlar o ambiente de fabricação (temperatura, umidade); (e) Implementar-medição dimensional no processo e ajustar os parâmetros do processo conforme necessário; (f) Para aplicações com-tolerâncias restritas, use polpa moldada termoformada (prensada-a quente) (que tem tolerâncias mais restritas do que a moldada por transferência-).
4. Descoloração e manchas.
- Identificação:Cor incomum, manchas ou manchas na superfície da bandeja - amarelecimento, escurecimento, manchas cinzas ou cor inconsistente. A descoloração pode ser uniforme (toda a bandeja tem a cor errada) ou localizada (manchas ou estrias).
- Causas raízes:(a) Contaminação da celulose (sujeira, tinta, plástico ou outros contaminantes do papel reciclado); (b) Mistura de fibras inconsistente (lotes diferentes de papel reciclado possuem cores diferentes); (c) Inconsistência de corante (quantidade incorreta de corante ou má mistura de corante); (d) Secagem excessiva ou temperatura excessiva de secagem (causa amarelecimento ou escurecimento, especialmente para polpa branqueada); (e) Contaminação por fungos (crescimento de mofo ou bolor nas bandejas molhadas antes da secagem, causando manchas escuras); (f) Qualidade da água (alto teor de ferro ou outro mineral na água do processo causa manchas).
- Prevenção:(a) Implementar rigoroso controle de qualidade da polpa - peneirar e limpar a polpa para remover contaminantes, usar fontes de fibra consistentes; (b) Implementar sistemas precisos de dosagem e mistura de corantes; (c) Controlar a temperatura e o tempo de secagem (evitar a-secagem excessiva); (d) Minimizar o tempo entre a formação e a secagem (para evitar o crescimento de fungos); (e) Utilizar água de processo filtrada ou tratada; (f) Para produtos brancos/branqueados, use polpa branqueada de alta-qualidade e implemente um controle rigoroso de contaminação.
5. Aglomerados e aglomerados de fibras.
- Identificação:Aglomerados ou aglomerados de fibra visíveis na superfície da bandeja ou embutidos na parede. Aglomerados criam pontos ásperos, acabamento superficial irregular e potenciais pontos fracos.
- Causas raízes:(a) Polpação incompleta (o papel não é totalmente decomposto em fibras individuais, deixando grumos); (b) Peneiramento insuficiente da polpa (torrões passam pela peneira e chegam ao molde de formação); (c) Re-aglomeração de fibras (as fibras se aglomeram após a polpação devido à má agitação ou consistência inadequada da polpa); (d) Resina resistente à umidade ou outros aditivos que causam aglomeração de fibras se não forem misturados adequadamente.
- Prevenção:(a) Otimizar os parâmetros de polpação (tempo, temperatura, agitação) para garantir a separação completa das fibras; (b) Utilizar peneiramento pulpar apropriado (peneiras finas para remover grumos); (c) Manter consistência adequada da polpa e agitação contínua no tanque de retenção; (d) Otimizar a dosagem e mistura de aditivos para evitar aglomeração; (e) Para produtos de superfície de alta-qualidade/lisa-, use polpa refinada (fibras mais batidas têm menos probabilidade de se aglomerar).
6. Marcas de malha e problemas de textura de superfície.
- Identificação:Padrão de malha visível na superfície da bandeja (para produtos moldados por transferência) ou textura de superfície inconsistente (pontos ásperos, pontos lisos, acabamento irregular). Para produtos termoformados, os problemas de textura da superfície podem incluir suavidade irregular, arranhões ou marcas de pressão.
- Causas raízes:(a) Padrão de tela de malha (a tela de malha do molde de formação deixa um padrão na superfície da bandeja - isso é normal para produtos moldados por transferência-, mas pode ser considerado um defeito para aplicações premium); (b) Tela de malha desgastada ou danificada (cria textura de superfície inconsistente); (c) Deposição inconsistente de fibras (cria superfície áspera ou irregular); (d) Problemas de molde de prensagem (para produtos termoformados - moldes de prensagem desgastados, arranhados ou sujos criam defeitos de superfície); (e) Parâmetros de prensagem inconsistentes (temperatura, pressão ou tempo variáveis levam a acabamento superficial inconsistente).
- Prevenção:(a) Para aplicações de superfície-premium/lisa, use polpa moldada termoformada (prensada-a quente) (que elimina marcas de malha); (b) Inspecionar e substituir regularmente as telas de malha e os moldes de prensagem; (c) Otimizar os parâmetros de formação e prensagem para um acabamento superficial consistente; (d) Limpe os moldes regularmente para remover o acúmulo de fibras e contaminantes; (e) Para produtos moldados por transferência, especifique a textura de superfície aceitável na especificação do produto (marcas de malha são normais e não devem ser consideradas defeitos, a menos que sejam excessivas).
7. Deformação e distorção.
- Identificação:Bandejas que não sejam planas - deformadas, torcidas ou curvas. O empenamento impede o empilhamento adequado, pode causar problemas de encaixe no produto ou na caixa e pode levar a congestionamentos automatizados na linha.
- Causas raízes:(a) Secagem irregular (um lado seca mais rápido que o outro, causando encolhimento irregular e empenamento); (b) Deposição inconsistente de fibras (áreas mais espessas encolhem mais do que áreas mais finas, causando empenamento); (c) Suporte inadequado do molde de secagem (a bandeja não fica bem apoiada durante a secagem, causando flacidez ou empenamento); (d) Absorção de umidade após a secagem (a bandeja absorve a umidade do ar de forma desigual, causando empenamento); (e) Problemas de pressão (para produtos termoformados - força de pressão ou temperatura desiguais causam empenamento).
- Prevenção:(a) Otimizar os parâmetros de secagem para uma secagem uniforme (use moldes de secagem adequados que suportem a bandeja uniformemente); (b) Garantir deposição consistente de fibras; (c) Para produtos termoformados, otimizar parâmetros de prensagem e alinhamento do molde; (d) Controlar o ambiente de armazenamento (temperatura, umidade) para evitar a absorção de umidade; (e) Para bandejas planas, use uma etapa de alisamento após a secagem (pressione a bandeja enquanto ainda está ligeiramente quente).
8. Odor e emissão-de gases.
- Identificação:Odor incomum ou desagradável da bandeja - cheiro de mofo, químico ou de papel. O odor é particularmente importante para aplicações alimentícias e médicas, onde pode afetar o sabor, o cheiro ou a segurança do produto.
- Causas raízes:(a) Crescimento de mofo ou bolor (de bandejas úmidas armazenadas por muito tempo antes de secar); (b) Produtos químicos residuais (resinas resistentes à umidade, corantes, revestimentos ou outros aditivos que liberam-gás); (c) Contaminação de celulose (papel reciclado contaminado com resíduos químicos ou odores); (d) Secagem inadequada (a umidade leva ao crescimento de mofo e odor de mofo); (e) Condições de armazenamento (armazenamento de bandejas em ambientes úmidos ou contaminados).
- Prevenção:(a) Minimizar o tempo entre a formação e a secagem; (b) Usar aditivos e revestimentos de qualidade alimentar (para aplicações alimentícias/médicas); (c) Implementar rigoroso controle de qualidade da celulose para evitar contaminação da fibra; (d) Garantir a secagem adequada para atingir o teor de umidade (6-10%); (e) Armazenar as bandejas em áreas limpas, secas e bem ventiladas; (f) Para aplicações alimentícias/médicas, realizar testes de odor como parte do CQ (por exemplo, avaliação sensorial ou cromatografia gasosa).
9. Contaminação (materiais estranhos).
- Identificação:Materiais estranhos incorporados ou presos à bandeja - fragmentos de plástico, peças de metal, sujeira, insetos, cabelos ou outros contaminantes. A contaminação é um defeito crítico para aplicações alimentícias e médicas.
- Causas raízes:(a) Contaminação da celulose (o papel reciclado contém plástico, metal ou outros contaminantes que não são totalmente removidos durante a triagem); (b) Ambiente de fabricação (poeira, sujeira, insetos ou outros contaminantes na área de produção); (c) Desgaste de equipamentos (fragmentos metálicos de equipamentos desgastados); (d) Pessoal (cabelos, fibras de roupas ou outros contaminantes pessoais); (e) Armazenamento e manuseio (contaminação durante armazenamento ou transporte).
- Prevenção:(a) Implementar peneiramento e limpeza de polpa em vários-estágios (peneiras grossas, peneiras finas, limpadores centrífugos, separadores magnéticos para metal); (b) Manter um ambiente de fabricação limpo (limpeza regular, controle de pragas, filtragem de ar para aplicações em salas limpas); (c) Implementar programas de manutenção de equipamentos para evitar desgaste e geração de fragmentos metálicos; (d) Implementar protocolos de higiene pessoal (redes, luvas, roupas limpas, lavagem das mãos); (e) Utilizar recipientes de armazenamento e transporte limpos e cobertos; (f) Para aplicações alimentícias/médicas, implemente a detecção de materiais estranhos (detectores de metais, raio-X ou inspeção visual) como uma etapa final de CQ.
10. Fraca resistência e fraco amortecimento.
- Identificação:Bandejas que não atendem aos requisitos especificados de resistência ou amortecimento - elas desmoronam sob carga, rasgam facilmente ou não fornecem proteção adequada contra impactos. A resistência fraca é normalmente identificada por meio de testes de compressão, testes de queda ou testes de rasgo.
- Causas raízes:(a) Deposição insuficiente de fibras (paredes finas); (b) Má qualidade da fibra (fibras curtas, baixa resistência de ligação); (c) Resina com resistência a úmido insuficiente (a moldeira perde resistência quando molhada); (d) Prensagem inconsistente (para produtos termoformados - pressão insuficiente leva a baixa densidade e baixa resistência); (e) Umidade excessiva (a umidade amolece a fibra e reduz a resistência); (f) Problemas de projeto (nervuras inadequadas, projeto de cavidade inadequado ou espessura de parede insuficiente para a carga).
- Prevenção:(a) Otimizar os parâmetros de formação para deposição adequada de fibras e espessura de parede; (b) Utilizar misturas de fibras apropriadas (fibras mais longas para maior resistência); (c) Use níveis apropriados de resina resistente à umidade (especialmente para aplicações sensíveis-à umidade); (d) Otimizar parâmetros de prensagem para produtos termoformados; (e) Controlar o teor de umidade (secar até 6-10% e armazenar em condições secas); (f) Otimizar o projeto (adicionar nervuras, aumentar a espessura da parede ou modificar o projeto da cavidade para a carga específica); (g) Realizar testes regulares de resistência (compressão, queda, rasgo) como parte do CQ.
Padrões de Inspeção e Planos de Amostragem
O controle de qualidade requer padrões de inspeção claros e planos de amostragem estatisticamente válidos. Veja como configurá-los para bandejas de polpa moldada.
1. Defina critérios de aceitação.O primeiro passo é definir critérios de aceitação claros e mensuráveis para cada tipo de defeito. Isto deve ser documentado na especificação do produto ou no acordo de qualidade entre o fabricante e o cliente. Os critérios típicos incluem:
- Defeitos críticos:Defeitos que podem causar problemas de segurança (contaminação, furos para aplicações alimentícias/médicas, resistência fraca que pode causar danos ao produto). Critério de aceitação: 0 (zero defeitos permitidos).
- Principais defeitos:Defeitos que afetam significativamente a funcionalidade ou a aparência (fissuras, grandes furos, variação dimensional fora da tolerância, empenamentos que impedem o empilhamento). Critério de aceitação: normalmente AQL 0,65 ou 1,0 (veja abaixo).
- Pequenos defeitos:Defeitos que não afetam a funcionalidade, mas podem afetar a aparência (pequenos aglomerados de fibras, pequenas descolorações, ligeira variação da textura superficial). Critério de aceitação: normalmente AQL 2.5 ou 4.0.
2. Use planos de amostragem AQL (Limite de Qualidade Aceitável).AQL é o padrão internacional (ANSI/ASQ Z1.4/ISO 2859-1) para inspeção de amostragem. Define quantas unidades inspecionar (tamanho da amostra) e quantos defeitos são aceitáveis (número de aceitação) com base no tamanho do lote e no nível de AQL desejado. Para bandejas de polpa moldada, os níveis típicos de AQL são:
- Defeitos críticos:AQL 0 (inspeção 100% ou amostragem muito restrita)
- Principais defeitos:NQA 0,65 ou 1,0
- Pequenos defeitos:AQL 2.5 ou 4.0
Por exemplo, para um lote de 5.000 bandejas com AQL 1.0 para defeitos graves, o tamanho da amostra é de 50 bandejas e o número de aceitação é 1 (se 1 ou menos defeitos graves forem encontrados, o lote será aceito; se 2 ou mais forem encontrados, o lote será rejeitado). Para AQL 2.5 para defeitos menores, o tamanho da amostra é 50 e o número de aceitação é 3.
3. Implementar a inspeção em vários estágios.O controle de qualidade não deve ser limitado à inspeção final -; ele deve ser implementado em vários estágios do processo de fabricação para detectar defeitos precocemente (quando são mais baratos para serem corrigidos):
- Inspeção de matéria-prima:Inspecione a fibra, os aditivos e os revestimentos recebidos quanto à qualidade e consistência. Teste a liberdade da polpa, o comprimento da fibra, o teor de umidade e a contaminação.
- Inspeção-no processo:Inspecione os produtos nas principais etapas de fabricação - após a formação (verifique a deposição de fibras, peso úmido), após a prensagem (verifique as dimensões, acabamento superficial), após a secagem (verifique o teor de umidade, dimensões, empenamento), após o acabamento (verifique o corte, revestimento, impressão). A inspeção-no processo geralmente usa amostras menores (por exemplo, 5 a 10 peças por hora ou por execução de produção) e se concentra nos parâmetros do processo, e não na qualidade final.
- Inspeção final:Inspecione os produtos acabados antes do envio, usando planos de amostragem AQL. A inspeção final cobre todos os tipos de defeitos - de segurança visual, dimensional, funcional e (para alimentos/médicos).
- Inspeção de envio:Inspecione os produtos embalados antes do envio - verifique a integridade da embalagem, rotulagem, quantidade e paletização.
4. Use ferramentas de medição apropriadas.Defeitos diferentes requerem ferramentas de medição diferentes:
- Inspeção visual:Inspetores treinados usando iluminação padronizada (por exemplo, 1000 lux) e recursos visuais (lupas, padrões de comparação). Para produção de alto-volume, sistemas automatizados de inspeção visual podem ser usados.
- Medição dimensional:Paquímetros, micrômetros, medidores de altura ou sistemas de medição óptica (para aplicações de alta-precisão). As principais dimensões devem ser medidas em vários pontos (por exemplo, comprimento, largura, altura, tamanho da cavidade, espessura da parede em 3+ pontos).
- Medição de peso:Balanças de precisão (resolução de 0,1g) para medir o peso da bandeja (que se correlaciona com a deposição de fibra e espessura da parede).
- Medição do teor de umidade:Medidores de umidade (tipo-com pino ou sem pino) ou método-seco em forno (ASTM D4442) para medir o teor de umidade (meta: 6-10%).
- Teste de força:Testadores de compressão (para capacidade de carga de pilha), testadores de queda (para proteção contra impacto), testadores de rasgo (para resistência ao rasgo) ou testadores de ruptura (para resistência a perfurações).
- Teste ESD (se aplicável):Medidores de resistência de superfície (megôhmetros) e monitores de placas de carga (para tempo de queda de carga).
- Testes de segurança alimentar (se aplicável):Testes de migração (para conformidade com contato com alimentos), testes microbianos (para carga biológica) e avaliação sensorial (para odor/sabor).
Controle de qualidade-no processo: detecção antecipada de defeitos
O controle de qualidade-do processo é a forma-mais econômica de controle de qualidade -, ele detecta defeitos precocemente, quando eles são mais baratos para corrigir (antes que mais valor seja agregado por meio do processamento subsequente) e ajuda a identificar problemas no processo antes que eles levem a grandes quantidades de produtos defeituosos. Veja como implementar um controle de qualidade -eficaz no processo para fabricação de celulose moldada.
1. Monitoramento do preparo da polpa.A etapa de preparação da polpa é a base da qualidade - polpa inconsistente leva a produtos inconsistentes. Parâmetros principais a serem monitorados:
- Consistência da polpa:Proporção-de fibra-para{1}}água (normalmente 0,5-2%). Meça com um testador de consistência ou retirando uma amostra e pesando a fibra seca. A consistência inconsistente leva à deposição variável de fibras e à espessura da parede.
- Freeness (taxa de drenagem):Medido em mL de LCR (Canadian Standard Freeness), normalmente 300-600 mL. Menor liberdade=drenagem mais lenta=deposição de fibras mais finas=superfície mais lisa, mas tempo de ciclo mais longo. A liberdade afeta o tempo de formação, a densidade do produto e o acabamento superficial.
- pH:Normalmente 6,5-8,5 (neutro a ligeiramente alcalino). O pH afeta a ligação das fibras e o desempenho da resina com resistência à umidade. Meça com um medidor de pH ou papel de pH.
- Temperatura:Normalmente 40-60 graus Celsius (a água quente acelera a polpação e melhora a ligação das fibras). Meça com um termômetro.
- Níveis de aditivos:Resinas resistentes à umidade, corantes, aditivos ESD e outros aditivos devem ser dosados com precisão (usando sistemas de dosagem automatizados) e verificados periodicamente. Níveis inconsistentes de aditivos levam a resistência, cor e desempenho ESD inconsistentes.
- Contaminação:Inspecione visualmente a polpa em busca de contaminantes (plástico, metal, sujeira, aglomerados de fibras). Use equipamentos de triagem e limpeza de polpa para remover contaminantes.
2. Monitoramento do processo de formação.A fase de formação determina a forma básica, a espessura da parede e a distribuição das fibras da bandeja. Parâmetros principais a serem monitorados:
- Tempo de mergulho:O tempo que o molde fica submerso na pasta de polpa (normalmente de 2 a 10 segundos). Maior tempo de imersão=mais deposição de fibra=paredes mais espessas. Monitore e controle o tempo de imersão com precisão (usando máquinas formadoras automatizadas).
- Nível de vácuo:A sucção a vácuo usada para depositar fibras no molde (normalmente 0,3-0,8 bar). Maior vácuo=deposição de fibra mais rápida=distribuição de fibra mais uniforme, mas potencialmente maior passagem de fibra. Monitore o nível de vácuo com um medidor de vácuo.
- Tempo de desidratação:O tempo em que o molde é mantido fora da pasta com vácuo aplicado (normalmente 2 a 5 segundos). A desidratação remove o excesso de água antes da transferência. Monitore o tempo de desidratação e o nível de vácuo.
- Peso úmido:O peso da bandeja úmida após a formação e desidratação (antes da secagem). O peso úmido se correlaciona com a deposição de fibra e espessura da parede - é uma maneira rápida e não{2}}destrutiva de monitorar a consistência da formação. Pese de 5 a 10 bandejas úmidas por hora e compare com a faixa alvo.
- Inspeção visual:Inspecione visualmente as bandejas úmidas quanto à deposição uniforme de fibras, manchas expostas, aglomerados de fibras e danos. A melhor maneira de fazer isso é na máquina de conformação, onde os problemas podem ser corrigidos imediatamente.
3. Monitoramento do processo de prensagem (para produtos termoformados).A etapa de prensagem determina a densidade, o acabamento superficial e a precisão dimensional das bandejas termoformadas. Parâmetros principais a serem monitorados:
- Temperatura de prensagem:Normalmente 150-220 graus Celsius. Monitore com termopares ou sensores infravermelhos. Temperatura inconsistente leva a acabamento superficial e teor de umidade inconsistentes.
- Pressão de pressão:Normalmente 30-100 bar. Monitore com manômetros. A pressão inconsistente leva a densidade e resistência inconsistentes.
- Tempo de pressão:Normalmente de 10 a 30 segundos. Monitore e controle com precisão. Tempo inconsistente leva a teor de umidade e acabamento superficial inconsistentes.
- Alinhamento do molde:Os moldes de prensagem superior e inferior devem estar perfeitamente alinhados. Verifique o alinhamento periodicamente (por exemplo, diariamente ou na troca de molde). O desalinhamento leva a prensagem irregular, variação dimensional e danos ao molde.
- Limpeza do molde:Os moldes de prensagem devem ser limpos regularmente (por exemplo, diariamente) para remover o acúmulo de fibras e contaminantes. Moldes sujos causam defeitos superficiais e podem danificar o produto.
4. Monitoramento do processo de secagem.A etapa de secagem remove a umidade e determina o teor final de umidade, as dimensões e a resistência da bandeja. Parâmetros principais a serem monitorados:
- Temperatura de secagem:Normalmente 120-180 graus Celsius. Monitore com termopares em vários pontos do túnel de secagem. Temperatura inconsistente leva a teor de umidade inconsistente e empenamento.
- Tempo de secagem:Normalmente 5-15 minutos para bandejas padrão, 3-8 minutos para termoformadas (pré-secas na prensa). Monitore a velocidade do transportador (que determina o tempo de secagem).
- Fluxo de ar:A circulação de ar quente no túnel de secagem afeta a uniformidade da secagem. Monitore o fluxo de ar com anemômetros e garanta uma distribuição uniforme.
- Teor de umidade final:O parâmetro de secagem mais crítico - visa de 6 a 10% para a maioria dos produtos. Meça o teor de umidade de 5 a 10 bandejas por hora usando um medidor de umidade. Muito seco=quebradiço, rachado, encolhimento excessivo; muito úmido=baixa resistência, crescimento de mofo, empenamento.
- Verificação dimensional:Após a secagem, meça as principais dimensões (comprimento, largura, altura, tamanho da cavidade) de 5 a 10 bandejas por hora. A secagem causa encolhimento (normalmente de 2 a 5%) e a variação dimensional indica problemas de secagem ou de deposição de fibras.
5. Acompanhamento do processo de acabamento.A etapa de acabamento (recorte, revestimento, impressão, gofragem) dá os retoques finais e pode introduzir defeitos se não for controlada. Parâmetros principais a serem monitorados:
- Corte:Verifique se há cortes limpos e precisos nas bordas aparadas - sem bordas irregulares, rasgos ou cortes incompletos. Verifique as dimensões de corte (a bandeja aparada deve atender às dimensões especificadas). Inspecione as matrizes de corte regularmente quanto à nitidez e alinhamento.
- Revestimento:Verifique a cobertura do revestimento - uniforme, sem manchas, sem escorrimentos ou gotejamentos. Verifique o peso do revestimento (usando um medidor de peso do revestimento ou pesando antes e depois do revestimento). Para revestimentos-seguros para alimentos, verifique se o revestimento é de qualidade-alimentícia e aplicado dentro da espessura especificada.
- Impressão:Verifique a qualidade de impressão - clara, legível, sem manchas, sem falta de texto, cor correta. Verifique o registro da impressão (alinhamento de múltiplas cores). Verifique a adesão da tinta (a tinta não deve ser removida - teste com fita adesiva ou teste de fricção).
- Gravação/gravação:Verifique os recursos de relevo/relevo - profundidade clara e consistente, sem relevo incompleto. Verifique o alinhamento (o recurso em relevo deve estar na posição correta).
Controle de qualidade final: garantindo a qualidade da remessa-pronta
O CQ final é a última linha de defesa antes que os produtos sejam enviados ao cliente. Deve ser abrangente, estatisticamente válido e documentado. Veja como implementar um controle de qualidade final eficaz.
1. Identificação e rastreabilidade do lote.Cada lote de produção deve ser claramente identificado com um número de lote e todos os registros de CQ devem estar vinculados ao número do lote. Isso permite a rastreabilidade - se um problema de qualidade for encontrado, você poderá rastreá-lo até o lote de produção específico, identificar a causa raiz e tomar medidas corretivas (incluindo o recall de outros lotes, se necessário). Os registros de lote devem incluir: data de produção, máquina/linha, operador, números de lote de matéria-prima, parâmetros de processo, resultados de CQ em-processo, resultados finais de CQ e destino de envio.
2. Inspeção de amostragem AQL.Conforme discutido anteriormente, use planos de amostragem AQL (ANSI/ASQ Z1.4/ISO 2859-1) para inspeção final. A inspeção deve abranger:
- Inspeção visual:Verifique todos os defeitos visuais - rachaduras, rasgos, buracos, descoloração, aglomerados de fibras, marcas de malha, problemas de textura de superfície, contaminação, defeitos de impressão, defeitos de revestimento, defeitos de relevo. Use iluminação padronizada e recursos visuais.
- Inspeção dimensional:Meça as principais dimensões - comprimento, largura, altura, tamanho da cavidade, espessura da parede (em vários pontos), dimensões de corte de borda. Compare com a especificação com tolerâncias. Use calibradores, micrômetros ou sistemas de medição óptica calibrados.
- Inspeção de peso:Pese cada bandeja amostrada e compare com a faixa de peso alvo. O peso é um bom indicador da deposição de fibras e da consistência da espessura da parede.
- Inspeção do teor de umidade:Meça o teor de umidade das bandejas amostradas e compare com a faixa alvo (6-10%).
- Inspeção funcional (se aplicável):Teste de empilhamento (verifique se as bandejas estão empilhadas de forma segura com o produto e outras bandejas), teste de ajuste (verifique se o produto se ajusta corretamente na cavidade), teste ESD (meça a resistência da superfície), teste de segurança alimentar (migração, microbiana, odor).
- Inspeção de embalagem:Verifique a integridade da embalagem externa (caixas de papelão ondulado, paletes, filme elástico), rotulagem correta, quantidade correta e paletização adequada.
3. Disposição dos lotes fiscalizados.Com base nos resultados finais do CQ, cada lote é disposto como:
- Aceito:O lote atende a todos os critérios de aceitação - está aprovado para envio.
- Rejeitado:O lote não atende a um ou mais critérios de aceitação - e é colocado em quarentena para avaliação adicional. Os lotes rejeitados podem ser: (a) retrabalhados (se o defeito for corrigível - por exemplo, re-corte, re-revestimento, rei-impressão); (b) rebaixado (se o defeito for menor e o produto puder ser utilizado para uma aplicação menos exigente); (c) sucateado (se o defeito não for corrigível - o produto é reciclado de volta ao processo de polpação); (d) devolvido à linha de produção para re-processamento.
- Aceitação condicional (desvio):Em casos raros, um lote poderá ser aceito com um desvio documentado - se o defeito for menor, não afetar a funcionalidade ou a segurança e o cliente concordar por escrito. Os desvios devem ser raros, documentados e rastreados - e não devem substituir o controle de qualidade adequado.
4. Amostras retidas.Para cada lote de produção, retenha uma amostra de 5 a 20 bandejas (dependendo do produto e dos requisitos do cliente) por um período especificado (normalmente de 3 a 6 meses ou mais para produtos médicos/farmacêuticos). As amostras retidas permitem verificar a qualidade caso surja uma reclamação do cliente e fornecem uma referência para comparação com produção futura. Armazene as amostras retidas em um ambiente controlado (temperatura, umidade) com identificação clara do lote.
5. Documentação e registros de CQ.Todas as atividades de CQ devem ser documentadas - planos de inspeção, registros de inspeção, resultados de testes, registros de disposição de lotes, relatórios de não conformidade, relatórios de ações corretivas e registros de reclamações de clientes. A documentação deve ser completa, precisa e recuperável. Para fabricantes certificados (ISO 9001, ISO 13485), a documentação de CQ é um requisito - e também é essencial para melhoria contínua e auditorias de clientes.
Melhores práticas do fabricante: construindo uma cultura de qualidade
O controle de qualidade eficaz não envolve apenas inspeção -, trata-se de construir uma cultura de qualidade em toda a organização. Aqui estão as melhores práticas seguidas pelos principais fabricantes de celulose moldada.
1. Implementar um Sistema de Gestão da Qualidade (SGQ) formal.Um SGQ é um sistema estruturado de políticas, procedimentos e processos que garante qualidade consistente. Os principais fabricantes são certificados pela ISO 9001 (gestão geral da qualidade) ou, para aplicações médicas/farmacêuticas, pela ISO 13485 (gestão da qualidade de dispositivos médicos). Um SGQ fornece: (a) procedimentos documentados para todos os processos-chave; (b) funções e responsabilidades claras; (c) requisitos de formação e competência; (d) programas de calibração e manutenção de equipamentos; (e) controle de documentos; (f) processos de não conformidade e ações corretivas; (g) auditorias internas; h) Revisão pela gestão. Implementar um SGQ é a base de uma qualidade consistente.
2. Invista em automação e controle de processos.Qualidade consistente requer processos consistentes - e a melhor maneira de obter processos consistentes é por meio da automação. Os principais fabricantes investem em: (a) preparação automatizada de polpa (polpa consistente, peneiramento, dosagem de aditivos); (b) máquinas formadoras automatizadas (controle preciso do tempo de imersão, nível de vácuo, tempo de desidratação); (c) máquinas de prensagem automatizadas (controle preciso de temperatura, pressão, tempo); (d) túneis de secagem automatizados (controle preciso de temperatura, fluxo de ar uniforme, controle de velocidade do transportador); (e) corte e acabamento automatizados; (f) sistemas de inspeção-em linha (sistemas de visão, sensores de peso, sensores de umidade) que detectam defeitos em tempo real e ajustam automaticamente os parâmetros do processo. A automação reduz o erro humano, melhora a consistência e aumenta a eficiência da produção.
3. Implementar Controle Estatístico de Processo (CEP).SPC é um método de monitoramento e controle de parâmetros de processo usando métodos estatísticos. Os principais fabricantes utilizam o SPC para: (a) monitorar os principais parâmetros do processo (tempo de imersão, nível de vácuo, temperatura de prensagem, temperatura de secagem, teor de umidade, peso, dimensões) em tempo real; (b) detectar a variação do processo antes que ela leve a defeitos (usando cartas de controle - X-barras/R, p-gráficos, c-gráficos); (c) identificar causas especiais de variação (problemas de equipamento, mudanças de matéria-prima, erros do operador) e tomar medidas corretivas; (d) melhorar continuamente a capacidade do processo (reduzir a variação, aumentar os valores de Cpk/Ppk). O SPC muda o controle de qualidade de "inspecionar e rejeitar" para "prever e prevenir" -, o que é mais eficaz e mais econômico-.
4. Treine e capacite os funcionários.A qualidade é responsabilidade de todos - e não apenas do departamento de controle de qualidade. Os principais fabricantes investem em: (a) programas de treinamento abrangentes (orientação para novos funcionários, treinamento-específico para o trabalho, treinamento de conscientização sobre qualidade, treinamento em segurança); (b) treinamento-cruzado (funcionários treinados em diversas funções, permitindo flexibilidade e melhor compreensão do processo geral); (c) empoderamento (funcionários autorizados a interromper a produção se perceberem um problema de qualidade - a cultura de “parar a linha”); (d) reconhecimento e incentivos (reconhecer funcionários que identificam problemas de qualidade ou sugerem melhorias, incentivando o desempenho de qualidade); (e) equipes de melhoria contínua (equipes lideradas por funcionários que identificam e resolvem problemas de qualidade). Uma força de trabalho treinada e capacitada é o sistema de controle de qualidade mais eficaz.
5. Implementar programas de manutenção e calibração de equipamentos.A qualidade depende do equipamento - e o equipamento deve ser mantido e calibrado adequadamente. Os principais fabricantes implementam: (a) programas de manutenção preventiva (inspeção regular, limpeza, lubrificação e substituição de peças desgastadas com base nas recomendações ou uso do fabricante); (b) manutenção preditiva (utilizando sensores e dados para prever falhas de equipamentos antes que elas ocorram); (c) programas de calibração de equipamentos (calibração regular de equipamentos de medição - balanças, paquímetros, medidores de umidade, termômetros, manômetros - usando padrões rastreáveis); (d) programas de gerenciamento de moldes (inspeção regular, limpeza, reparo e substituição de moldes de conformação, moldes de prensagem e matrizes de corte); (e) documentação do equipamento (registros de manutenção, registros de calibração, histórico de reparos, estoque de peças sobressalentes). Equipamentos bem-mantidos e calibrados produzem produtos consistentes e de alta{6}}qualidade.
6. Estabelecer a gestão da qualidade dos fornecedores.A qualidade começa com as matérias-primas - e a qualidade das matérias-primas depende dos fornecedores. Os principais fabricantes implementam: (a) qualificação de fornecedores (avaliando potenciais fornecedores quanto à capacidade de qualidade, estabilidade financeira, práticas éticas e desempenho ambiental); (b) acordos de qualidade com fornecedores (acordos documentados especificando requisitos de qualidade, padrões de inspeção, requisitos de entrega e protocolos de comunicação); (c) inspeção de materiais recebidos (inspecionando cada lote de matéria-prima - fibra, aditivos, revestimentos - quanto à qualidade e consistência); (d) monitoramento do desempenho do fornecedor (rastreamento da qualidade, entrega e capacidade de resposta do fornecedor ao longo do tempo); (e) desenvolvimento de fornecedores (trabalhar com fornecedores para melhorar sua capacidade de qualidade, fornecendo treinamento e suporte técnico); (f) auditorias de fornecedores (auditorias periódicas de fornecedores-chave para verificar o cumprimento dos requisitos de qualidade). O gerenciamento da qualidade do fornecedor garante matérias-primas consistentes -, o que é essencial para a qualidade consistente do produto.
7. Melhoria contínua (Lean, Six Sigma, Kaizen).A qualidade é uma jornada, não um destino - e os principais fabricantes estão melhorando continuamente. Eles usam metodologias como: (a) Lean (eliminando desperdícios - incluindo defeitos, superprodução, espera, processamento sem-valor-agregado, excesso de estoque, movimentos desnecessários e transporte); (b) Seis Sigma (redução da variação do processo usando métodos baseados em dados - DMAIC: Definir, Medir, Analisar, Melhorar, Controlar); (c) Kaizen (melhoria contínua e incremental envolvendo todos os colaboradores); (d) Análise de causa raiz (usando ferramentas como 5 porquês, diagramas de espinha de peixe e FMEA para identificar e eliminar as causas raízes de problemas de qualidade); (e) Processos de Ação Corretiva e Preventiva (CAPA) (processos documentados para abordar não conformidades e prevenir recorrências). A melhoria contínua garante que a qualidade melhore com o tempo - e não apenas seja mantida em um determinado nível.
Guia do Cliente: Como Avaliar a Qualidade de um Fornecedor de Celulose Moldada
Se você é um cliente que compra bandejas de celulose moldada, é essencial avaliar a capacidade de qualidade do fornecedor. Aqui está o que procurar.
1. Certificações.Pergunte sobre certificações de qualidade - ISO 9001 (mínimo), ISO 13485 (para medicina), ISO 14001 (ambiental), BRCGS/IFS (segurança alimentar) e certificações específicas-do setor. As certificações demonstram que o fornecedor possui um sistema formal de gestão da qualidade e está comprometido com a qualidade.
2. Documentação de qualidade.Solicite amostras de documentação de qualidade - planos de inspeção, registros de inspeção, relatórios de testes, gráficos de controle, relatórios de não conformidade, relatórios de ações corretivas. Um fornecedor com documentação de boa qualidade provavelmente terá um bom controle de qualidade. Revise a documentação quanto à integridade, precisão e consistência.
3. Auditoria das instalações.Se possível, visite as instalações do fornecedor e realize uma auditoria de qualidade. Procure: (a) ambiente de produção limpo e organizado; (b) equipamentos calibrados e{1}}bem conservados; (c) procedimentos documentados afixados nos postos de trabalho; (d) funcionários treinados e conhecedores; (e) estações de inspeção-em processo; (f) área de inspeção final com iluminação e ferramentas adequadas; (g) armazenamento de amostras retidas; (h) área segregada de produtos não conformes; (i) programa de controle de pragas; (j) detecção de materiais estranhos (detectores de metais, raios X-) para aplicações alimentícias/médicas.
4. Avaliação da amostra.Solicite amostras e avalie-as minuciosamente - inspeção visual, medição dimensional, peso, teor de umidade, testes de resistência, testes de ajuste com seu produto, testes de queda e testes de segurança alimentar (para alimentos/médicos). Compare as amostras com suas especificações e com amostras de outros fornecedores. A qualidade consistente em vários lotes de amostras é um bom indicador de qualidade de produção consistente.
5. Acordo de qualidade.Estabeleça um acordo de qualidade por escrito com o fornecedor que especifique: (a) especificações do produto (dimensões, tolerâncias, material, requisitos de desempenho); (b) classificação dos defeitos (crítico, maior, menor) e critérios de aceitação (níveis AQL); (c) padrões e métodos de inspeção; (d) requisitos de identificação e rastreabilidade do lote; (e) requisitos de amostra retidos; (f) processos de não conformidade e ações corretivas; (g) processo de tratamento de reclamações de clientes; (h) requisitos de notificação de alterações (o fornecedor deve notificá-lo sobre quaisquer alterações em materiais, processos ou equipamentos que possam afetar a qualidade); (i) direitos de auditoria (seu direito de auditar as instalações e os registros do fornecedor). Um acordo de qualidade garante que ambas as partes tenham uma compreensão clara e partilhada dos requisitos de qualidade.
6. Monitoramento de desempenho.Depois de começar a trabalhar com um fornecedor, monitore seu desempenho de qualidade ao longo do tempo - rastreie taxas de defeitos, taxas de aceitação de lote, entrega-no prazo e reclamações de clientes. Use um scorecard do fornecedor para avaliar o desempenho e fornecer feedback. Se surgirem problemas de qualidade, resolva-os imediatamente com o fornecedor - trabalhe em conjunto para identificar a causa raiz e implementar ações corretivas. Um bom fornecedor será ágil, transparente e comprometido em resolver problemas de qualidade.
O resultado final
O controle de qualidade é a base de qualquer programa bem-sucedido de embalagem de celulose moldada - e requer uma abordagem sistemática e multi{1}}facetada. Desde a compreensão de defeitos comuns (rachaduras, furos, variação dimensional, descoloração, aglomerados de fibras, empenamento, contaminação, resistência fraca) e suas causas raízes, até a implementação de padrões de inspeção (planos de amostragem AQL, critérios de aceitação claros), até o controle de qualidade-do processo (monitoramento da preparação da polpa, formação, prensagem, secagem, acabamento), até o controle de qualidade final (identificação do lote, inspeção abrangente, disposição, amostras retidas, documentação), até as melhores práticas do fabricante (SGQ, automação, CEP, treinamento de funcionários, manutenção de equipamentos, fornecedor gestão de qualidade, melhoria contínua) - todos os aspectos do controle de qualidade são importantes.
O custo da má qualidade é alto - sucata, retrabalho, devoluções, reclamações de clientes, perda de negócios e possíveis problemas de segurança. Mas o custo da boa qualidade é um investimento que se paga muitas vezes mais do que - através de menos defeitos, custos mais baixos, maior satisfação do cliente e uma reputação mais forte. Para os fabricantes de celulose moldada, a qualidade é um diferencial competitivo - e para os clientes, é essencial para a proteção do produto, segurança e percepção da marca.
Na Hesheng, levamos a qualidade a sério. Operamos sob um sistema formal de gerenciamento de qualidade com certificação ISO 9001-, com rigoroso controle de qualidade no-processo e final, controle estatístico de processos, monitoramento automatizado de processos e uma cultura de melhoria contínua. Nossas bandejas de polpa moldada passam por inspeção abrangente - visual, dimensional, peso, umidade, resistência, ESD (se aplicável) e segurança alimentar (se aplicável) - e mantemos a rastreabilidade do lote completo e amostras retidas. Trabalhamos em estreita colaboração com nossos clientes para estabelecer acordos de qualidade claros e estamos comprometidos em resolver quaisquer problemas de qualidade de forma rápida e transparente.
Se você estiver adquirindo bandejas de polpa moldada e quiser garantir produtos consistentes e de alta-qualidade,entre em contato com a equipe de Hesheng- teremos prazer em fornecer amostras, documentação de qualidade, visitas às instalações (presenciais ou virtuais) e uma proposta de qualidade detalhada. A qualidade não é um acidente - é o resultado de um esforço intencional, de processos sistemáticos e de uma cultura de excelência. E na Hesheng, temos o compromisso de oferecer essa excelência em cada bandeja que produzimos.